

 中文简体
Anche quando un polverizzatore sembra funzionare normalmente, la polvere del masterbatch colorato può ancora mostrare dimensioni delle particelle incoerenti. Alcune particelle potrebbero essere troppo grossolane, altre troppo fini, oppure la distribuzione delle dimensioni delle particelle potrebbe cambiare durante la produzione continua.
Queste variazioni possono influenzare la gestione delle polveri, la lavorazione a valle e la stabilità della produzione. Le cause più comuni includono variazioni delle materie prime, usura del disco di macinazione, impostazioni della distanza del disco, variazioni di temperatura, alimentazione instabile e problemi di vagliatura. Per scegliere una misura di miglioramento efficace, l’unico passo è identificare dove si verifica la variazione della dimensione delle particelle.
Sei cause principali di dimensioni delle particelle di polvere di masterbatch di colore incoerente
Variazioni nelle proprietà delle materie prime
Il supporto polimerico, i pigmenti, i riempitivi e gli additivi nel masterbatch colorato possono influenzare la durezza, la tenacità, le proprietà termiche e il comportamento di macinazione del materiale. Pertanto, anche quando i parametri operativi del polverizzatore rimangono invariati, le differenze nella formulazione, nel lotto del materiale o nella dimensione dell'alimentazione possono causare variazioni nella distribuzione della dimensione delle particelle di polvere.
Come controllare e verificare
-
Confronta le informazioni sulle materie prime, i record di formulazione e le dimensioni dei mangimi tra lotti diversi.
-
Laddove le condizioni dell'apparecchiatura lo consentono, testare materiali provenienti da lotti diversi mantenendo le altre condizioni operative il più coerenti possibile.
-
Utilizzare gli stessi metodi di campionamento e analisi delle dimensioni delle particelle per confrontare i risultati di ciascun lotto.
Se i cambiamenti delle dimensioni delle particelle coincidono con i cambiamenti nei lotti delle materie prime e le differenze rimangono in condizioni di apparecchiature comparabili, le proprietà delle materie prime possono essere un fattore che contribuisce. Se sia le materie prime che i parametri operativi cambiano contemporaneamente, sono necessari ulteriori test per distinguere i loro effetti individuali.
L'usura del disco abrasivo modifica le prestazioni di molatura
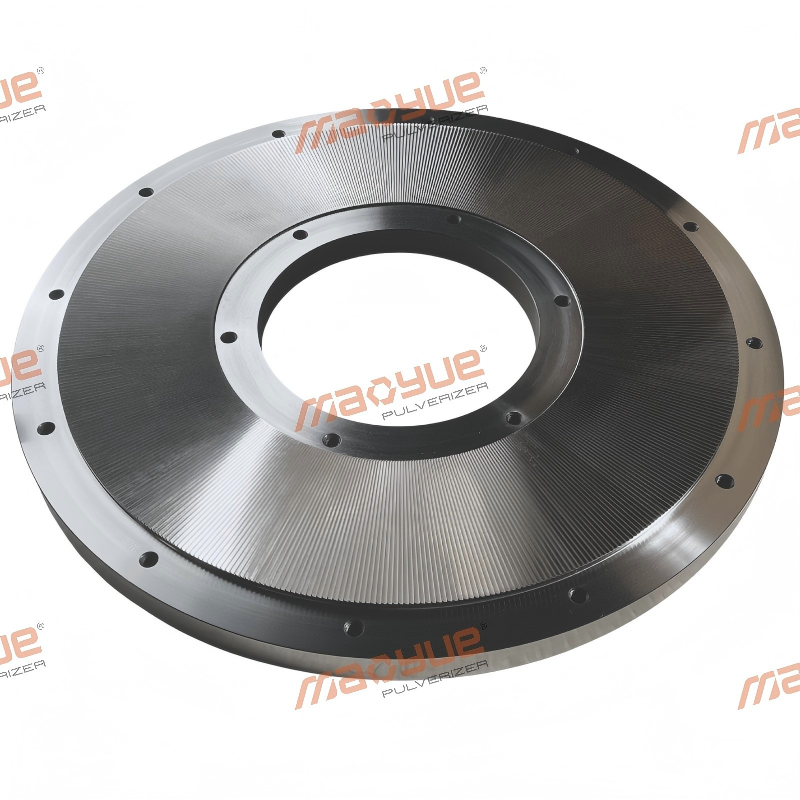
La geometria della superficie di lavoro del disco abrasivo influisce sul processo di molatura. Man mano che il disco viene utilizzato nel tempo, potrebbe sviluppare usura, danni irregolari o depositi di materiale, che possono alterare le prestazioni di macinazione.
In condizioni altrimenti simili, questi cambiamenti possono aumentare la proporzione di particelle grossolane o influenzare la distribuzione delle dimensioni delle particelle. Tuttavia, i risultati anormali delle dimensioni delle particelle da soli non dimostrano che il disco abrasivo è usurato e non deve essere utilizzato come unica base per la sua sostituzione.
Come controllare e verificare
-
Ispezionare la superficie di lavoro del disco abrasivo per verificare che non presenti usura irregolare, danni o depositi di materiale.
-
Esaminare i registri di assistenza dei componenti, i registri di manutenzione e i campioni di polvere raccolti nelle diverse fasi del funzionamento.
-
Mantenere la materia prima, la velocità di avanzamento e la distanza tra i dischi di macinazione il più coerenti possibile quando si confrontano i risultati dei test sulle dimensioni delle particelle.
Se si riscontrano anomalie visibili sulla superficie di lavoro e i cambiamenti nella dimensione delle particelle persistono in condizioni operative comparabili, le condizioni del disco abrasivo possono essere un importante fattore che contribuisce. Il confronto dei risultati prima e dopo la manutenzione o la sostituzione dei componenti può aiutare a verificare questa valutazione, tenendo conto di eventuali altri cambiamenti nelle condizioni operative.
Uno spazio inadeguato tra i dischi abrasivi influisce sulla dimensione delle particelle

La distanza tra i dischi abrasivi influisce sull'intensità della macinazione e sulle caratteristiche della polvere risultante. Se lo spazio non corrisponde alle proprietà del materiale e alla dimensione delle particelle target, la polvere finita potrebbe contenere troppe particelle grossolane o una proporzione inadeguata di fini.
Un divario troppo ampio potrebbe comportare una riduzione delle dimensioni insufficiente. In determinate condizioni di attrezzature e materiali, uno spazio troppo stretto può aumentare l'attrito, la generazione di calore o il carico meccanico. La regolazione del gap deve quindi bilanciare i requisiti dimensionali delle particelle, la produttività e la stabilità operativa continua piuttosto che puntare semplicemente al gap più piccolo possibile.
Come controllare e verificare
-
Controllare se l'impostazione attuale del gap corrisponde alle specifiche della polvere target.
-
Verificare che il meccanismo di regolazione possa mantenere costantemente lo spazio impostato.
-
All'interno dell'intervallo operativo consentito dall'apparecchiatura, regolare una variabile principale alla volta e confrontare la distribuzione delle dimensioni delle particelle prima e dopo la regolazione.
-
Registra la produttività e la temperatura contemporaneamente per determinare se i miglioramenti delle dimensioni delle particelle sono accompagnati da cambiamenti significativi in altri indicatori operativi.
Se l'impostazione modificata avvicina la distribuzione delle dimensioni delle particelle all'intervallo target e produce risultati simili in test ripetuti in condizioni comparabili, potrebbe essere più adatta all'applicazione. Se il miglioramento è minimo, rivalutare gli altri fattori che contribuiscono invece di continuare a ridurre il divario senza prove sufficienti.
Una temperatura eccessiva provoca l'ammorbidimento o l'agglomerazione del materiale
La macinazione meccanica genera calore. A seconda del supporto polimerico e della formulazione, temperature in aumento potrebbe ammorbidire il materiale, aumentare la sua tendenza ad aderire alla superficie di lavoro del disco abrasivo o far sì che le particelle fini aderiscano tra loro formando agglomerati.
Di conseguenza, particelle anormalmente grandi nella polvere finita non sono necessariamente causate da una macinazione insufficiente. Possono anche formarsi quando particelle più piccole si uniscono. Distinguere tra queste due condizioni aiuta a prevenire regolazioni inappropriate dei parametri di macinazione.
Come controllare e verificare
-
Registrare le variazioni di temperatura durante l'avvio e il funzionamento continuo.
-
Ispezionare la camera di macinazione e le superfici di lavoro per verificare la presenza di depositi o aderenze di materiale.
-
Confrontare i campioni di polvere raccolti durante l'avvio con quelli raccolti dopo che la macchina è rimasta in funzione per un certo periodo di tempo.
-
Utilizzare un metodo di analisi appropriato per valutare se le particelle grossolane anomale possano essersi formate attraverso l'agglomerazione.
Se l’aumento delle temperature coincide con una maggiore adesione o agglomerazione, l’ammorbidimento termico può essere un fattore che contribuisce. Se non si osserva un'adesione evidente ma la percentuale di particelle grossolane rimane elevata, sono necessari ulteriori controlli delle condizioni di macinazione, delle condizioni dei componenti e delle prestazioni di vagliatura.
L'alimentazione instabile provoca fluttuazioni nelle condizioni di macinazione

L'alimentazione stabile aiuta a mantenere un carico operativo relativamente costante all'interno della camera di macinazione. Se il materiale entra nel polverizzatore in modo intermittente, il carico dell'attrezzatura potrebbe variare, modificando le condizioni in cui avviene la macinazione.
Quando le variazioni delle dimensioni delle particelle coincidono con le fluttuazioni del carico dell'attrezzatura o della velocità di avanzamento, è necessario ispezionare il sistema di alimentazione anziché presumere immediatamente che il disco abrasivo sia usurato o danneggiato.
Come controllare e verificare
-
Osservare se il materiale entra nel polverizzatore in modo continuo e coerente.
-
Controllare il sistema di alimentazione per eventuali ponti, accumulo di materiale o scarico limitato.
-
Confronta la velocità di alimentazione, il carico dell'attrezzatura e le registrazioni della produttività per determinare se i cambiamenti delle dimensioni delle particelle si verificano nello stesso momento delle fluttuazioni dell'alimentazione.
-
Dopo aver migliorato la stabilità dell'alimentazione, raccogliere nuovi campioni utilizzando lo stesso metodo di campionamento e confrontare i risultati.
Se le fluttuazioni dell'alimentazione hanno una chiara relazione temporale con i cambiamenti delle dimensioni delle particelle e la polvere diventa più consistente dopo che l'alimentazione si è stabilizzata, le condizioni di alimentazione possono essere un fattore che contribuisce. Se il problema persiste dopo che l'alimentazione si è stabilizzata, indagare su altre fasi del processo.
Screening e classificazione non corrispondono correttamente

La macinazione riduce le dimensioni del materiale, mentre la vagliatura separa le particelle in base alle relative condizioni di separazione. Anche se la polvere che esce dal polverizzatore soddisfa le aspettative, una configurazione di vagliatura inadeguata, una rete di vagliatura danneggiata, una scarsa tenuta o un bypass di materiale possono comunque influenzare il prodotto finale.
Come controllare e verificare
Laddove la disposizione dell'attrezzatura lo consenta, raccogliere campioni separati dall'uscita del polverizzatore e dal prodotto finito dopo lo screening. Confrontateli utilizzando lo stesso metodo di prova.
-
Se il campione in uscita dal polverizzatore contiene già troppe particelle fuori specifica, indagare ulteriormente sulle materie prime e sulle condizioni di macinazione.
-
Se il campione in uscita soddisfa i requisiti ma il prodotto finito no, dare priorità ai controlli di integrità dello schermo, specifiche dello schermo, sigillatura e bypass del materiale.
-
Se le anomalie nella dimensione delle particelle possono essere correlate a residui di materiale o contaminazione, ispezionare anche i processi di trasporto, raccolta e pulizia a valle.
Il confronto di campioni provenienti da diverse fasi del processo aiuta a identificare dove appare l'anomalia nella dimensione delle particelle e a determinare quali aree dovrebbero essere indagate per prime.
Se i risultati del test differiscono in modo significativo prima e dopo lo screening, è necessaria un'ulteriore valutazione delle specifiche dello schermo, dell'efficienza dello screening e delle condizioni del materiale. L'apertura nominale dello schermo da sola non può garantire che la polvere finita soddisfi l'intervallo di dimensioni delle particelle target.
Come identificare la causa effettiva della dimensione delle particelle di polvere di masterbatch di colore incoerente
L'unico passo nella risoluzione dei problemi è determinare se si verificano differenze nella dimensione delle particelle tra lotti di materie prime o si sviluppano durante la produzione continua dello stesso lotto. È anche importante identificare la prima fase del processo in cui appare l'anomalia.
Per le differenze tra i lotti, dare priorità ai confronti delle informazioni sulle materie prime, dei record di formulazione e delle dimensioni del mangime. Per le variazioni che si sviluppano nel tempo all'interno dello stesso lotto, valutare insieme le condizioni del disco abrasivo, la temperatura del materiale, la velocità di avanzamento e i registri di funzionamento dell'attrezzatura.
Se il problema può avere origine durante la vagliatura o la movimentazione a valle, confrontare ogni volta che è possibile i campioni provenienti dall'uscita del polverizzatore con quelli del prodotto finito. Ciò aiuta ad evitare di attribuire ogni anomalia dimensionale delle particelle al processo di macinazione.
Una volta identificati i potenziali fattori che contribuiscono, controllare le variabili principali ove possibile e condurre confronti utilizzando metodi di campionamento e analisi coerenti. Valutare i risultati rispetto alle specifiche della dimensione delle particelle target, selezionando un metodo appropriato come l'analisi al setaccio o la diffrazione laser in base all'applicazione effettiva. I risultati di diversi metodi di test non dovrebbero essere confrontati direttamente senza una base valida per il confronto.
Dopo aver effettuato una regolazione, confrontare la distribuzione delle dimensioni delle particelle, la proporzione di particelle non conformi alle specifiche e i dati operativi rilevanti. I risultati che possono essere riprodotti in condizioni comparabili forniscono prove più forti per identificare la causa e valutare l’aggiustamento. Un singolo test può offrire indizi utili, ma potrebbe non essere sufficiente per confermare la causa principale.
Tabella diagnostica rapida per problemi relativi alle dimensioni delle particelle
Questa tabella diagnostica aiuta a stabilire la priorità delle ispezioni. Non dovrebbe essere utilizzato da solo per determinare in modo definitivo la causa principale.
Perché è importante una distribuzione dimensionale stabile delle particelle?
Per le polveri masterbatch colorate, l’obiettivo non è semplicemente quello di produrre particelle più fini. La polvere deve soddisfare i requisiti di dimensione delle particelle della specifica formulazione, applicazione e metodo di lavorazione a valle.
Una distribuzione stabile delle dimensioni delle particelle aiuta a mantenere una gestione e un'alimentazione delle polveri coerenti, a ridurre le variazioni tra i lotti di produzione e a garantire che la polvere finita rimanga più vicina alle specifiche applicative richieste.
La dimensione delle particelle, tuttavia, non è l’unico fattore che determina la dispersione dei pigmenti o la qualità del prodotto finale. Anche le proprietà del supporto polimerico, le caratteristiche dei pigmenti, la formulazione e le condizioni di lavorazione a valle possono avere un impatto.
Pertanto, le prestazioni di macinazione dovrebbero essere valutate in base al fatto che la polvere soddisfi costantemente le specifiche target e i requisiti applicativi effettivi, piuttosto che fare affidamento esclusivamente sulla dimensione media delle particelle o sull'aspetto visivo.

Come Mao Yue aiuta a migliorare la consistenza della macinazione del masterbatch di colore
Una dimensione delle particelle di polvere di masterbatch di colore incoerente non significa necessariamente che l'intero polverizzatore debba essere sostituito. Un approccio più pratico consiste nell'identificare innanzitutto dove si verifica l'anomalia, quindi utilizzare i risultati dei test per determinare se è necessario affrontare la preparazione delle materie prime, le condizioni di macinazione, i componenti principali o lo screening a valle.
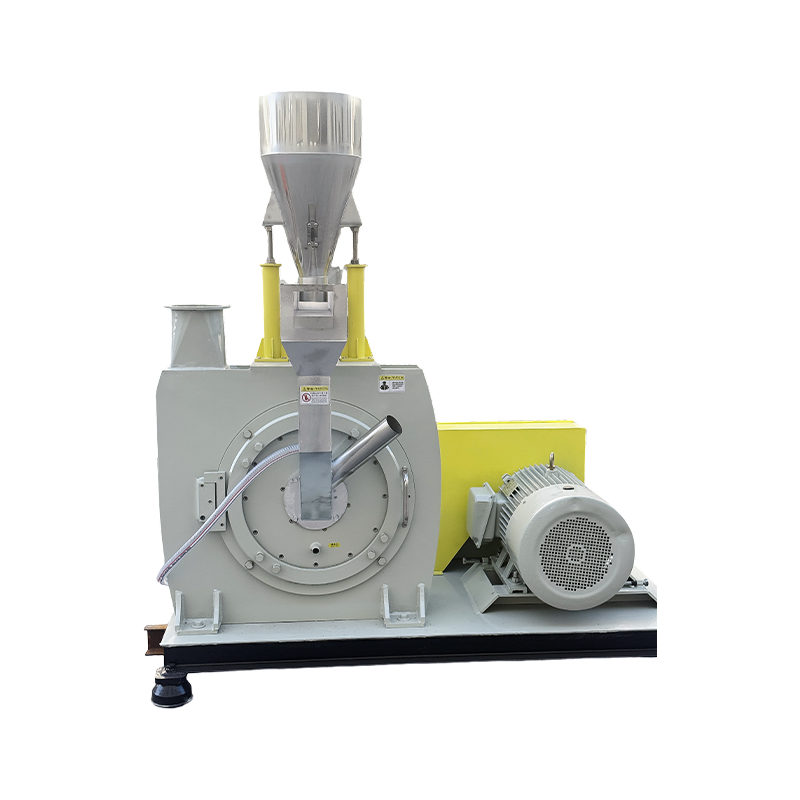
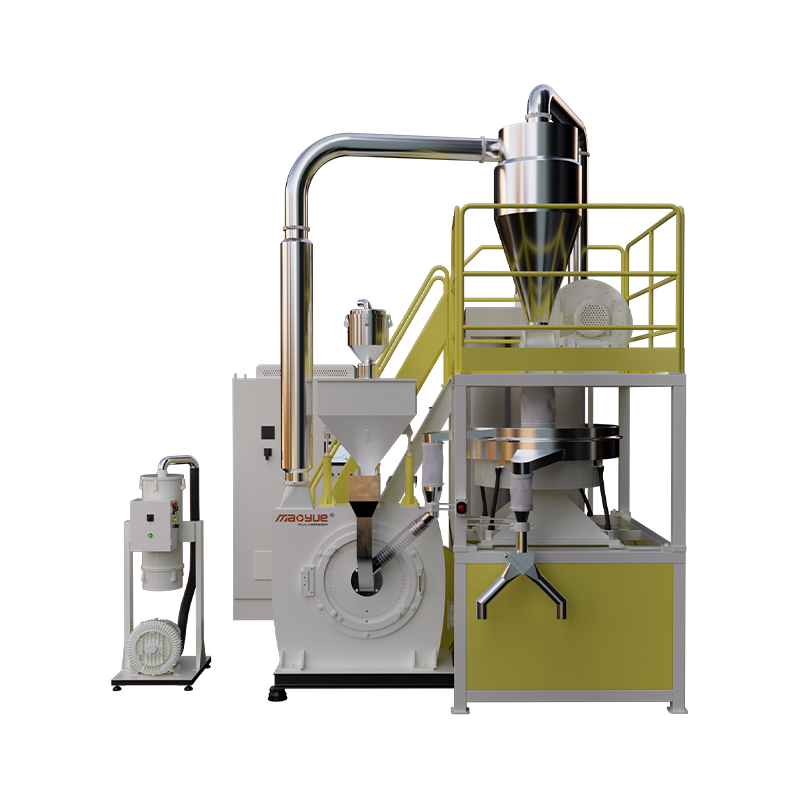
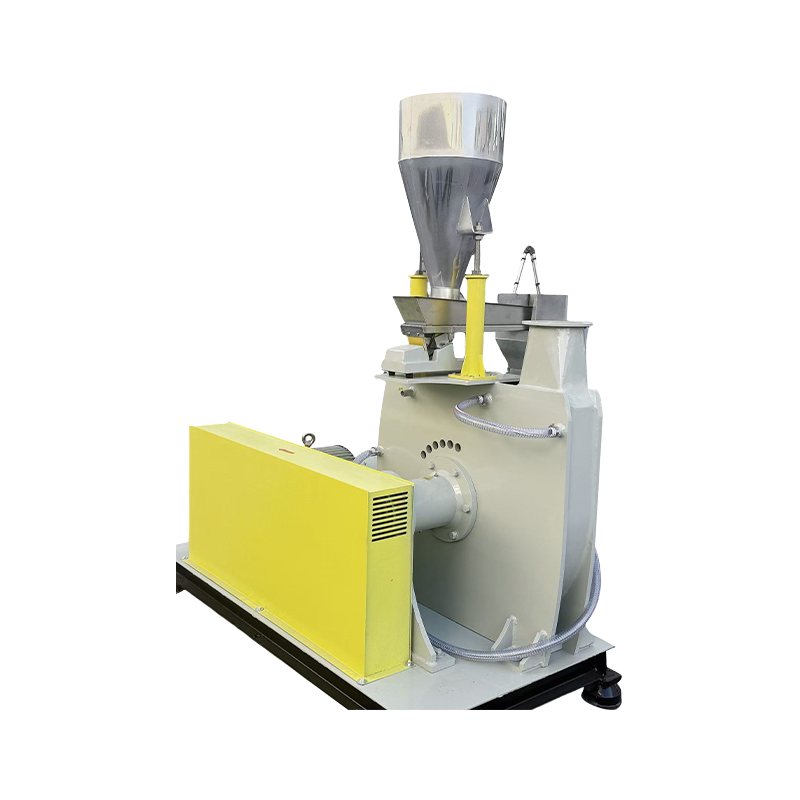
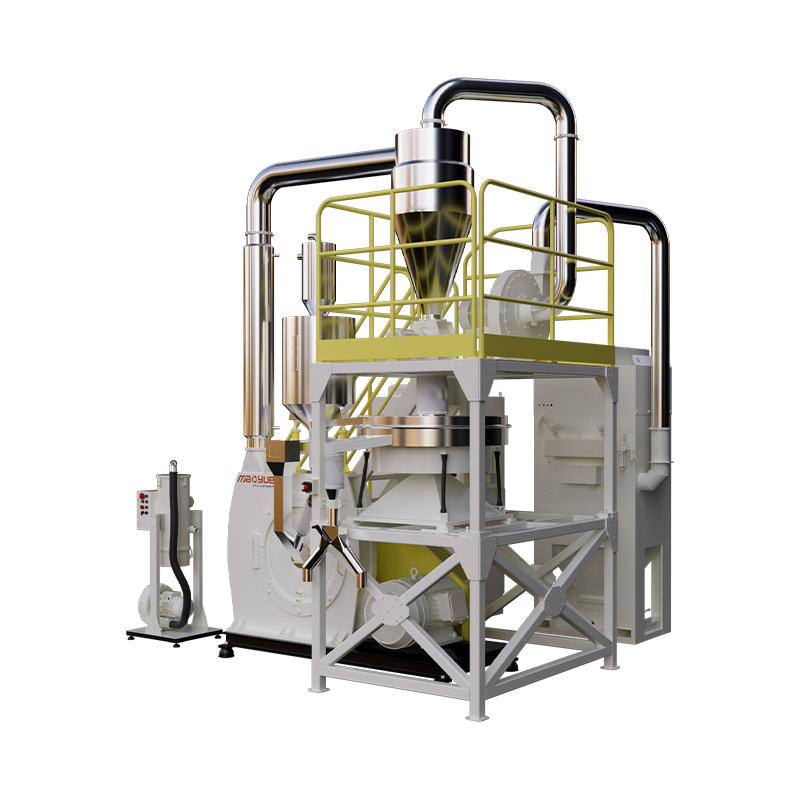
Mao Yue è specializzata nella ricerca e sviluppo e nella produzione di polverizzatori in plastica a disco. Combinando test effettivi sui materiali, produzione interna di dischi e lame abrasivi e adattamento delle condizioni operative, Mao Yue può aiutare i clienti a valutare le prestazioni di rettifica e le configurazioni delle apparecchiature in base ai loro requisiti specifici.
Testare i materiali reali prima di selezionare l'attrezzatura

Formulazioni di masterbatch di colore diverso possono comportarsi diversamente durante la macinazione. Il nome del materiale o la dimensione della maglia target da soli non sono sufficienti per determinare le prestazioni di un polverizzatore nelle condizioni di produzione effettive.
Laddove le condizioni di test lo consentono, Mao Yue può testare i materiali forniti dai clienti e registrare i risultati rilevanti, tra cui finezza della polvere, produttività, variazioni di temperatura e condizioni operative, in base all'ambito del test.
Il confronto di questi risultati con le specifiche target del cliente aiuta a valutare se l'attuale configurazione dell'attrezzatura è adatta all'applicazione e se è necessaria un'ulteriore valutazione dei parametri di macinazione o delle condizioni di raffreddamento.
Per problemi che coinvolgono più fattori che contribuiscono, potrebbero essere necessari ulteriori test. Un singolo test non dovrebbe essere considerato come una prova conclusiva della causa principale.
Produzione interna di dischi e lame abrasivi

Le condizioni dei dischi e delle lame abrasivi influiscono sulla geometria di lavoro e sulle prestazioni di molatura. Mao Yue produce i propri dischi e lame abrasivi, contribuendo a mantenere il controllo sui processi di produzione e ispezione di questi componenti principali.
Quando la dimensione delle particelle cambia nel tempo, le ispezioni della superficie di lavoro, i registri di manutenzione dei componenti e i risultati dei test sulle polveri possono essere valutati insieme per determinare se le condizioni dei componenti potrebbero influenzare le prestazioni di macinazione.
Se le prove disponibili non giustificano la sostituzione dei componenti, è necessario indagare prima su altri fattori operativi. Il confronto dei risultati prima e dopo la manutenzione o la sostituzione può fornire una base più affidabile per la futura gestione dei componenti e contribuire a evitare la sostituzione dei dischi abrasivi esclusivamente a causa di un singolo risultato anomalo sulla dimensione delle particelle.
Abbina le condizioni di macinazione alla polvere target

La consistenza delle dimensioni delle particelle dipende non solo dalle condizioni del disco di macinazione, ma anche dalla distanza del disco, dalle condizioni di alimentazione, dalla configurazione di raffreddamento e dalla configurazione di vagliatura.
Mao Yue è in grado di valutare le configurazioni delle apparecchiature e le condizioni operative pertinenti in base alle proprietà dei materiali del cliente, alla dimensione delle particelle target e ai requisiti di produttività. Laddove le condizioni lo consentono, il confronto della distribuzione delle dimensioni delle particelle, della produttività e della temperatura prima e dopo le regolazioni aiuta a determinare se le modifiche hanno raggiunto i risultati attesi.
Se l'anomalia ha effettivamente origine nel sistema di vagliatura o di lavorazione a valle, è necessario ispezionare il sistema interessato anziché continuare a regolare i parametri del disco di macinazione.
Questo approccio, basato su test reali sui materiali e dati operativi, aiuta i clienti a selezionare le configurazioni adeguate delle apparecchiature e le misure di risoluzione dei problemi riducendo al contempo le regolazioni dei parametri e la sostituzione dei componenti non necessarie.
Ottieni una soluzione di polverizzazione Masterbatch colore per il tuo materiale
Se il tuo polverizzatore di masterbatch colorato produce particelle grossolane eccessive, una proporzione anomala di fini, agglomerazione di polvere o variazioni di dimensione delle particelle tra lotti, puoi fornire a Mao Yue le seguenti informazioni per una valutazione iniziale dei requisiti dell'applicazione:
-
Tipo di materiale: supporto polimerico e dettagli di formulazione noti.
-
Dimensione dell'alimentazione: dimensione originale delle particelle o del materiale.
-
Dimensione delle particelle target: dimensione della mesh richiesta o intervallo di dimensioni delle particelle.
-
Produttività target: capacità di lavorazione prevista in kg/h.
-
Problema attuale: il problema osservato e quando o dove si verifica nel processo di produzione.
Se disponibile, puoi anche fornire i risultati dei test sulle dimensioni delle particelle, i registri della temperatura o i campioni raccolti in diverse fasi operative. Queste informazioni possono aiutare a restringere il campo delle possibili cause e determinare se sono necessari test effettivi sui materiali.
Contatta Mao Yue per discutere una soluzione di polverizzazione della plastica su misura per il materiale masterbatch colorato, la dimensione delle particelle target e i requisiti di produzione.