

 中文简体
L'agglomerazione della polvere del masterbatch colorato e l'adesione del materiale durante la polverizzazione possono influire sulla consistenza della polvere, sul trasporto del materiale e sulla produzione continua. Durante la macinazione il materiale può aderire ai dischi di macinazione, accumularsi all'interno della camera di macinazione o formare grumi dopo lo scarico.
Questi problemi possono essere legati alle proprietà del supporto polimerico, alle differenze di formulazione, al calore da attrito, all'alimentazione instabile, al raffreddamento insufficiente o ai cambiamenti nelle condizioni del disco abrasivo.
Per ridurre l’agglomerazione, è importante identificare dove si verifica l’adesione, indagare i potenziali fattori che contribuiscono e verificare se le regolazioni migliorano la qualità della polvere e la stabilità della produzione attraverso test effettivi sui materiali.
Perché la polvere di Masterbatch colorato tende ad agglomerarsi durante la polverizzazione?
Le formulazioni dei masterbatch colorati variano, quindi l'agglomerazione dovrebbe essere studiata in base al materiale reale piuttosto che presumere che tutte le formulazioni si comportino allo stesso modo durante la polverizzazione.
Il calore da attrito provoca il rammollimento dei polimeri
La polverizzazione meccanica genera calore attraverso l'attrito tra il materiale e le superfici macinanti. Quando la temperatura si avvicina all'intervallo di rammollimento o di appiccicosità di una particolare formulazione, alcuni supporti polimerici possono diventare appiccicosi e più difficili da scomporre in modo efficace.
Il materiale ammorbidito può aderire ai dischi di macinazione o alle superfici della camera. La polvere fine può quindi accumularsi su questi depositi, formando gradualmente grumi più grandi.
Differenze nelle proprietà e nelle formulazioni delle materie prime
Diversi supporti polimerici rispondono in modo diverso alla temperatura e alle forze meccaniche. Anche pigmenti, riempitivi, cere, lubrificanti e altri additivi possono influenzare le prestazioni di polverizzazione.
Pertanto, le condizioni di macinazione adatte per una formulazione di masterbatch di colore potrebbero non essere appropriate per un'altra. Sono necessari test effettivi sui materiali per determinare le condizioni operative adeguate.
Alimentazione instabile o accumulo di materiale
Un'alimentazione eccessiva può aumentare il carico di materiale e la generazione di calore, mentre velocità di alimentazione fluttuanti possono rendere instabile il processo di macinazione.
Se il materiale entra nella camera di macinazione più velocemente di quanto possa essere lavorato e scaricato, potrebbe verificarsi un accumulo. Questi depositi possono raccogliere ulteriore polvere e aumentare il rischio di agglomerazione.
Capacità di raffreddamento insufficiente
Se il flusso d'aria di raffreddamento è insufficiente, i passaggi di raffreddamento sono bloccati o il sistema di raffreddamento non è in grado di soddisfare il carico di produzione effettivo, è possibile che si accumuli calore durante il funzionamento continuo.
La polvere che funziona bene durante una breve prova della macchina può comunque sviluppare problemi di attaccamento durante una produzione prolungata. Le variazioni di temperatura durante il funzionamento continuo forniscono quindi informazioni più utili rispetto alle osservazioni effettuate solo durante l'avvio.
Impostazioni delle condizioni del disco abrasivo e della distanza tra i dischi
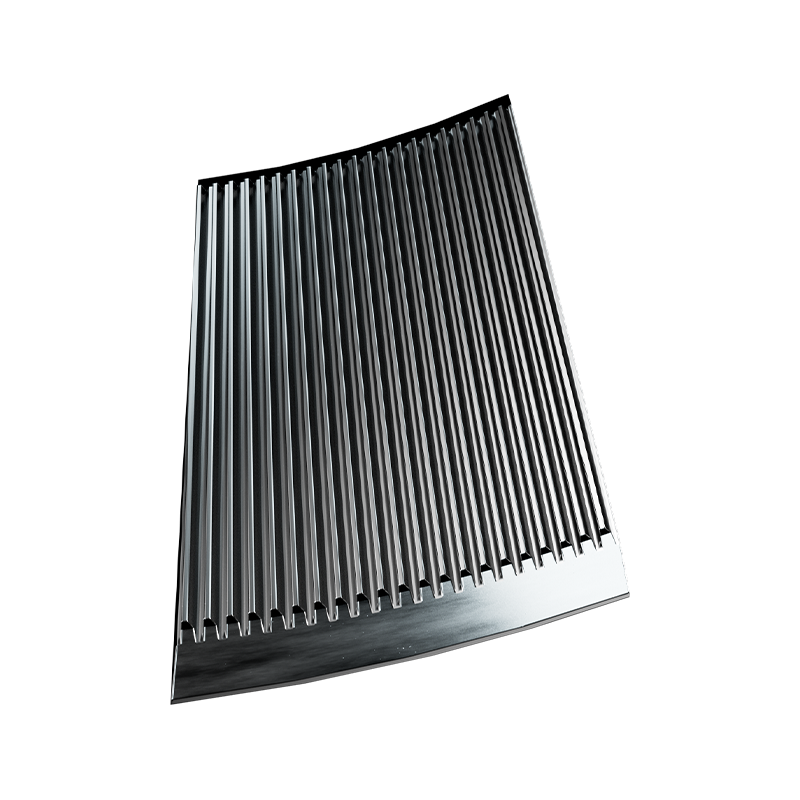
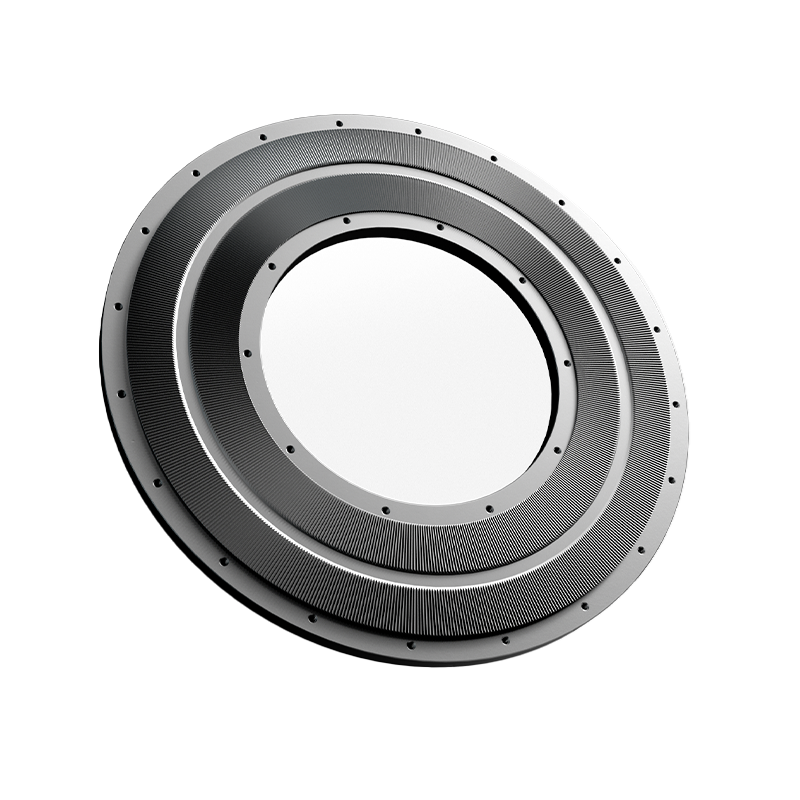
L'usura del disco abrasivo, le superfici di lavoro irregolari o le impostazioni inadeguate della distanza del disco possono modificare l'efficienza della molatura e le condizioni di attrito. A seconda delle proprietà del materiale e dei parametri operativi, questi cambiamenti possono influenzare la temperatura, la resa e la distribuzione delle dimensioni delle particelle.
Le condizioni del disco di macinazione dovrebbero quindi essere valutate insieme alle prestazioni di alimentazione e raffreddamento per determinare se i cambiamenti meccanici stanno influenzando la produzione.
Come è possibile ridurre l'agglomerazione e l'adesione durante la polverizzazione del masterbatch colorato?
Un approccio efficace consiste nel far corrispondere le proprietà del materiale con condizioni di macinazione e capacità di raffreddamento adeguate, quindi verificare i risultati attraverso test mirati.
Passaggio 1: testare il materiale masterbatch del colore effettivo
Inizia testando il materiale destinato alla produzione. Registrare il supporto polimerico, le informazioni sulla formulazione disponibile, la dimensione dell'alimentazione, la finezza target e l'output richiesto.
Durante il test, osservare dove si verifica l'adesione e confrontare la polvere risultante con la distribuzione delle dimensioni delle particelle target. Ciò aiuta a determinare se il problema principale è legato alle proprietà del materiale, all'accumulo di calore, alle condizioni di alimentazione o alle prestazioni di macinazione.
Passaggio 2: abbinare le condizioni di macinazione alle proprietà del materiale

Controllare la distanza tra i dischi abrasivi, la velocità di avanzamento, la velocità di rotazione regolabile ove applicabile e la finezza target.
Se il materiale diventa appiccicoso, non ridurre automaticamente la distanza tra i dischi né aumentare l'intensità della macinazione. In determinate condizioni, queste regolazioni possono aumentare l'attrito e la temperatura.
Regola un parametro principale alla volta e confronta i risultati prima e dopo ogni modifica. L'obiettivo è raggiungere la finezza richiesta evitando al contempo la generazione di calore e l'accumulo di materiale non necessari.
Fase 3: controllare l'aumento della temperatura durante la produzione continua

Monitorare le variazioni di temperatura durante l'avvio e il funzionamento prolungato. Se l'adesione diventa più grave con l'aumentare del tempo di funzionamento, confrontare l'andamento della temperatura con la posizione e l'entità dei depositi di materiale.
Controllare inoltre il flusso d'aria di raffreddamento, la circolazione dell'acqua, ove applicabile, e le condizioni dei passaggi di raffreddamento. A seconda del materiale, della configurazione della macchina e del carico di produzione, il raffreddamento ad aria o il raffreddamento combinato aria-acqua può aiutare a rimuovere il calore generato durante la polverizzazione.
Tuttavia, l’aumento della capacità di raffreddamento non elimina automaticamente l’agglomerazione. L'idoneità della configurazione di raffreddamento deve essere comunque verificata in base alle condizioni materiali e operative effettive.
Fase 4: Mantenere l'alimentazione e lo scarico del materiale stabili

Mantenere l'alimentazione stabile e verificare che i sistemi di trasporto, vagliatura e raccolta siano in grado di gestire l'effettiva produzione.
Ispezionare i passaggi di alimentazione e scarico, le apparecchiature di vagliatura e i componenti di raccolta della polvere per individuare eventuali ostruzioni o accumuli di materiale.
Se la camera di macinazione rimane relativamente pulita ma compaiono grumi dopo lo scarico, indagare sulle condizioni di trasporto, vagliatura, raccolta e movimentazione del materiale a valle anziché presumere che il problema abbia origine esclusivamente all'interno della camera di macinazione.
Passaggio 5: ispezionare le condizioni del disco abrasivo e verificare i risultati

Controllare l'usura del disco abrasivo, l'uniformità della superficie di lavoro e eventuali modifiche nell'interspazio del disco. Dopo ogni aggiustamento, confrontare i risultati operativi in condizioni coerenti, ove possibile.
Concentrarsi sui seguenti indicatori:
-
Temperatura della polvere in punti di campionamento coerenti
-
Luoghi di incollaggio e deposito del materiale
-
Distribuzione granulometrica e proporzione di particelle sovradimensionate
-
Produzione effettiva durante la produzione continua
-
Scarico delle polveri e stabilità del trasporto
Un aggiustamento efficace dovrebbe ridurre l’adesione o l’agglomerazione rispettando nel contempo gli obiettivi di finezza e rendimento richiesti. Sono inoltre necessari test di produzione continui per un periodo appropriato per confermare che il miglioramento può essere mantenuto.
Guida alla risoluzione dei problemi dell'agglomerazione di polveri Masterbatch colorati: dove si verifica il problema?
Queste osservazioni sono indizi per la risoluzione dei problemi piuttosto che diagnosi definitive. Diversi fattori possono contribuire allo stesso problema, quindi sono necessari test mirati per identificare le cause effettive.
In che modo i polverizzatori Mao Yue possono contribuire a risolvere il problema dell'agglomerazione di polveri masterbatch colorate?
L'agglomerazione della polvere del masterbatch colorato può derivare da differenze nei supporti polimerici, nelle formulazioni e nelle condizioni di produzione. Attraverso test effettivi sui materiali, corrispondenza della configurazione delle apparecchiature e produzione interna di componenti operativi chiave, Mao Yue aiuta i clienti a valutare l'idoneità della macchina prima dell'acquisto e a prendere decisioni più informate sulla selezione delle attrezzature.

Test sui materiali effettivi per una selezione più informata delle apparecchiature
Formulazioni di masterbatch di colore diverso possono presentare diversi aumenti di temperatura, tendenze ad appiccicare e caratteristiche della polvere durante la polverizzazione. Le specifiche della macchina da sole non possono prevedere con precisione le prestazioni di produzione effettive.
Mao Yue supporta prove sui materiali utilizzando i materiali masterbatch dei colori reali dei clienti. In base alla finezza target e ai requisiti di resa, i test valutano le condizioni della polvere, la resa, le variazioni di temperatura e l'adesione osservabile nelle condizioni di prova concordate.
Questi test aiutano i clienti a valutare l'idoneità della macchina per i loro materiali specifici prima dell'acquisto e forniscono una base più pratica per la selezione dell'attrezzatura rispetto al basarsi solo sulle specifiche generali.
Abbina le configurazioni delle apparecchiature e dei processi ai requisiti di produzione
La selezione dell'attrezzatura richiede molto più che considerare la finezza e la resa target. Devono essere valutate anche le proprietà dei materiali, le condizioni di alimentazione, i requisiti di raffreddamento e i sistemi di raccolta a valle.
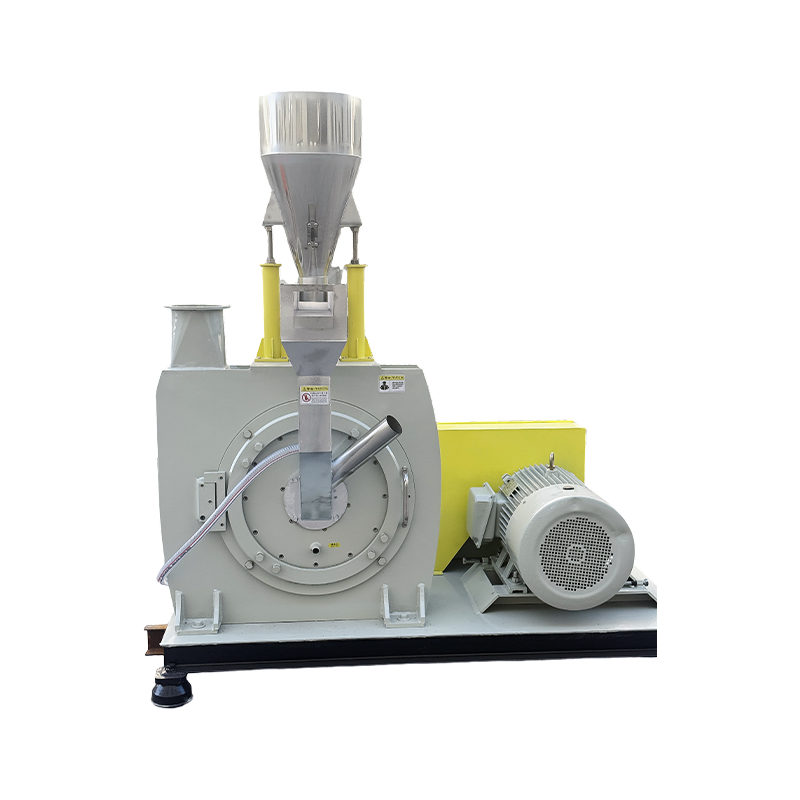
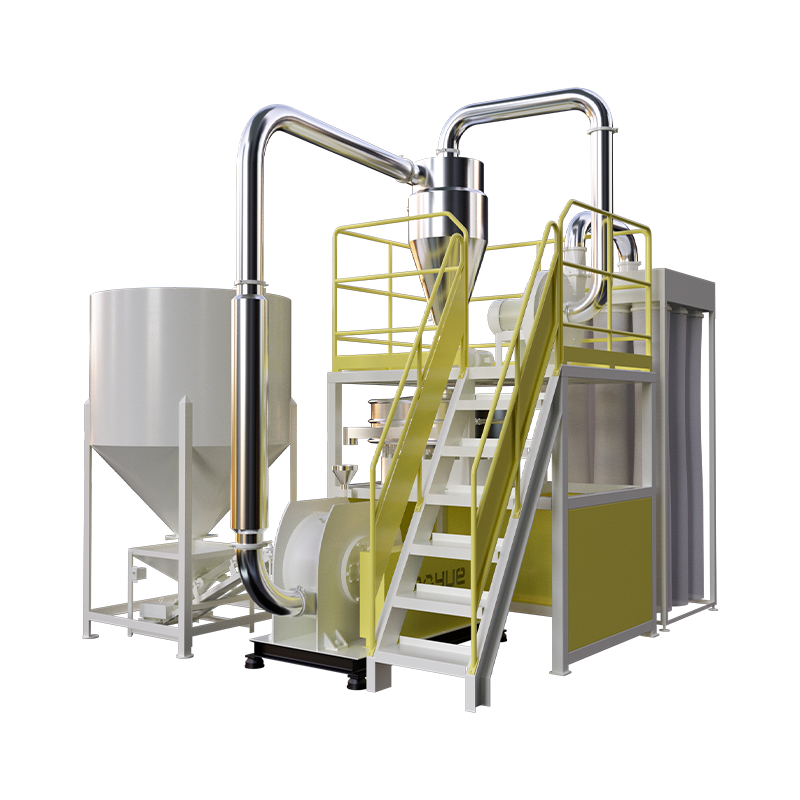
Sulla base dei risultati dei test sui materiali e dei requisiti di produzione, Mao Yue valuta le configurazioni idonee dei dischi abrasivi, i metodi di alimentazione, le soluzioni di raffreddamento e i sistemi di raccolta dei materiali. A seconda dell'applicazione, è possibile prendere in considerazione il raffreddamento ad aria o il raffreddamento combinato aria-acqua, valutando l'idoneità rispetto alle prestazioni operative effettive.
Questo approccio basato su materiali e processi aiuta i clienti a comprendere in che modo diverse configurazioni possono influire sulla qualità della polvere, sulla capacità di produzione e sulla stabilità operativa prima dell'acquisto, riducendo l'incertezza nella scelta dell'attrezzatura basata esclusivamente sulla capacità teorica o sulle configurazioni standard.
Produzione interna di dischi abrasivi e componenti chiave

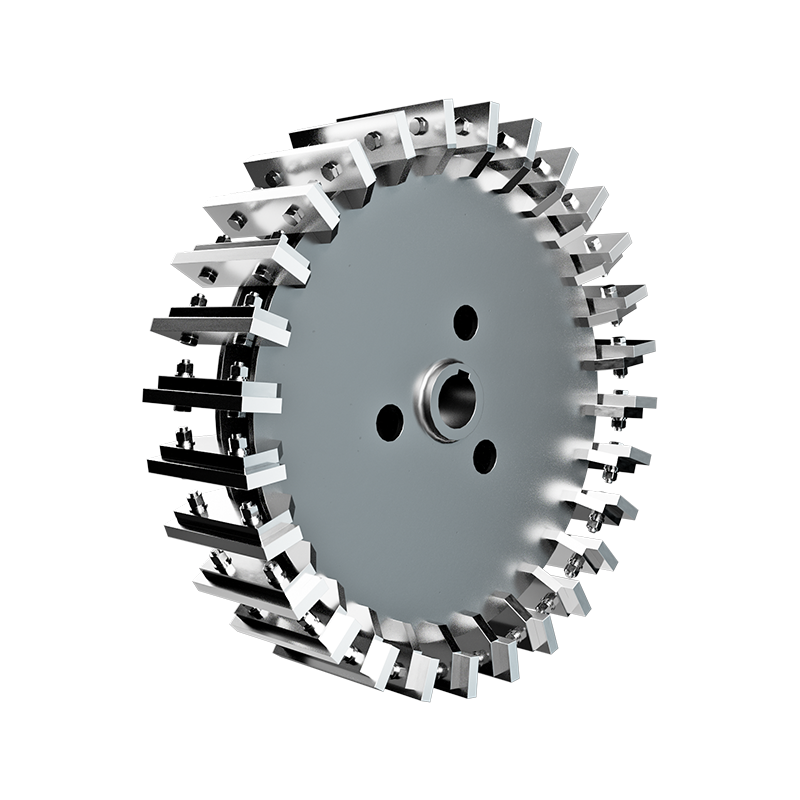
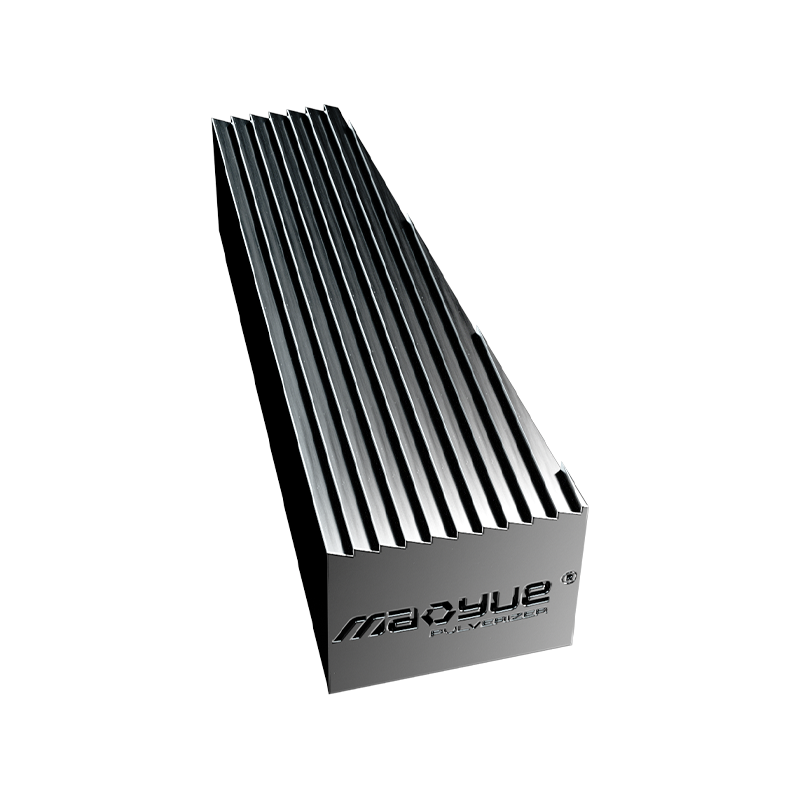
I dischi e le lame di macinazione sono componenti di lavoro critici dei polverizzatori in plastica a disco. La loro geometria di lavoro, le condizioni della superficie e l'usura possono influenzare le prestazioni di macinazione, la resa e la distribuzione delle dimensioni delle particelle.
Mao Yue produce i propri dischi e lame abrasivi, mantenendo il controllo sulla progettazione dei componenti chiave, sui processi di produzione e sull'ispezione. Ciò aiuta a gestire l'uniformità della produzione e rende le condizioni dei dischi abrasivi un fattore importante da esaminare quando cambiano le prestazioni di produzione.
Quando si verificano variazioni delle dimensioni delle particelle, fluttuazioni della resa o aumento dell'adesione, è possibile valutare insieme le proprietà dei materiali, i parametri operativi e le condizioni dei componenti chiave per determinare se l'usura del disco abrasivo o i cambiamenti nelle condizioni di lavoro sono fattori che contribuiscono, anziché attribuire automaticamente tutti i problemi di agglomerazione alla macchina o alla temperatura.
Per i clienti che richiedono una produzione continua a lungo termine, questo controllo sulla produzione e sull'ispezione dei componenti chiave fornisce una base più affidabile per la manutenzione delle apparecchiature, la valutazione delle condizioni di produzione e i successivi adeguamenti del processo.
Ottieni una soluzione di polverizzazione Masterbatch colore per il tuo materiale
L'agglomerazione delle polveri di masterbatch colorato può coinvolgere molteplici fattori, tra cui le proprietà del materiale, le condizioni di macinazione e la configurazione dell'attrezzatura. Una soluzione adeguata dovrebbe basarsi sui reali requisiti di materiale e produzione.
Contatta Mao Yue con il tipo di masterbatch di colore, la dimensione dell'alimentazione, la finezza target, la produzione prevista e gli attuali problemi di agglomerazione per organizzare una vera e propria prova del materiale. In condizioni di test concordate, Mao Yue può valutare la finezza della polvere, la resa, i cambiamenti di temperatura e l'adesione osservabile per supportare la selezione delle apparecchiature e la corrispondenza della configurazione.