

 中文简体
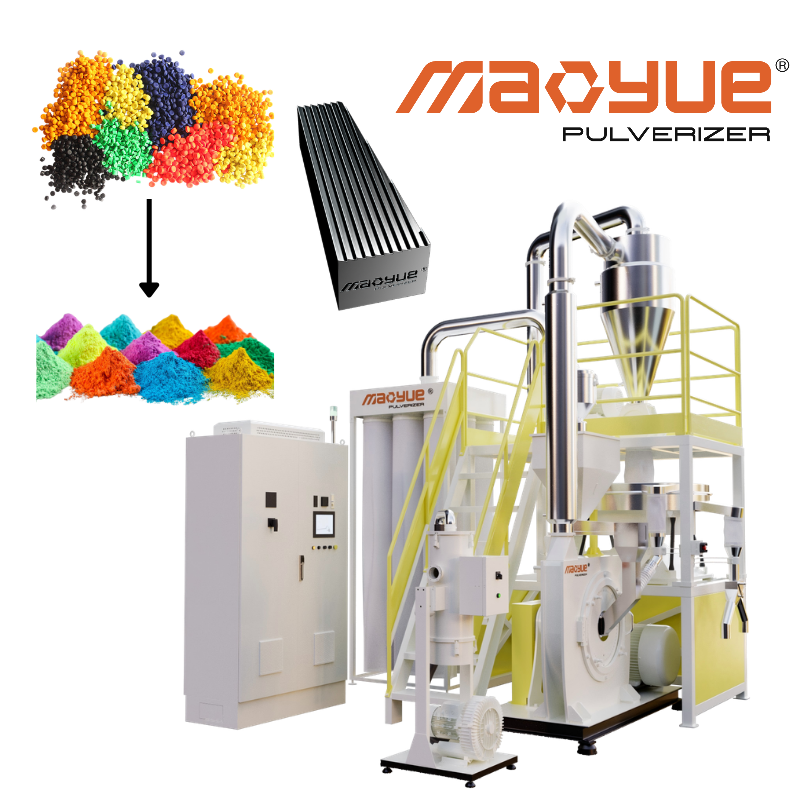
Durante la polverizzazione del masterbatch colorato, alcuni produttori potrebbero scoprire che i loro polverizzatori funzionano normalmente, ma la quantità di polvere raccolta è inferiore al previsto. Parte della polvere può accumularsi all'interno delle tubazioni di trasporto, aderire alle superfici dell'apparecchiatura o essere trasportata dal flusso d'aria nel sistema di raccolta della polvere a valle.
Una raccolta insufficiente della polvere non indica necessariamente una diminuzione della capacità del polverizzatore. Il problema potrebbe essere correlato alla distribuzione delle dimensioni delle particelle, al flusso d'aria di trasporto, alla separazione ciclonica, all'elettricità statica, alla temperatura di lavorazione o alle condizioni di filtraggio e scarico.
Per i produttori di masterbatch colorati, ciò che conta di più è quanta polvere recuperata soddisfa la dimensione delle particelle target e i requisiti di lavorazione a valle, e se la produzione di polvere qualificata può rimanere stabile.
Questo articolo illustra sei cause comuni di problemi di raccolta delle polveri dei masterbatch colorati, metodi diagnostici e indicatori di recupero delle polveri che gli acquirenti dovrebbero prendere in considerazione al momento dell'acquisto dell'attrezzatura.
https://youtube.com/shorts/Xar9KV6QA28
Quali sono i segni comuni di problemi nella raccolta delle polveri Color Masterbatch?
I problemi di raccolta delle polveri che si verificano in diverse fasi del sistema spesso mostrano sintomi diversi.
Questi sintomi possono aiutare a identificare dove si verifica un’anomalia, ma non possono confermarne direttamente la causa.
Inoltre, la polvere che non entra nel contenitore di raccolta principale non va necessariamente persa. Parte della polvere fine potrebbe essere catturata dal raccoglitore di polvere. Se può essere considerata polvere qualificata dipende dal fatto che soddisfi le specifiche di qualità richieste.
Sei principali cause di problemi nella raccolta delle polveri Color Masterbatch
Multe eccessive influiscono sulla separazione delle polveri
La distribuzione granulometrica della polvere masterbatch colorata influisce sul modo in cui le particelle si muovono e si separano all'interno di un flusso d'aria.
Quando la percentuale di particelle fini è troppo elevata, parte della polvere potrebbe non essere separata in modo efficace dal separatore a ciclone e potrebbe invece viaggiare con il flusso d'aria nel sistema di raccolta delle polveri a valle, aumentando il carico di filtrazione.
Il gioco del disco abrasivo, l'usura del disco, le condizioni di alimentazione e la formulazione del materiale possono influenzare la proporzione dei fini.
Pertanto, le difficoltà di raccolta delle polveri possono talvolta derivare da una mancata corrispondenza tra la distribuzione delle dimensioni delle particelle prodotte durante la polverizzazione e le condizioni operative del sistema di separazione a valle.
Flusso d'aria di convogliamento instabile o configurato in modo errato
Il sistema di trasporto pneumatico trasporta la polvere al separatore a ciclone e all'attrezzatura di raccolta a valle.
Quando la velocità di trasporto è insufficiente, la polvere potrebbe depositarsi all'interno delle tubazioni orizzontali e dei gomiti. Un flusso d'aria eccessivo, d'altro canto, può aumentare il trascinamento delle particelle fini e influenzare le prestazioni di separazione del ciclone.
Anche la disposizione delle tubazioni, le perdite d'aria e i cambiamenti nella resistenza del filtro possono influenzare la stabilità del flusso d'aria.
Per migliorare il trasporto delle polveri è necessario bilanciare le prestazioni di trasporto con l'efficienza di separazione a valle, anziché semplicemente aumentare la velocità della ventola.
Il separatore a ciclone non corrisponde alle effettive caratteristiche della polvere
Un separatore a ciclone utilizza le forze centrifughe generate dalla rotazione del flusso d'aria per separare le particelle dal flusso d'aria.
Le prestazioni di separazione dipendono dalla dimensione e dalla densità delle particelle, dalle condizioni del flusso d'aria in ingresso, dalla geometria dell'apparecchiatura e dalle condizioni di scarico della polvere.
Per polveri relativamente fini o a bassa densità, condizioni operative inadeguate possono consentire a più particelle di passare nel sistema di filtrazione a valle.
Inoltre, perdite d'aria attraverso la valvola rotativa della sacca d'equilibrio, uscite di scarico bloccate o accumulo di polvere all'interno della tramoggia possono ridurre le prestazioni efficaci di raccolta della polvere.
L'elettricità statica provoca l'adesione della polvere
Durante la polverizzazione del masterbatch colore e il trasporto pneumatico, l'attrito tra le particelle e tra le particelle e le superfici dell'apparecchiatura può generare elettricità statica.
Le forze elettrostatiche possono far sì che la polvere aderisca alle tubazioni, ai separatori a ciclone e alle superfici delle apparecchiature di raccolta, aumentando i residui di materiale e i requisiti di pulizia.
Questo comportamento può essere influenzato dal supporto polimerico, dalla dimensione delle particelle, dall'umidità ambientale e dai materiali a contatto con la polvere.
Tuttavia, l’accumulo di polvere non è necessariamente causato dall’elettricità statica. Dovrebbero essere studiate anche le aderenze legate alla temperatura e le anomalie del flusso d'aria. Per i sistemi in cui possono formarsi atmosfere contenenti polveri combustibili, i rischi di incendio ed esplosione da polvere devono essere valutati in base agli standard di sicurezza applicabili.
Una temperatura eccessiva provoca agglomerazione e adesione della polvere
Il calore di attrito generato durante la polverizzazione può far sì che alcune formulazioni di masterbatch colorati si avvicinino al loro intervallo di rammollimento o appiccicosità.
Una volta che la polvere inizia ad aderire o ad agglomerarsi, la sua fluidità può diminuire, aumentando la probabilità che si accumuli sui gomiti delle tubazioni, sulle uscite di scarico dei cicloni e sulle tramogge di raccolta.
Per le formulazioni sensibili al calore, l'aumento della temperatura durante il funzionamento continuo può gradualmente peggiorare i problemi di raccolta della polvere. Pertanto, è necessario monitorare sia la temperatura di lavorazione che le condizioni della polvere.
Intasamento del filtro e scarico inadeguato della polvere
Quando si accumula un'eccessiva polvere sulle superfici del filtro, la pulizia con getto a impulsi è insufficiente o i mezzi filtranti non sono adatti, la resistenza della filtrazione può aumentare e influenzare la stabilità del flusso d'aria del sistema.
Nel frattempo, la polvere che è già stata separata potrebbe non riuscire a scaricarsi correttamente a causa di ponti nella tramoggia, di un blocco della camera d'equilibrio rotante o di altre anomalie di scarico.
In queste situazioni il problema si presenta nella fase di filtrazione o di scarico. La semplice regolazione della distanza del disco abrasivo o l’aumento della produttività del polverizzatore non risolveranno il problema.
Come è possibile identificare dove viene persa la polvere di masterbatch colorato?
Prima di regolare il polverizzatore o il sistema di raccolta delle polveri, è importante stabilire condizioni di prova comparabili e determinare dove passa il materiale all'interno del sistema.
Occorre distinguere due situazioni:
-
Ridotta produttività di polverizzazione: diminuisce la quantità di materiale effettivamente lavorato per unità di tempo.
-
Recupero polvere insufficiente: il materiale è entrato nel sistema di lavorazione, ma parte della polvere non può essere recuperata correttamente dai punti di raccolta designati.
Questi problemi possono verificarsi contemporaneamente, ma richiedono misurazioni diverse per essere identificati.
Passaggio 1: stabilire un bilancio dei materiali per monitorare il flusso di polvere
Dopo aver definito i limiti del test, registrare la massa totale del mangime, la polvere raccolta in ciascun punto di raccolta, il materiale scartato dallo screening e i residui di materiale misurabili all'interno dell'apparecchiatura.
Un bilancio materiale completo dovrebbe tenere conto delle variazioni nell'inventario dei materiali all'interno del sistema:
Ingresso materiale = Polvere recuperata Altri output di materiale misurato Perdite di materiale effettive Aumento netto dell'inventario dei materiali del sistema
Le perdite effettive possono includere polvere non catturata, materiale fuoriuscito e altro materiale che non può essere recuperato direttamente.
Se non tutte le perdite possono essere misurate direttamente, possono essere stimate attraverso un bilancio materiale, tenendo conto degli errori di pesatura e del materiale non misurato.
Per i test di produzione continua, è necessario prestare particolare attenzione al fatto che la quantità di materiale trattenuto all'interno dell'apparecchiatura sia coerente all'inizio e alla fine del test. In caso contrario, le normali variazioni nell'inventario del sistema potrebbero essere interpretate erroneamente come perdite di polvere.
Passaggio 2: verificare le cause potenziali in base ai sintomi in loco
Lo scopo della diagnosi non è quello di aggiustare tutti i componenti simultaneamente, ma di identificare la probabile fonte del problema di raccolta sulla base delle prove disponibili.
Passaggio 3: modificare le variabili chiave e confrontare i risultati
Dopo aver identificato l'area di ispezione prioritaria, mantenere la materia prima, la velocità di alimentazione e le altre condizioni operative il più coerenti possibile e regolare una variabile principale alla volta.
Ad esempio, dopo aver regolato il flusso d'aria di trasporto, confrontare quanto segue:
-
Se l'accumulo di polvere all'interno delle tubazioni è diminuito.
-
Se le quantità di polvere raccolte dal separatore a ciclone e dal collettore di polveri sono cambiate.
-
Se la pressione differenziale del filtro rimane stabile.
-
Se il recupero finale della polvere qualificata è migliorato.
Un aggiustamento può essere considerato efficace con maggiore sicurezza solo quando i cambiamenti nei residui del sistema, nel recupero delle polveri e nella produzione di polvere qualificata supportano collettivamente il miglioramento.
In caso contrario, la regolazione potrebbe semplicemente trasferire la polvere da un punto di raccolta a un altro.
Come misurare l'efficienza del recupero delle polveri
La polvere totale raccolta non rappresenta pienamente il valore produttivo effettivo di un sistema di polverizzazione di masterbatch colorati.
Per la valutazione delle apparecchiature, i produttori dovrebbero considerare il tasso di recupero apparente della polvere, il tasso di recupero qualificato della polvere e la produzione di polvere qualificata per unità di tempo.
Tasso apparente di recupero della polvere
Tasso di recupero apparente della polvere (%) = Massa totale di polvere recuperata durante il test ÷ Massa totale di materiale alimentato durante il test × 100%
Ad esempio, se nel sistema vengono immessi 100 chilogrammi di masterbatch di colore e vengono recuperati 94 chilogrammi di polvere dai punti di raccolta designati, il tasso di recupero apparente è del 94%.
Tuttavia, i restanti 6 kg non vanno necessariamente persi del tutto. Parte del materiale potrebbe rimanere all'interno dell'apparecchiatura, mentre parte potrebbe essere scartata durante lo screening.
Pertanto, questo indicatore dovrebbe essere interpretato insieme al bilancio materiale.
Tasso di recupero polvere qualificato
Tasso di recupero polvere qualificato (%) = Massa di polvere recuperata che soddisfa le specifiche target ÷ Massa totale di materiale alimentato durante il test × 100%
Questo indicatore mostra la quantità di materiale in ingresso che alla fine diventa polvere utilizzabile che soddisfa le specifiche richieste.
Ad esempio, in condizioni di test identiche, due sistemi elaborano ciascuno 100 chilogrammi di masterbatch di colore:
Le figure sopra sono esempi ipotetici utilizzati per spiegare la differenza tra questi indicatori. Non sono i risultati reali dei test Maoyue.
Sebbene il sistema A raccolga complessivamente più polvere, il sistema B produce una maggiore quantità di polvere che soddisfa le specifiche target.
Pertanto, un tasso di recupero totale della polvere più elevato non indica necessariamente una migliore prestazione di produzione effettiva.
Gli acquirenti devono inoltre verificare se la polvere recuperata soddisfa i requisiti richiesti in termini di distribuzione granulometrica, fluidità e lavorazione a valle.
Produzione di polvere qualificata
Produzione di polvere qualificata (kg/h) = massa di polvere che soddisfa le specifiche target durante il test ÷ tempo effettivo di test (h)
La produzione di polvere qualificata riflette l'effettiva capacità di produzione dell'attrezzatura in base al materiale specifico, alle specifiche della polvere e alle condizioni operative.
Per i clienti che pianificano una produzione continua, è importante anche determinare se la produzione di polvere qualificata rimane stabile nei diversi periodi operativi.
Ad esempio, un sistema può ottenere un'emissione di polvere elevata durante un breve test, ma la sua emissione può diminuire significativamente durante il funzionamento continuo a causa dell'aumento di temperatura, dell'aumento della resistenza di filtrazione o di problemi di scarico.
In tali casi, i risultati dei test a breve termine non possono rappresentare direttamente la capacità produttiva a lungo termine.
Quando si confrontano diverse soluzioni di apparecchiature, gli acquirenti dovrebbero utilizzare materie prime, condizioni di prova e criteri qualificati di accettazione della polvere quando possibile, piuttosto che valutare le prestazioni esclusivamente in base alla capacità nominale o alla quantità di polvere raccolta durante un singolo test.
Come migliorare l'efficienza della raccolta delle polveri dei masterbatch colorati
I miglioramenti dovrebbero basarsi su risultati diagnostici effettivi, con l'obiettivo di ridurre la ritenzione di materiale non necessaria mantenendo la qualità della polvere e un'emissione di polvere stabile e qualificata.
È importante riconoscere che queste fasi si influenzano a vicenda.
Ad esempio, l’aumento del flusso d’aria può ridurre l’accumulo di polvere all’interno delle tubazioni ma anche aumentare la percentuale di particelle fini che entrano nel depolveratore.
Pertanto, le prestazioni complessive del ripristino del sistema dovrebbero essere comunque verificate dopo qualsiasi regolazione.
Come dovrebbero gli acquirenti valutare un sistema di polverizzazione di masterbatch di colore?
Per i produttori che intendono installare o aggiornare una linea di polverizzazione masterbatch colore, la potenza del motore e la capacità nominale dovrebbero servire solo come riferimenti preliminari per la selezione dell'attrezzatura.
Ancora più importante, gli acquirenti dovrebbero verificare se il sistema è in grado di raggiungere le prestazioni di produzione e recupero di polvere qualificate richieste nelle condizioni del materiale specificate, nelle specifiche della polvere target e nelle condizioni operative continue.
Prima del test, gli acquirenti devono definire la materia prima, la dimensione delle particelle target, i criteri di accettazione della polvere qualificata, la durata del test e i requisiti di prestazione.
Se viene acquistata una linea completa di polverizzazione e raccolta delle polveri, gli acquirenti devono anche confermare se l'attrezzatura di prova ha configurazioni di trasporto, separazione e raccolta paragonabili a quelle della linea di produzione proposta.
I risultati di un test su un polverizzatore autonomo non possono rappresentare direttamente le prestazioni di recupero di una linea di produzione completa.
In che modo Mao Yue aiuta i clienti a migliorare la raccolta delle polveri Color Masterbatch?
Le prestazioni di raccolta delle polveri dei masterbatch colorati dipendono non solo dai separatori a ciclone o dai collettori di polveri, ma anche dalla distribuzione delle dimensioni delle particelle, dalla temperatura della polvere e dalle caratteristiche del flusso generate durante la polverizzazione.
Pertanto, quando si valutano progetti di polverizzazione di masterbatch colorati, Mao Yue considera insieme i componenti di macinazione del nucleo, le caratteristiche effettive della polvere e le configurazioni di raccolta a valle per aiutare i clienti a identificare le condizioni chiave che influenzano la produzione qualificata di polvere e il recupero della polvere.
La produzione interna dei dischi abrasivi supporta la qualità delle polveri e la compatibilità del sistema di raccolta
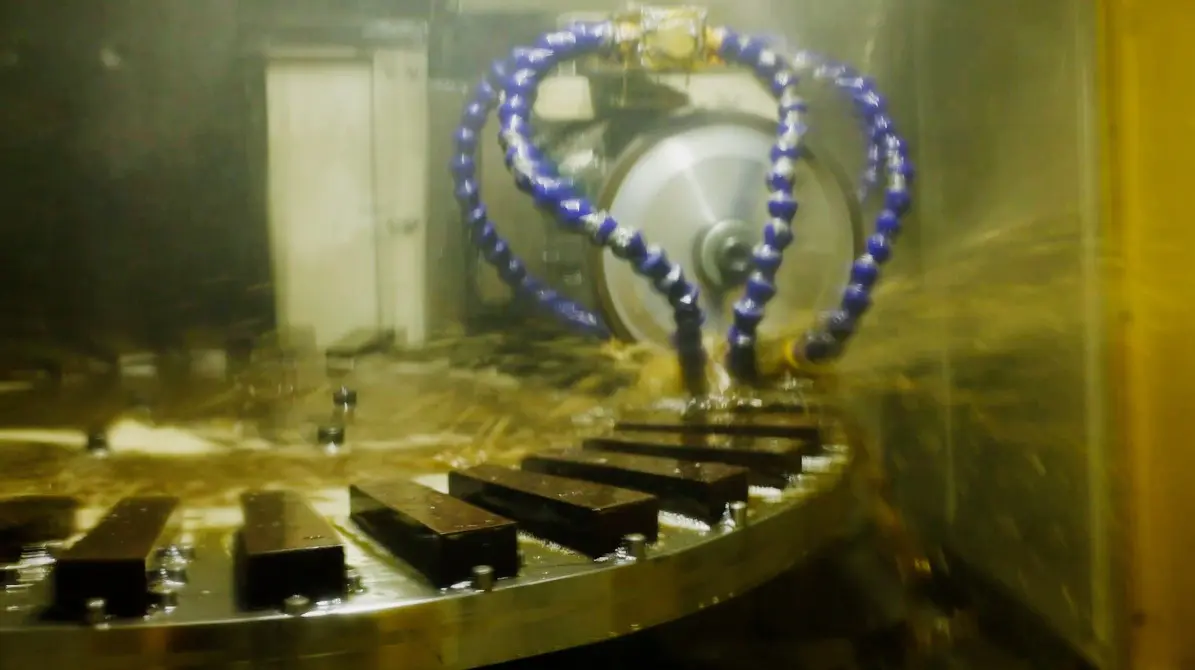
Mao Yue produce internamente componenti fondamentali per la polverizzazione, compresi dischi e lame abrasivi, e dispone di capacità di lavorazione e ispezione di precisione.
La geometria dei denti del disco abrasivo, la precisione della lavorazione, l'adattamento dell'installazione e le condizioni di usura possono influenzare le effettive prestazioni di polverizzazione.
Per progetti che prevedono multe eccessive o distribuzione granulometrica instabile, Mao Yue può valutare se il gioco del disco abrasivo, le condizioni di usura e la compatibilità strutturale contribuiscono al problema, in base alle proprietà del materiale, al design del disco e alle condizioni operative.
Il vantaggio della produzione interna dei componenti è la capacità di collegare la produzione dei dischi abrasivi, la compatibilità dei pezzi di ricambio e gli effettivi requisiti di polverizzazione, fornendo ai clienti un supporto tecnico più diretto e assistenza per la manutenzione a lungo termine.
La valutazione integrata della linea di produzione riduce le discrepanze tra polverizzazione e raccolta delle polveri
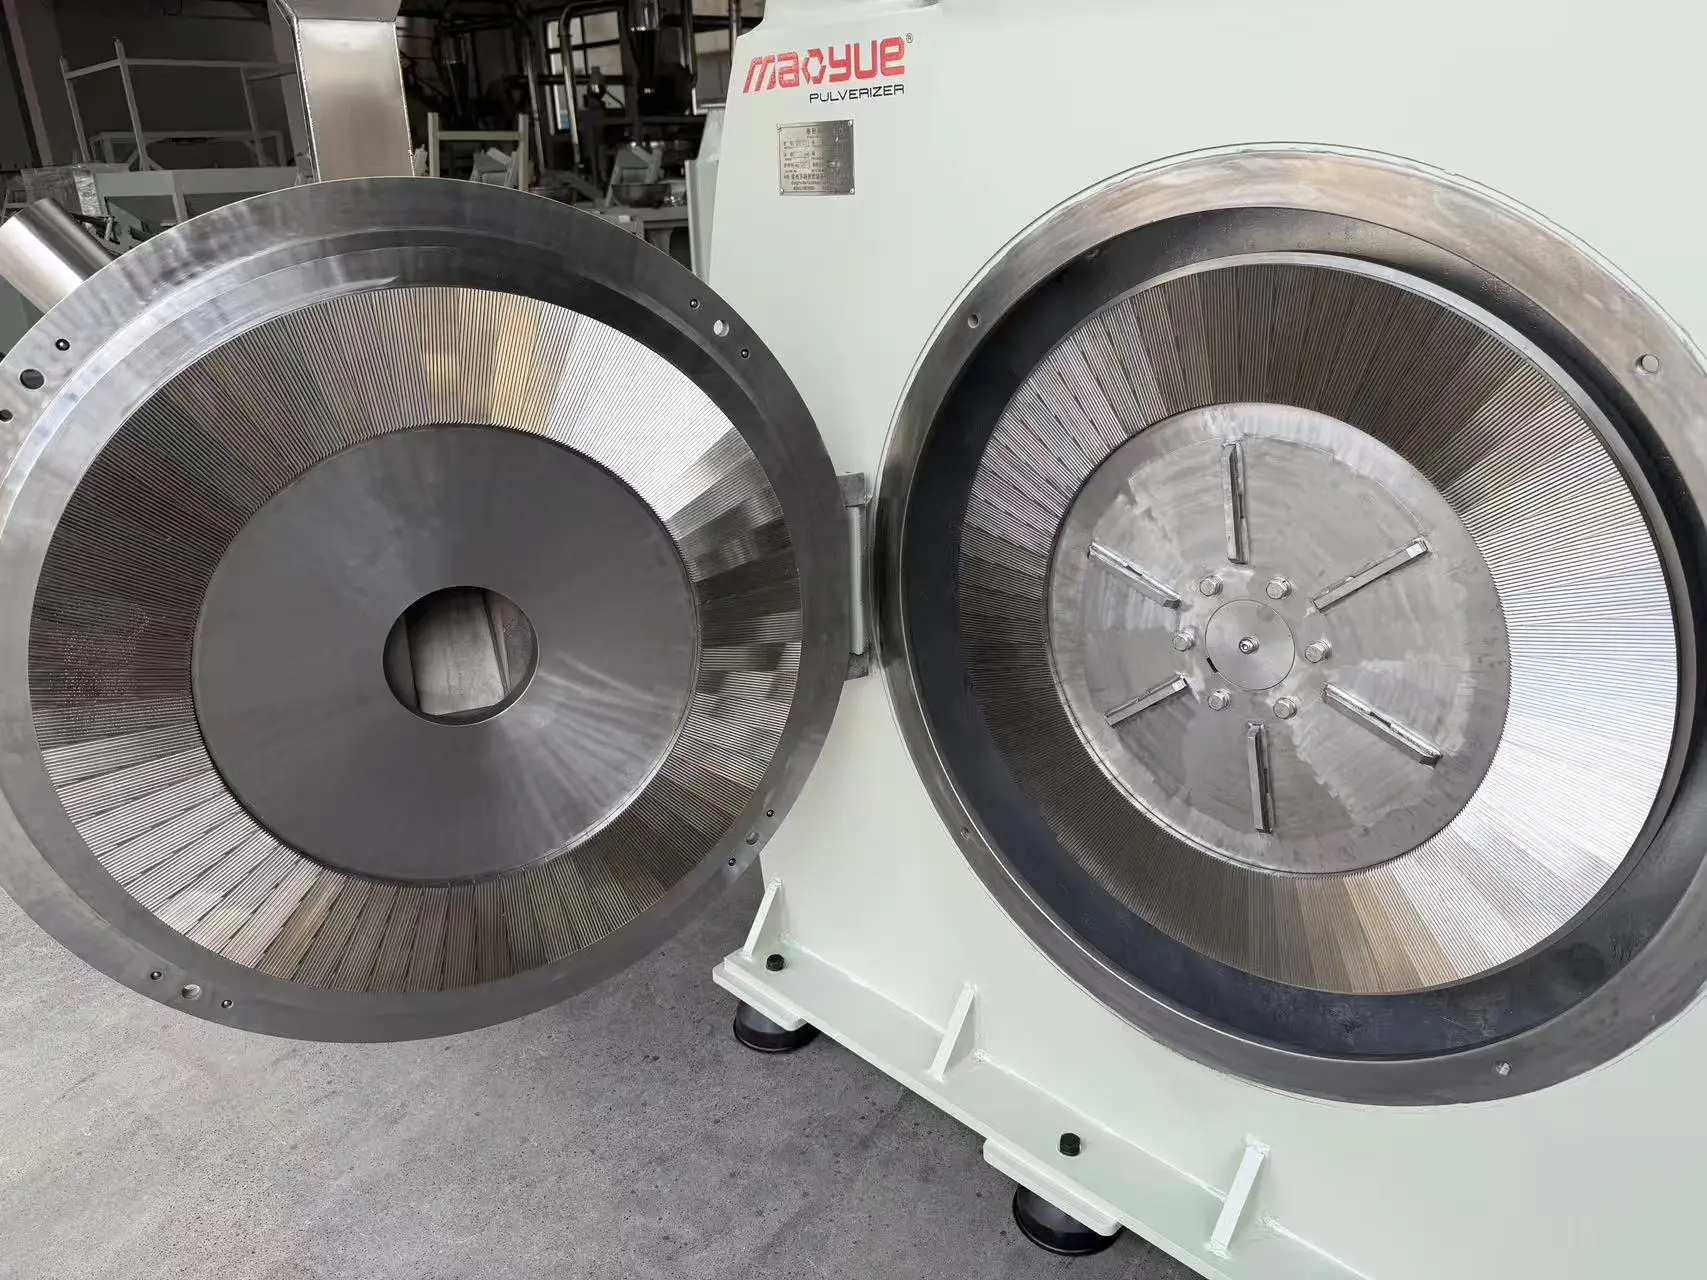
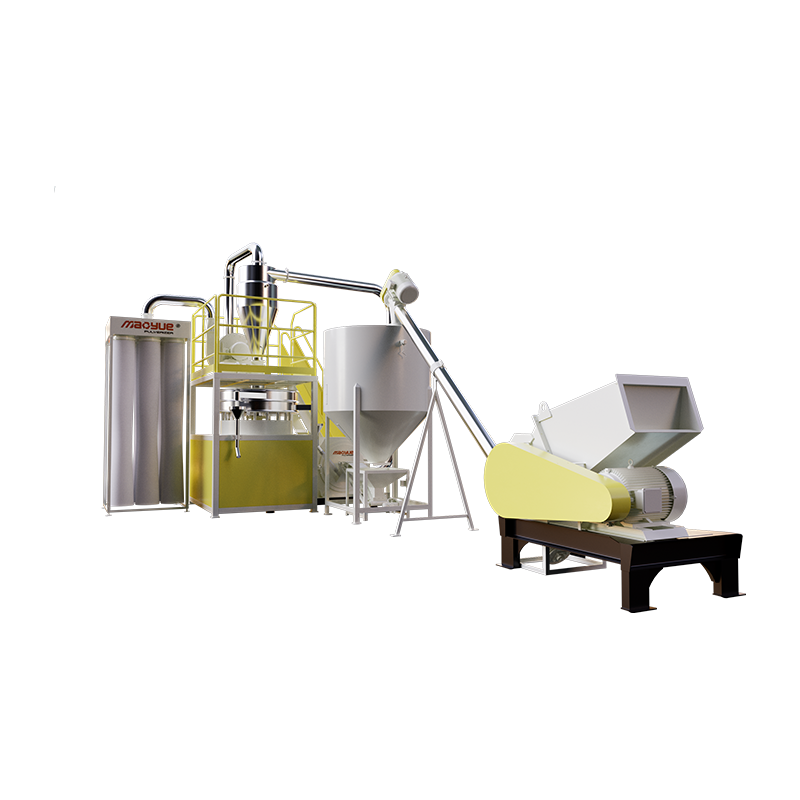
A seconda delle esigenze del cliente, Mao Yue può fornire configurazioni di apparecchiature che coprono l'alimentazione, la polverizzazione, il raffreddamento, il trasporto pneumatico, la separazione a ciclone, la raccolta delle polveri a getto di impulsi, la vagliatura e lo scarico delle polveri.
Per i progetti che presentano difficoltà nella raccolta delle polveri, lo scopo della valutazione del sistema integrato non è semplicemente quello di aggiungere ulteriori apparecchiature di raccolta.
Si tratta invece di determinare se la polvere prodotta durante la polverizzazione può essere convogliata, separata e scaricata in modo coerente dal sistema a valle.
Valutando il polverizzatore e l'attrezzatura di raccolta a valle come un sistema integrato, i clienti possono determinare meglio se sono necessari miglioramenti nel processo di polverizzazione, nella configurazione di trasporto e separazione o nelle condizioni di filtrazione e scarico.
Per le nuove linee di produzione, questo approccio di abbinamento del sistema aiuta a identificare potenziali problemi durante la fase di acquisto.
Per gli aggiornamenti delle linee di produzione esistenti, aiuta a determinare misure di miglioramento più mirate.
I test sui materiali effettivi verificano la produzione qualificata di polvere e le prestazioni di recupero
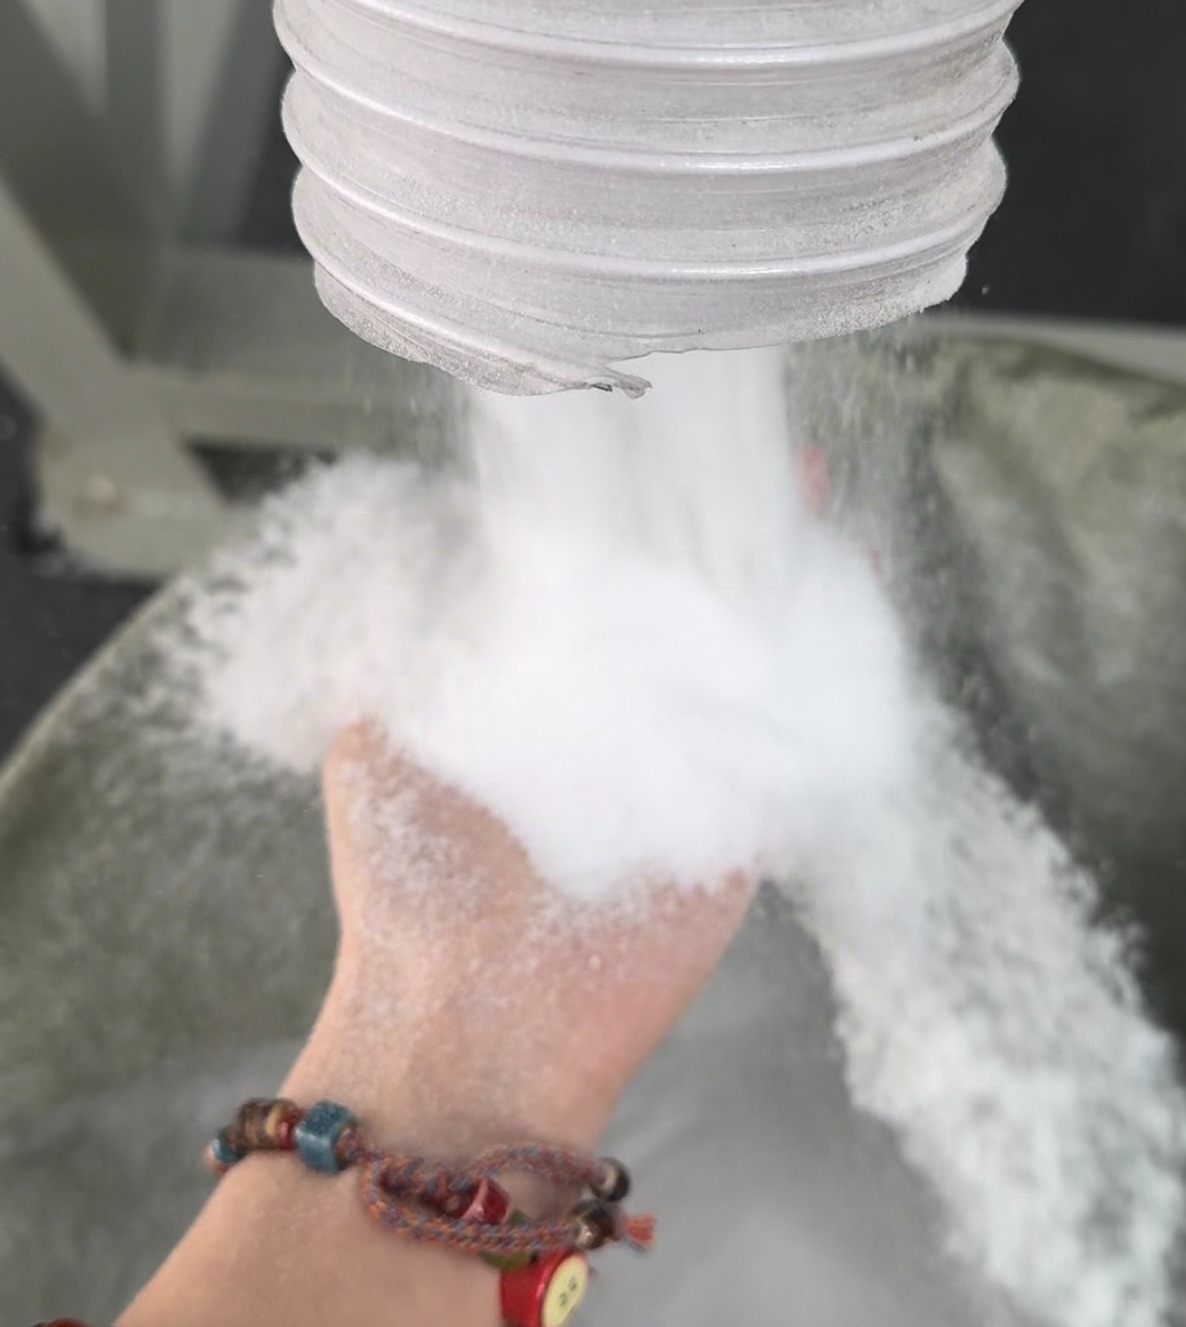
Formulazioni di masterbatch di colore diverso possono variare in durezza, proprietà termiche, fluidità e tendenza all'adesione.
Anche quando la dimensione target delle maglie è identica, non si può presumere che le loro prestazioni di polverizzazione e raccolta siano le stesse.
Mao Yue supporta prove di polverizzazione utilizzando materiali reali dei clienti e può valutare la distribuzione delle dimensioni delle particelle, la temperatura di lavorazione, la produttività effettiva e le prestazioni operative continue in base alle apparecchiature di prova disponibili e alle condizioni di misurazione.
Per i progetti di acquisto in cui il recupero delle polveri è una delle principali preoccupazioni, i test dovrebbero andare oltre la determinazione se il materiale può essere polverizzato.
La domanda più importante è quanta polvere qualificata può essere prodotta e recuperata in modo coerente.
Misurazioni come la polvere raccolta nei singoli punti di raccolta, i residui del sistema e le condizioni di filtrazione dovrebbero dipendere dalle capacità dell'effettiva configurazione del test.
Per gli indicatori di prestazione della linea di produzione completa che non possono essere verificati direttamente tramite test del polverizzatore autonomo, è necessaria un'ulteriore valutazione basata sulla configurazione della linea di produzione proposta.
Definendo condizioni di test, indicatori di prestazione misurabili e requisiti di accettazione, Maoyue aiuta i clienti a prendere decisioni più informate sull'acquisto delle apparecchiature anziché fare affidamento esclusivamente sulla capacità nominale o sulle specifiche del modello di apparecchiatura.
Domande frequenti sulla raccolta di polveri Color Masterbatch
Aumentare la velocità della ventola può migliorare la raccolta delle polveri?
Non necessariamente.
L'aumento del flusso d'aria può ridurre i depositi di polvere all'interno delle tubazioni di trasporto, ma può anche aumentare il trascinamento di particelle fini o far sì che il separatore a ciclone funzioni al di fuori delle condizioni idonee.
Le regolazioni del flusso d'aria dovrebbero essere basate su misurazioni effettive.
La sostituzione dei dischi abrasivi può risolvere i problemi di raccolta delle polveri Masterbatch di colore?
La sostituzione o la regolazione dei dischi di macinazione può migliorare la raccolta della polvere solo quando si conferma che le condizioni del disco o i parametri di polverizzazione sono fattori che contribuiscono.
Se la causa principale è un separatore a ciclone inadatto, un flusso d'aria anomalo o un intasamento del filtro, la sola sostituzione dei dischi abrasivi potrebbe non migliorare le prestazioni di raccolta.
Perché la produzione di polvere qualificata può rimanere bassa anche quando il tasso di recupero totale della polvere è elevato?
Perché non tutta la polvere recuperata soddisfa necessariamente la dimensione delle particelle target e i requisiti dell'applicazione a valle.
Alcune polveri potrebbero essere troppo fini, troppo grossolane o agglomerate.
Pertanto, la polvere totale recuperata, la proporzione di polvere qualificata e la produzione di polvere qualificata devono essere misurate separatamente.
Conclusione: il recupero della polvere dipende dalla compatibilità del sistema di polverizzazione completo
I problemi di raccolta delle polveri dei masterbatch colorati possono coinvolgere più fasi, tra cui polverizzazione, trasporto, separazione, filtrazione e scarico.
Identificare l’origine del problema attraverso l’analisi del bilancio dei materiali e i dati operativi in loco aiuta i produttori a implementare miglioramenti più mirati.
Per gli acquirenti di apparecchiature, la produzione di polvere qualificata, il tasso di recupero polvere qualificato e la stabilità operativa continua forniscono una valutazione più significativa dell'idoneità del sistema rispetto alla sola capacità nominale.
Hai problemi a raccogliere la polvere di masterbatch colorato? Contatta Mao Yue per la Valutazione del Sistema di Polverizzazione e Raccolta
Se la tua linea di polverizzazione masterbatch di colore presenta accumulo di polvere all'interno delle tubazioni, difficoltà nella raccolta di polvere fine o produzione di polvere qualificata insufficiente, condividi il tipo di materia prima, la dimensione delle particelle target, la capacità richiesta e le informazioni sulle apparecchiature esistenti con Mao Yue.
Il team di ingegneri di Mao Yue può aiutare a valutare configurazioni di polverizzatori, sistemi di raccolta delle polveri e piani di test dei materiali effettivi in base alle vostre esigenze di produzione.