

 中文简体
Quando lo stesso polverizzatore di masterbatch viene utilizzato per lavorare materiali di colori diversi, la polvere residua del lotto di produzione precedente potrebbe mescolarsi con il lotto successivo, causando una contaminazione incrociata del colore.
Questo problema è particolarmente evidente quando si passa da materiali di colore scuro, come il masterbatch nero, a materiali bianchi o di colore chiaro. Anche piccole quantità di pigmento residuo possono influenzare la consistenza del colore, aumentare la quantità di polvere fuori specifica e prolungare i tempi di cambio produzione.
Tuttavia, la contaminazione incrociata dei colori non avviene solo all’interno della camera di macinazione. La polvere residua può rimanere anche nei sistemi di alimentazione, trasporto, vagliatura e raccolta. Pertanto, per ridurre la contaminazione del colore è necessario controllare i residui di materiale durante l’intero percorso di lavorazione e verificare l’efficacia della pulizia attraverso test adeguati.
Questo articolo spiega le principali cause di contaminazione incrociata del colore durante la polverizzazione del masterbatch, le aree chiave da ispezionare, i metodi pratici di cambio colore e come Maoyue aiuta i clienti a valutare soluzioni di polverizzazione per la produzione multicolore attraverso test effettivi sui materiali e valutazione della configurazione delle apparecchiature.
Perché si verifica una contaminazione incrociata del colore durante la polverizzazione del masterbatch?
La contaminazione incrociata del colore è comunemente associata a materiale residuo all'interno dell'apparecchiatura, adesione del materiale e pulizia incompleta durante i cambi di colore.
Anche dopo che il lotto precedente è stato scaricato, parte della polvere potrebbe rimanere all'interno del sistema e rientrare nel flusso di materiale durante il ciclo di produzione successivo.
Ci sono tre cause principali.
All'interno dell'apparecchiatura rimangono residui di polvere
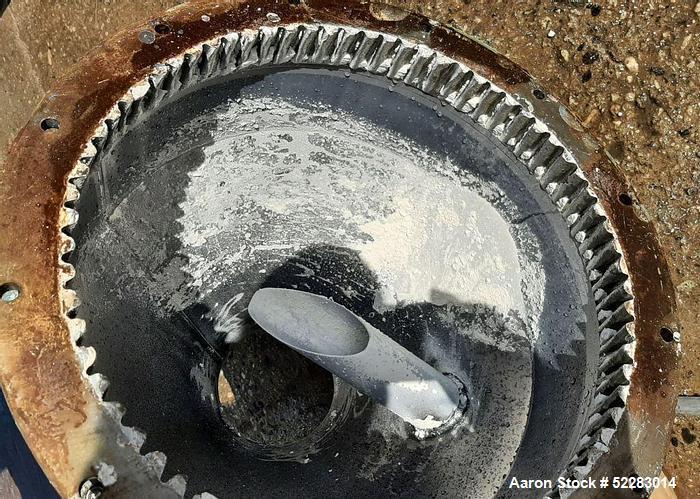
Durante la polverizzazione, è possibile che si accumuli polvere attorno ai collegamenti delle apparecchiature, alle zone morte del flusso di materiale e ad altre aree difficili da svuotare completamente.
Questi residui potrebbero non essere completamente rimossi durante il normale scarico. Quando il lotto successivo entra nel sistema, il flusso d'aria, le vibrazioni e il movimento del materiale possono rilasciare la polvere rimanente nel processo di produzione, causando una contaminazione incrociata del colore.
Il materiale aderisce alle superfici dell'attrezzatura
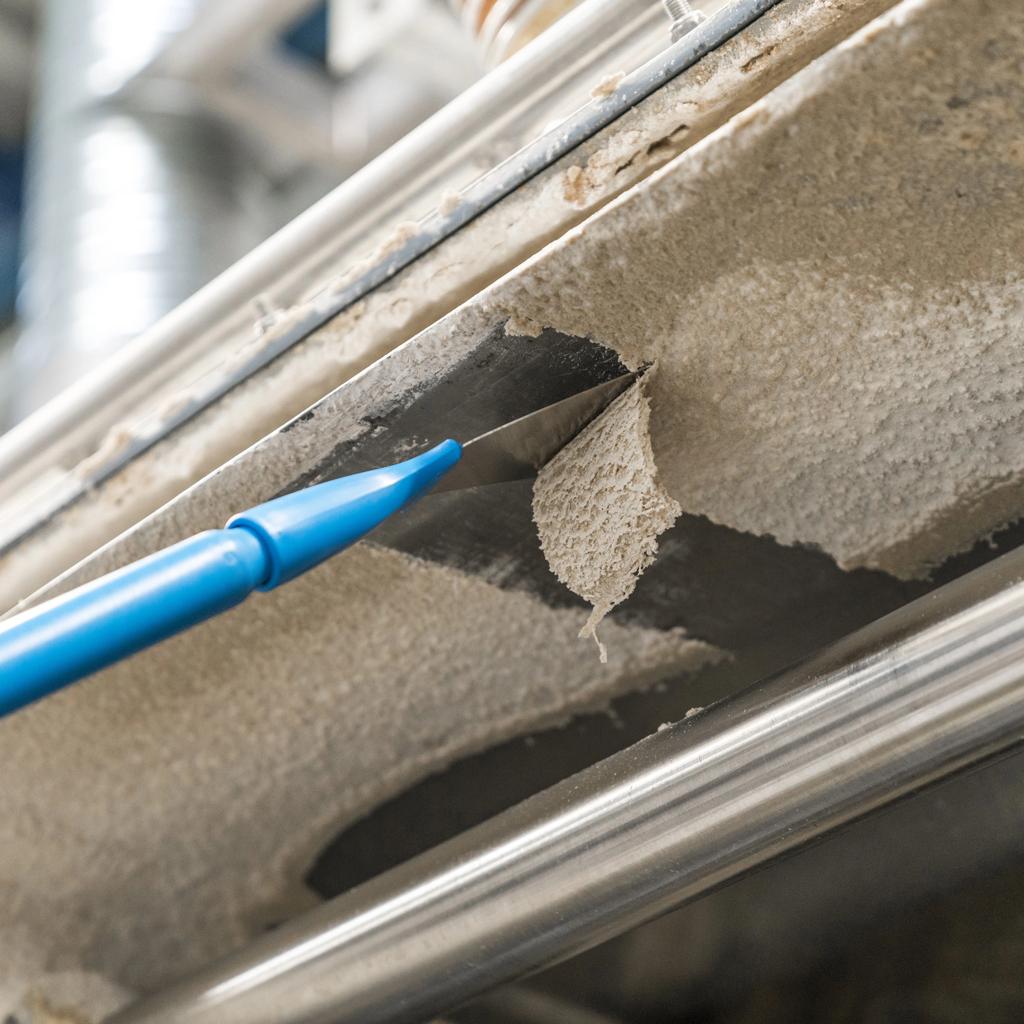
Diverse formulazioni di masterbatch contengono supporti polimerici, pigmenti, riempitivi e additivi che influenzano il loro comportamento durante la polverizzazione.
Per alcune formulazioni sensibili alla temperatura, il calore da attrito può far sì che il supporto polimerico si ammorbidisca o diventi appiccicoso, consentendo al materiale di aderire ai dischi di macinazione e alle superfici della camera.
Rispetto alla polvere sfusa, questi residui aderenti sono generalmente più difficili da rimuovere.
Le procedure di pulizia trascurano il materiale residuo nel sistema
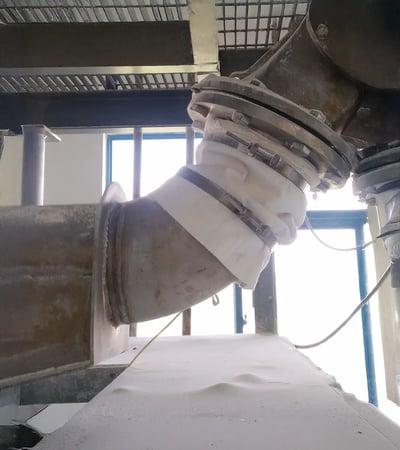
Anche dopo la pulizia della camera di macinazione, la polvere del lotto precedente può rimanere nei tubi di trasporto, nei separatori a ciclone, nei vagli e nei componenti di raccolta delle polveri.
Se queste aree vengono trascurate durante la pulizia, la polvere residua potrebbe entrare nel lotto di produzione successivo e causare contaminazione.
Quali aree devono essere ispezionate durante i cambi di colore dei masterbatch?
Prima di cambiare colore, è necessario ispezionare i potenziali punti di accumulo di materiale lungo l'intero percorso di lavorazione, dall'alimentazione alla raccolta finale della polvere.
L'ispezione non dovrebbe concentrarsi solo sui residui visibili. Particolare attenzione dovrà essere prestata anche alle zone in cui la polvere potrebbe rimanere intrappolata ed essere rilasciata durante il lotto di produzione successivo.
Come ridurre la contaminazione incrociata del colore durante la polverizzazione del masterbatch?
La riduzione della contaminazione incrociata dei colori richiede una combinazione di pianificazione della produzione, pulizia completa del sistema, manutenzione delle apparecchiature e configurazione adeguata dei componenti anziché fare affidamento su un'unica misura.
Disporre le sequenze di produzione del colore in modo appropriato
Laddove le condizioni di produzione lo consentono, la lavorazione dei materiali dai colori più chiari a quelli più scuri può generalmente ridurre il rischio di differenze cromatiche visibili causate da pigmenti residui.
Ad esempio, il passaggio dal masterbatch bianco a quello nero ha solitamente meno probabilità di produrre una contaminazione cromatica evidente rispetto al passaggio dal nero al bianco.
Tuttavia, il sequenziamento della produzione dovrebbe considerare anche la compatibilità del supporto polimerico, gli additivi e i requisiti di qualità del prodotto anziché fare affidamento esclusivamente sull’intensità del colore.
Approccio consigliato: raggruppare materiali con formulazioni compatibili e sensibilità alla contaminazione simile in sequenze di produzione. Applicare procedure di pulizia e verifica più rigorose per i passaggi ad alto rischio, in particolare quando si passa dai colori scuri a quelli chiari.
Pulire l'intero percorso del flusso del materiale
La pulizia del cambio colore dovrebbe coprire tutte le aree a contatto con il materiale, dall'alimentazione alla raccolta finale della polvere.
Prima della pulizia, l'apparecchiatura deve essere spenta secondo le procedure stabilite, implementando adeguate misure di isolamento energetico. Le operazioni che richiedono l'apertura della camera di macinazione o la rimozione di componenti devono essere eseguite da personale addestrato seguendo le prescrizioni di manutenzione dell'apparecchiatura.
I metodi di pulizia devono essere selezionati in base alla struttura dell'apparecchiatura e alle caratteristiche della polvere. Evitare l'uso incontrollato di aria compressa per evitare che la polvere fine si disperda nell'aria.
Laddove le polveri plastiche possono creare un'atmosfera di polvere combustibile, le attrezzature e le procedure di pulizia devono essere conformi ai requisiti di sicurezza applicabili.
Approccio consigliato: Stabilire una lista di controllo per la pulizia del cambio colore che copra l'intero percorso del flusso del materiale. Definire il metodo di pulizia e i requisiti di ispezione per ciascuna area anziché giudicare l'efficacia della pulizia esclusivamente dalle condizioni visibili della camera di macinazione.
Ispezionare le condizioni del disco abrasivo e l'adesione del materiale

Le condizioni della superficie, la geometria e la distanza operativa dei dischi abrasivi possono influenzare il movimento del materiale e l'accumulo localizzato all'interno della camera di molatura.
Un'usura anomala del disco, danni alla superficie o una significativa adesione del materiale possono rendere alcune aree più difficili da pulire.
Tuttavia, l’usura dei dischi abrasivi non è necessariamente una causa diretta della contaminazione incrociata del colore. La sua rilevanza dovrebbe essere valutata sulla base della reale ubicazione dei residui e delle condizioni operative.
Approccio consigliato: Durante la manutenzione dell'attrezzatura, ispezionare le superfici dei dischi abrasivi, i bordi e i relativi componenti per individuare eventuali aderenze anomale, danni o accumuli localizzati di materiale. Utilizzare i risultati per determinare se le condizioni operative devono essere modificate o se i componenti necessitano di manutenzione.
Valuta componenti dedicati per cambi di colore frequenti
Per le linee di produzione che lavorano frequentemente materiali masterbatch di colori diversi, alcuni componenti condivisi possono diventare fonti ricorrenti di contaminazione residua.
A seconda della struttura dell'attrezzatura, possono essere presi in considerazione contenitori dedicati per la raccolta delle polveri, vagli, tubi flessibili di trasporto o strumenti di pulizia.
Laddove i prodotti abbiano requisiti di contaminazione incrociata particolarmente severi, può essere valutata anche la necessità di linee di produzione separate.
Approccio consigliato: Confronta la frequenza di cambio colore, i tempi di pulizia, le perdite di polvere transitorie, i costi dei componenti dedicati e i requisiti di accettazione del prodotto per determinare la configurazione adatta per la produzione effettiva.

Come verificare l'efficacia della pulizia dopo un cambio di colore del masterbatch?
Il completamento della pulizia dell'attrezzatura non significa automaticamente che la polvere del lotto successivo soddisfi i requisiti di qualità del prodotto.
Per la produzione di masterbatch multicolore, si consigliano operazioni di prova controllate, campionamento graduale e test del prodotto per verificare se la contaminazione residua è stata ridotta a un livello accettabile.
Passaggio 1: pulizia completa e ispezione dell'attrezzatura
Scarico completo del materiale, spegnimento dell'attrezzatura, pulizia e ispezione del materiale residuo secondo le procedure stabilite.
Prima di riavviare, verificare che tutti i componenti rimossi siano stati reinstallati correttamente e che l'apparecchiatura soddisfi i requisiti di avvio sicuro.
Passaggio 2: condurre una prova di prova controllata
Alimentare il masterbatch del colore successivo nel polverizzatore e raccogliere la polvere transitoria iniziale separatamente dal normale materiale di produzione.
La polvere transitoria che non ha superato i controlli di qualità richiesti non deve essere miscelata direttamente con i prodotti accettati.
Passaggio 3: eseguire campionamento e test graduali
Raccogli campioni di polvere a quantità di produzione o intervalli di tempo predeterminati per verificare la presenza di particelle di colore estraneo, cambiamenti di colore e indicatori di qualità della formulazione pertinenti.
Per i prodotti con severi requisiti di colore, è possibile utilizzare un metodo di misurazione della differenza cromatica CIELAB appropriato. La preparazione del campione e le condizioni di misurazione dovrebbero essere standardizzate.
Il superamento di un test del colore non significa necessariamente che la contaminazione incrociata che coinvolge supporti polimerici, riempitivi o additivi sia stata eliminata. I prodotti con requisiti di purezza della formulazione dovrebbero essere sottoposti a verifica aggiuntiva, se del caso.
Passaggio 4: determinare se è possibile riprendere la produzione normale
I criteri di rilascio specifici, le quantità di campionamento e la frequenza dei test dovrebbero essere determinati in base ai requisiti del prodotto del cliente.
Per le linee di produzione con frequenti cambi di colore, è necessario registrare il tempo di pulizia, le quantità transitorie di polvere, i risultati dei test e le posizioni che richiedono una pulizia ripetuta.
Il confronto di questi dati tra diversi lotti di produzione può aiutare a determinare se la procedura di cambio colore è migliorata.
Scenario tipico: passaggio dal masterbatch nero a quello bianco
Quando si passa dal masterbatch nero a quello bianco, diversi modelli di contaminazione possono indicare diverse fonti di materiale residuo.
Ad esempio, se le particelle nere continuano ad apparire in modo intermittente dopo un lungo periodo di funzionamento, è necessario ispezionare le aree in cui il materiale è difficile da scaricare anziché semplicemente estendere il tempo di produzione transitorio.
Il confronto dei modelli di contaminazione in diverse fasi può aiutare a restringere il campo delle cause potenziali e a identificare misure di pulizia o manutenzione più mirate.
In che modo Mao Yue aiuta i clienti a ridurre la contaminazione incrociata del colore nella polverizzazione dei masterbatch?
Per i produttori di masterbatch che cambiano frequentemente tra colori diversi, la scelta del polverizzatore dovrebbe prendere in considerazione qualcosa di più della capacità di produzione e della dimensione delle particelle di polvere. Altri fattori importanti sono l’adesione del materiale, i rischi di contaminazione residua, l’accessibilità alla pulizia e le perdite transitorie di polvere.
Con oltre 30 anni di esperienza nella ricerca, sviluppo e produzione di polverizzatori di plastica, Mao Yue aiuta i clienti a valutare soluzioni di polverizzazione per la produzione multicolore attraverso test effettivi sui materiali, produzione interna di dischi e lame abrasivi e valutazione completa della configurazione del sistema di polverizzazione.
Identificare i rischi di adesione e residui dei materiali attraverso test sui materiali effettivi

I supporti polimerici, i pigmenti e gli additivi nelle diverse formulazioni di masterbatch possono influenzare l'adesione e l'accumulo del materiale durante la polverizzazione.
Mao Yue effettua cicli di prova utilizzando materiali masterbatch forniti dal cliente, osservando le variazioni della temperatura di lavorazione, l'adesione alle superfici dei dischi abrasivi e il materiale residuo all'interno della camera di macinazione.
Queste osservazioni aiutano a identificare le caratteristiche del materiale e le condizioni operative che potrebbero aumentare la difficoltà di pulizia durante i cambi di colore.
Per i clienti con esigenze di cambio colore frequenti, è anche possibile discutere la fattibilità delle prove di cambio colore in base alle esigenze specifiche. Tali prove possono essere utilizzate per osservare il materiale residuo dopo la pulizia e i modelli di contaminazione durante il successivo ciclo di produzione del colore.
Valore del cliente: Comprendere il comportamento effettivo della lavorazione dei materiali e i potenziali rischi legati ai residui prima di selezionare l'attrezzatura, riducendo l'incertezza di valutare l'idoneità al cambio colore basandosi esclusivamente sulle specifiche della macchina.
La produzione interna di dischi e lame abrasivi fornisce supporto tecnico per i componenti principali
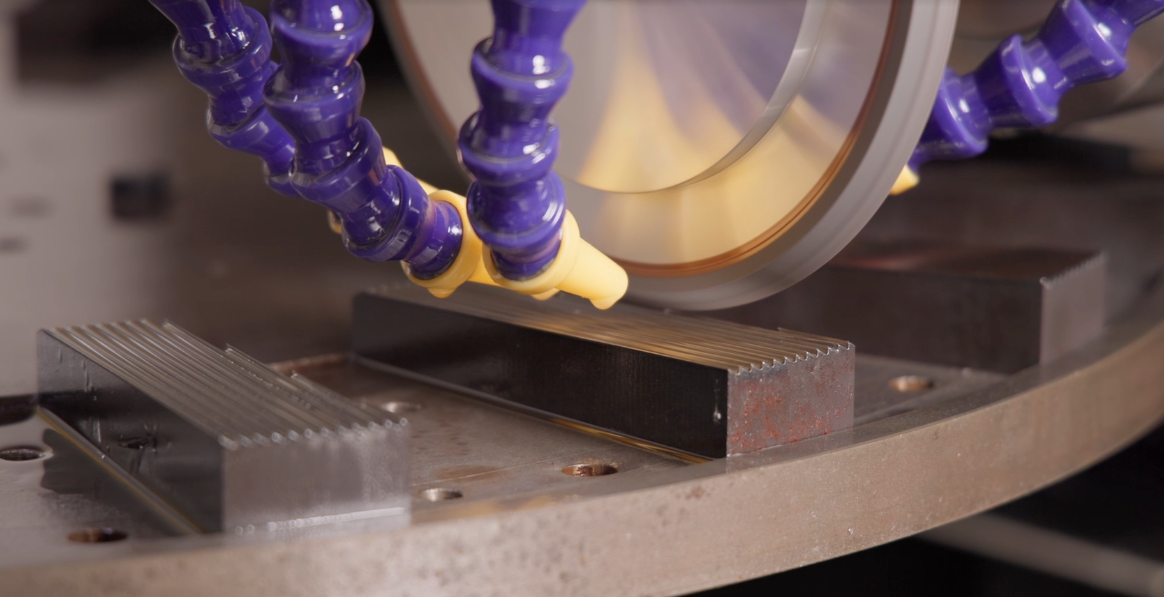
Le condizioni della superficie del disco abrasivo, l'usura localizzata e l'adesione del materiale possono influenzare l'accumulo di polvere e la difficoltà di pulizia.
Mao Yue produce internamente dischi e lame abrasivi, consentendo il controllo diretto sulla geometria dei componenti principali, sulla consistenza della lavorazione e sull'ispezione della qualità.
Quando i clienti riscontrano un'adesione ricorrente del materiale o un accumulo localizzato attorno ai dischi abrasivi, Mao Yue può valutare la struttura dei componenti, le condizioni di usura e i parametri operativi effettivi per determinare se il problema è correlato ai componenti principali.
Sulla base dei risultati, il team tecnico può valutare se sono necessari interventi di manutenzione, adeguamenti operativi o un'ulteriore valutazione dell'adattamento dei componenti.
Valore del cliente: Accedi al supporto tecnico supportato da capacità interne di produzione e ispezione dei componenti, riducendo il rischio di sostituzioni non necessarie dei componenti prima che la causa sottostante sia stata identificata.
Valutare le configurazioni delle apparecchiature in base ai risultati dei test e ai requisiti di cambio colore
La contaminazione incrociata del colore può avere origine all'esterno della camera di macinazione. Pertanto, la scelta dell'attrezzatura dovrebbe considerare anche i potenziali residui nei sistemi di trasporto, vagliatura e raccolta delle polveri.
Mao Yue può valutare le opzioni di configurazione dell'apparecchiatura in base ai risultati effettivi dei test sui materiali, alla frequenza di cambio colore e ai requisiti di accettazione del prodotto.
Valore del cliente: Combina i test effettivi sui materiali con i requisiti di produzione per fornire una base più mirata per la selezione delle apparecchiature, il controllo della contaminazione residua, la riduzione transitoria della perdita di polvere e una migliore gestione del cambio colore.
I miglioramenti effettivi dovrebbero comunque essere verificati attraverso prove di cambio colore e registrazioni di produzione.
Domande frequenti sulla contaminazione incrociata dei colori Masterbatch
Può un polverizzatore di masterbatch prevenire completamente la contaminazione incrociata del colore?
Per i sistemi di polverizzazione condivisi, non si dovrebbe presumere una contaminazione incrociata pari a zero senza un'adeguata verifica. I livelli effettivi di contaminazione residua dipendono dalle caratteristiche del materiale, dalle procedure di pulizia e dalla configurazione dell'apparecchiatura.
È sufficiente pulire solo la camera di macinazione quando si cambiano i colori del masterbatch?
Non necessariamente. La polvere residua può rimanere anche nei componenti di alimentazione, trasporto, vagliatura e raccolta. È necessario ispezionare l'intero percorso del flusso del materiale.
Il passaggio dal masterbatch nero a quello bianco richiede una pulizia più approfondita?
In genere è necessaria una maggiore attenzione alla pulizia perché i residui di colore scuro si rilevano più facilmente nella polvere bianca o chiara. Tuttavia, i requisiti specifici di pulizia dovrebbero essere determinati dagli standard di qualità del prodotto.
Come è possibile ridurre gli scarti di polvere durante i cambi colore dei masterbatch?
Gli sprechi di polvere possono essere ridotti ottimizzando le sequenze di produzione, pulendo le aree soggette ad accumulo di materiale, separando la polvere transitoria e stabilendo chiari criteri di rilascio del prodotto.
I miglioramenti effettivi dovrebbero essere verificati attraverso le registrazioni del cambio colore e i dati dei test.
Conclusione
Per ridurre la contaminazione incrociata del colore durante la polverizzazione del masterbatch è necessario controllare il materiale residuo in tutto il sistema di polverizzazione e verificare l'efficacia della pulizia attraverso campionamenti graduali e test del prodotto.
Per le linee di produzione con frequenti cambi di colore, la scelta dell'attrezzatura dovrebbe considerare anche l'accessibilità alla pulizia, la frequenza di cambio, le perdite transitorie di polvere e i requisiti di accettazione del prodotto.
Cerchi un Polverizzatore Masterbatch adatto alla produzione multicolore?
Contatta Mao Yue con le informazioni sul materiale del masterbatch, la dimensione delle particelle target, i requisiti di capacità produttiva, la frequenza di cambio colore e le attuali sfide di contaminazione.
Il nostro team tecnico può aiutare a valutare le configurazioni adeguate delle apparecchiature di polverizzazione e discutere le opzioni effettive di test sui materiali per le vostre esigenze di produzione.