

 中文简体
Selezione del disco polverizzatore corretto per la dimensione delle particelle target
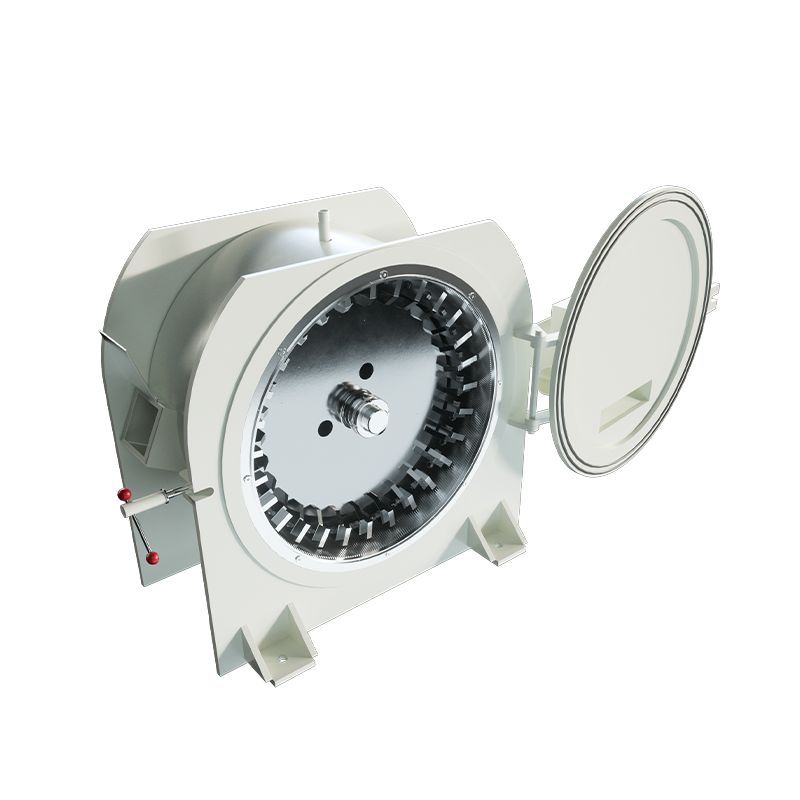
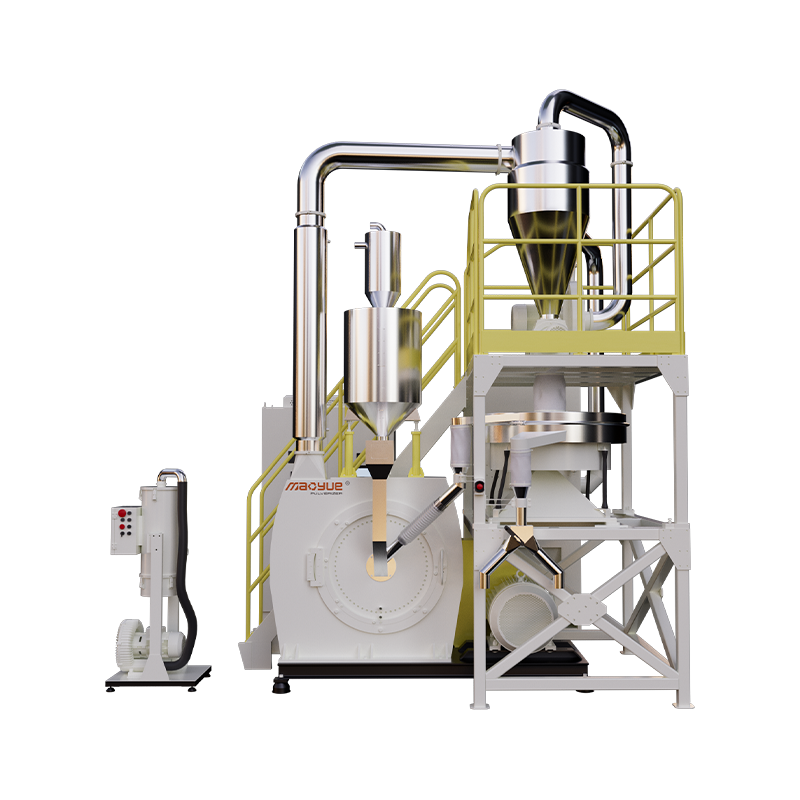
Il disco polverizzatore è il determinante principale della distribuzione granulometrica finale, della capacità produttiva e dell'efficienza energetica nelle apparecchiature di riduzione meccanica delle dimensioni. La scelta di un profilo del disco che corrisponda alla friabilità del materiale e alla dimensione della maglia desiderata è più critica della sola potenza del motore. Un disco non accoppiato può ridurre la produzione fino al 40% e triplicare il tasso di usura, indipendentemente dalle specifiche della macchina.
Per la maggior parte delle applicazioni industriali, dalla plastica ai minerali, si ottiene la configurazione ottimale del disco Resa dell'85-95% entro ±10% della mesh target mantenendo il consumo energetico specifico inferiore a 0,15 kWh/kg. Questo equilibrio si ottiene attraverso l'allineamento preciso della geometria del disco, della velocità di rotazione e delle impostazioni dello spazio piuttosto che attraverso la rettifica con forza bruta.
Profili della geometria del disco e loro applicazioni
I dischi polverizzatori non sono intercambiabili; ciascun profilo genera una meccanica di frattura distinta adatta a specifiche classi di materiali. Comprendere queste differenze evita costosi test per tentativi ed errori e garantisce una qualità costante del prodotto.
| Tipo di disco | Miglior classe di materiali | Gamma tipica di mesh | Vantaggio chiave |
|---|---|---|---|
| Dentato/Impatto | Minerali fragili, ceramica | 20-80 maglie | Elevata produttività, controllo grossolano |
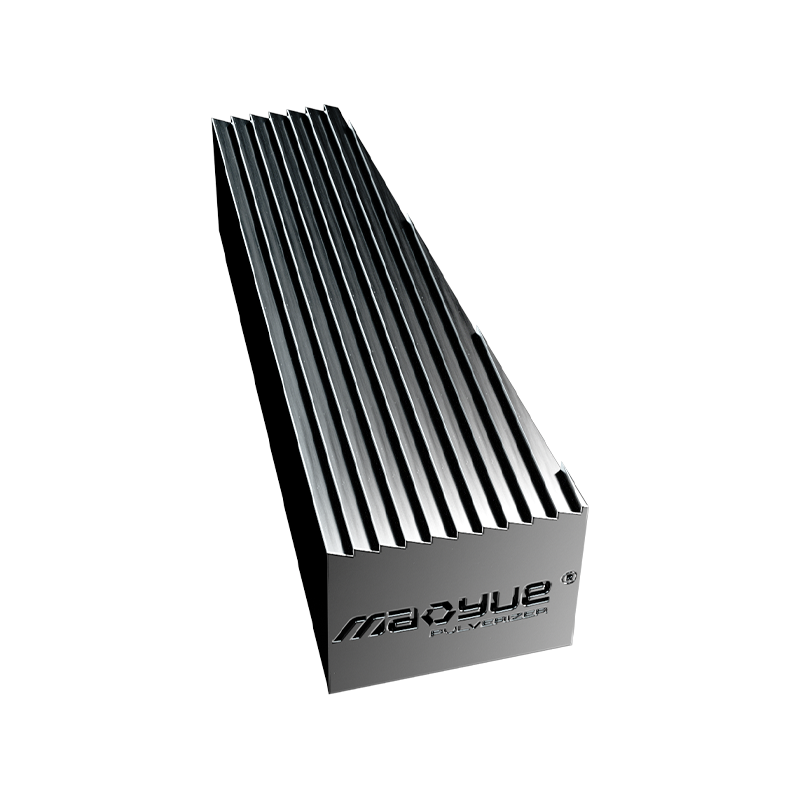
| Seghettato / Taglio | Materie plastiche, elastomeri, fibre | 40-200 maglie | Taglio netto, generazione di calore minima |
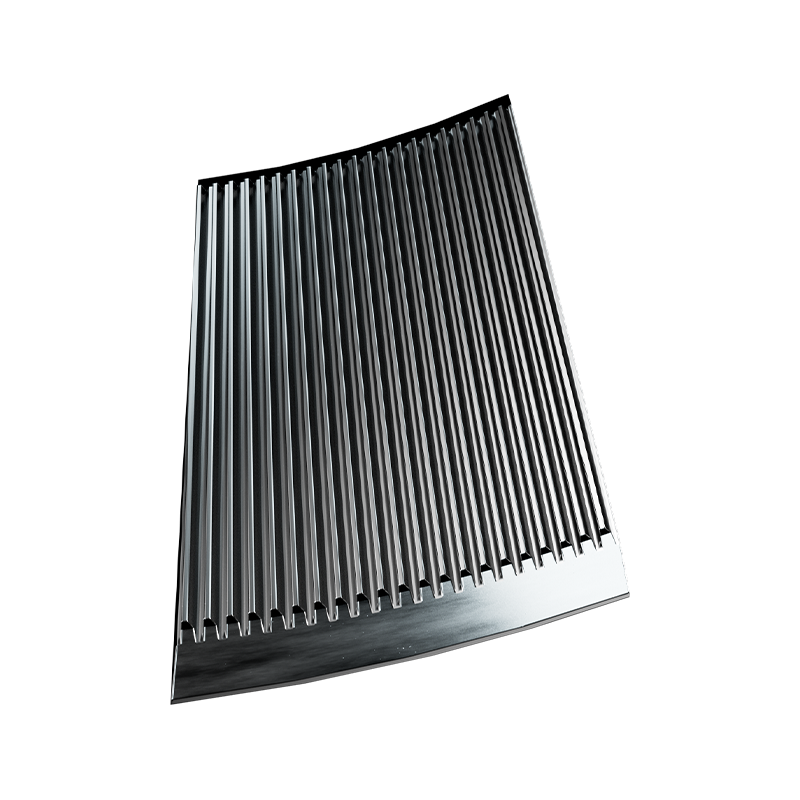
| Ondulato/Attrito | Alimenti, prodotti chimici, pigmenti | 100-400 maglie | Polvere fine, PSD stretto |
| Liscio/Compressione | Sostanze cerose o oleose | Variabile | Previene l'azione di intasamento e sfaldamento |
Perché i dischi seghettati dominano il riciclaggio della plastica
Ilrmoplastics like PVC and PE deform rather than fracture under impact. Serrated discs use shearing edges at Angoli di inclinazione 15-30° per tagliare il materiale in modo pulito, generando 60% di calore in meno rispetto alle alternative dentate. Questa gestione termica impedisce la fusione e la riagglomerazione, che è la causa principale dell'accecamento dello schermo nella polverizzazione della plastica.
Selezione dei materiali per la resistenza all'usura e il controllo della contaminazione
La metallurgia del disco influisce direttamente sulla durata di servizio, sulla purezza del prodotto e sui costi operativi. Il materiale ottimale bilancia la durezza con la tenacità in base all'abrasività della materia prima e ai requisiti normativi.
- Acciaio per utensili D2: Scelta standard per la macinazione generica; offre una buona resistenza all'usura a costi moderati. Durata di vita tipica di 800-1.200 ore su plastiche non abrasive prima di richiedere il rifacimento.
- Punta in carburo di tungsteno: Essenziale per minerali ricchi di silice, polimeri caricati con vetro o polveri ceramiche. Prolunga la vita utile di 5-8x rispetto all'acciaio D2 ma costa 3-4 volte di più in anticipo. Giustificato quando la frequenza dei tempi di inattività supera gli intervalli mensili.
- Acciaio inossidabile (316L/420): Obbligatorio per applicazioni alimentari, farmaceutiche e chimiche in cui la contaminazione da ferro è inaccettabile. Resistenza all'usura inferiore rispetto all'acciaio per utensili ma conforme alla conformità FDA/USP. Aspettatevi Vita più breve del 30-50%. rispetto a D2 in condizioni equivalenti.
- Rivestimento in ceramica: Opzione emergente che combina la tenacità del substrato di acciaio con la durezza della superficie di allumina/zirconio. Riduce il contatto metallo-metallo e l'accumulo di elettricità statica nelle applicazioni con polveri fini. Meglio per <100 micron obiettivi in cui l'adesione elettrostatica causa una perdita di rendimento.
Gap Adjustment e ottimizzazione operativa
Il inter-disc gap is the single most adjustable parameter controlling output fineness and production rate. Proper calibration compensates for wear and adapts to batch-to-batch feedstock variability without hardware changes.
Stabilire le impostazioni del divario di base
Iniziare con gli intervalli consigliati dal produttore come setpoint iniziali, quindi perfezionarli empiricamente. Per i dischi ondulati destinati a 200 mesh, iniziare da 0,010-0,015 pollici (0,25-0,38 mm) . Ridurre con incrementi di 0,002 pollici monitorando l'assorbimento di amperaggio; un Picco di corrente >15%. indica un'eccessiva macinazione o un contatto del disco. Documenta il punto ottimale in cui la resa raggiunge il picco senza un consumo energetico eccessivo.
Compensazione dell'usura progressiva
Poiché i bordi del disco sono smussati, il gioco di taglio effettivo aumenta anche se la distanza meccanica rimane costante. Implementare un protocollo di monitoraggio dell'usura: misurare ogni volta la distribuzione delle dimensioni delle particelle 50 ore di funzionamento e regolare la distanza più stretta di 0,001-0,003 pollici per mantenere le specifiche. Quando la regolazione non ripristina più la PSD target, pianificare il rifacimento o la sostituzione. Ignorare questa deriva consente il passaggio di particelle sovradimensionate, contaminando i processi a valle e innescando i rifiuti dei clienti.
Protocolli di manutenzione per massimizzare la durata dei dischi
La manutenzione proattiva estende la longevità del disco ben oltre i cicli di sostituzione reattivi. La maggior parte dei guasti prematuri deriva da abusi operativi prevenibili piuttosto che dalla normale usura.
- Ispezione visiva quotidiana: Verificare la presenza di denti scheggiati, segmenti incrinati o corpi estranei incorporati prima dell'avvio. Un singolo contaminante metallico può distruggere un intero set di dischi in pochi minuti.
- Monitoraggio della temperatura dei cuscinetti: I cuscinetti usurati causano un'eccentricità assiale che crea modelli di usura non uniformi del disco. Sostituire i cuscinetti quando la temperatura supera 70°C sopra la temperatura ambiente o la vibrazione supera i 4,5 mm/s RMS.
- Verifica del sistema di raffreddamento: Assicurarsi che i circuiti di raffreddamento dell'aria o dell'acqua non siano ostruiti. Il surriscaldamento ammorbidisce i bordi del disco e accelera esponenzialmente l'usura; un Aumento di 20°C una temperatura superiore a quella di progetto può dimezzare la durata rimanente.
- Coerenza della velocità di avanzamento: L'alimentazione per fame provoca il contatto disco su disco; la sovralimentazione induce condizioni di stallo. Mantenere il carico costante a 80-90% dell'amperaggio nominale per caratteristiche di usura ottimali.
- Rifacimento programmato: Non aspettare il fallimento completo. Macinazione leggera a Profondità di usura del 60-70%. ripristina la geometria al 20% del costo di sostituzione e previene danni catastrofici ai componenti di accoppiamento.