

 中文简体
Funzione e ruolo critico dei dischi polverizzatori
A disco polverizzatore è un componente rotante ad alta usura all'interno dei mulini di macinazione che applica forze di compressione e taglio per ridurre i solidi sfusi come carbone, calcare o minerali in polvere fine per la lavorazione industriale. Questi dischi fungono da interfaccia primaria tra l'energia meccanica immessa e la riduzione delle dimensioni del materiale, determinando direttamente l'efficienza della produttività, la distribuzione delle dimensioni delle particelle e i costi operativi. I tassi di usura del disco variano generalmente da 0,5 mm a 3 mm per 1.000 ore di funzionamento a seconda dell'abrasività del materiale e della metallurgia del disco, rendendoli i materiali di consumo sostituiti più frequentemente nei laminatoi verticali e nei polverizzatori a dischi. La selezione della geometria corretta del disco, della composizione della lega e del modello del rivestimento duro è essenziale per mantenere la finezza target (ad esempio, 70–90% che supera 200 mesh per il carbone) riducendo al minimo i tempi di inattività non pianificati e il consumo energetico specifico.
Configurazioni del disco e progetti specifici dell'applicazione
I dischi polverizzatori non sono componenti universali; la loro progettazione deve corrispondere alle caratteristiche della materia prima per mangimi, al tipo di mulino e agli obiettivi di produzione. Tre configurazioni principali dominano le applicazioni industriali:
- Dischi abrasivi piatti: Utilizzato nei mulini tipo Raymond per materiali teneri e medio-duri (carbone, gesso); sono dotati di segmenti di rivestimento sostituibili imbullonati a una piastra di base in acciaio fuso per una manutenzione economicamente vantaggiosa.
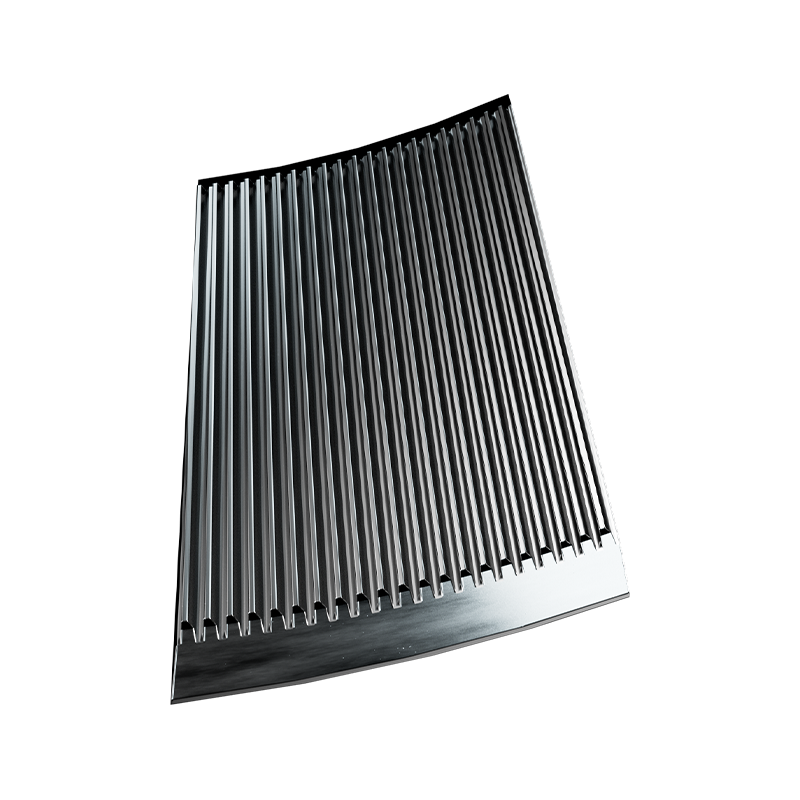
- Dischi a forma di pneumatico: Impiegato nei mulini verticali a rulli Loesche e Pfeiffer per farine crude e scorie di cemento; il profilo curvo si adatta al contorno del rullo per creare una distribuzione ottimale della pressione nella zona di contatto su diametri da 1.200 a 2.000 mm.
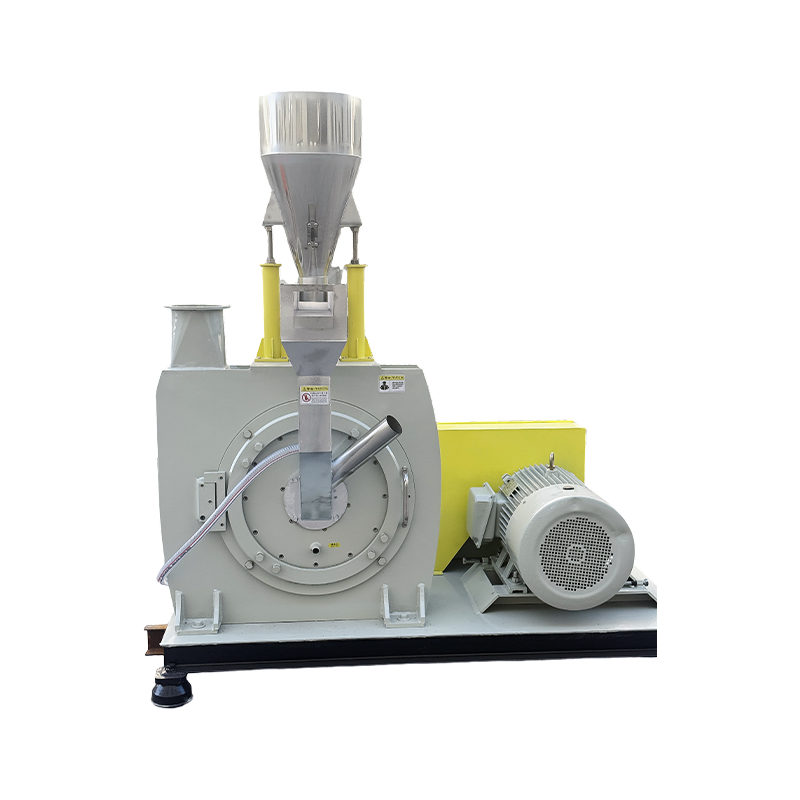
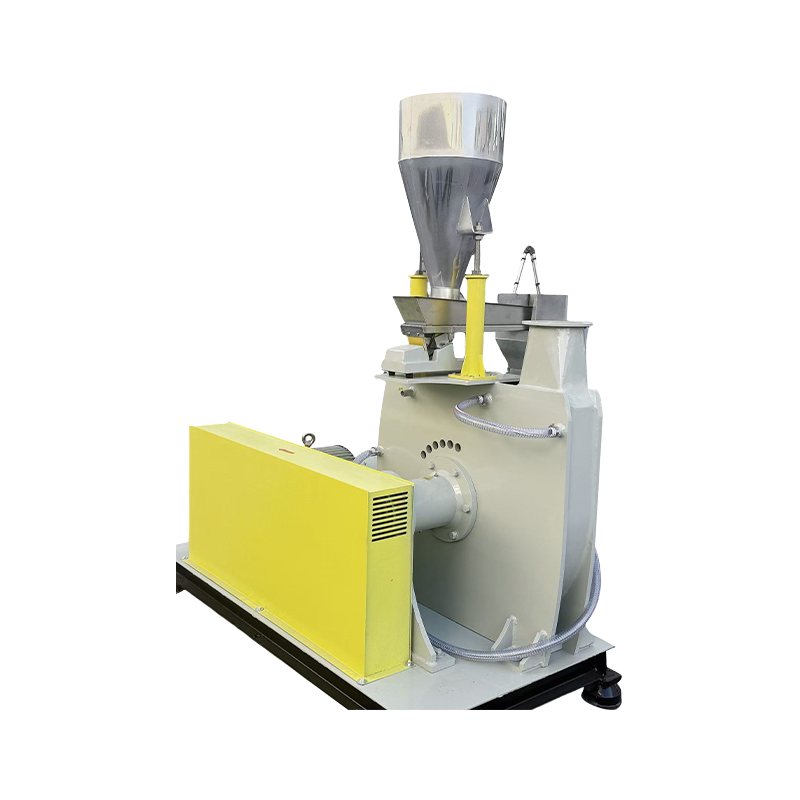
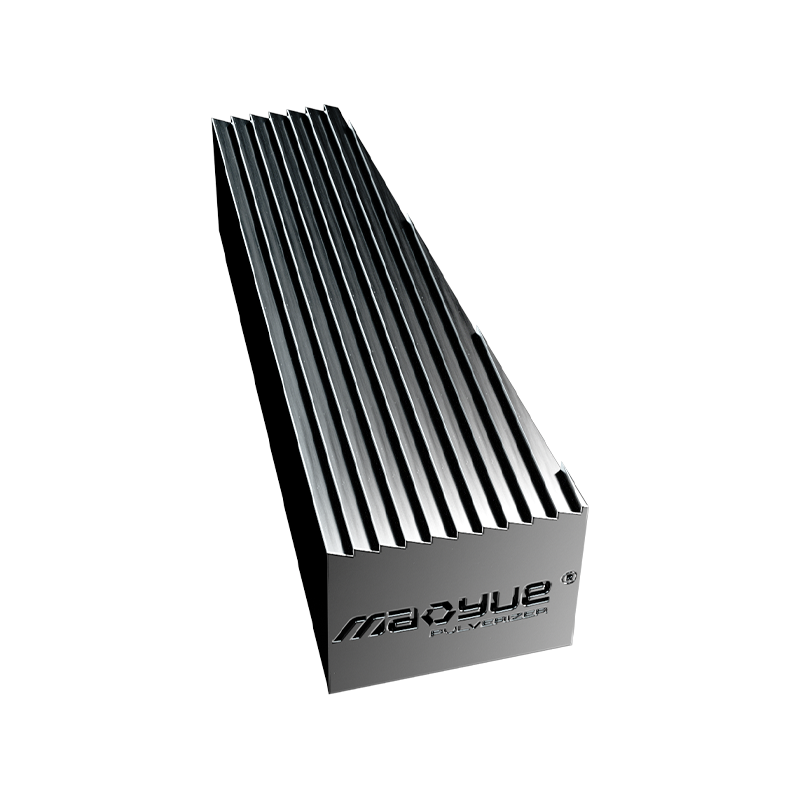
- Dischi seghettati/dentati: Trovato nei polverizzatori a disco ad impatto per plastica, prodotti chimici e lavorazione alimentare; i denti intrecciati generano una comminuzione dominante al taglio a 3.000–6.000 giri/min per materiali sensibili al calore.
Impatto della geometria sulle metriche delle prestazioni
La topografia della superficie del disco influenza direttamente l'efficienza della macinazione. I motivi scanalati o ondulati aumentano il tempo di ritenzione del materiale e il rapporto di ricircolo, migliorando il controllo della finezza ma aumentando l'assorbimento di potenza dell'8-15%. I profili lisci riducono il consumo energetico specifico del 5–10%, ma possono produrre distribuzioni del prodotto più grossolane. La moderna modellazione fluidodinamica computazionale (CFD) consente geometrie di scanalature personalizzate ottimizzate per materie prime specifiche, cedendo miglioramenti della produttività del 10-20% rispetto a progetti generici senza aumentare il carico del motore.
Selezione dei materiali e strategie di protezione dall'usura
La longevità del disco dipende interamente dalle scelte metallurgiche abbinate alle condizioni abrasive. I materiali di base garantiscono l'integrità strutturale mentre i trattamenti superficiali resistono all'erosione e alla fatica da impatto.
| Sistema materiale | Durezza (HRC/HV) | Migliore applicazione | Fattore di costo relativo |
|---|---|---|---|
| Ghisa Ni-Hard | 45–55 HRC | Carbone, minerali a basso contenuto di silice | 1,0x (riferimento di base) |
| Ferro bianco ad alto contenuto di cromo | 58–65 HRC | Clinker di cemento, minerale di ferro | 2,5–3,0x |
| Rivestimento in carburo di tungsteno | 1.200–1.600 alta tensione | Sabbia ad alto contenuto di silice, bauxite | 4,0–6,0x |
| Composito ceramica-metallo | 1.800–2.200 alta tensione | Impatto di abrasione estrema | 8,0–12,0x |
Economia dei riporti duri e delle leghe solide
Per i dischi di grande diametro (>1.500 mm), le superfici usurate con riporto duro con depositi di saldatura in carburo di tungsteno spesso si rivelano più economiche della sostituzione completa. Una sovrapposizione eseguita correttamente ripristina le dimensioni originali a 30–50% del costo del nuovo disco prolungando al tempo stesso la durata utile di 8.000-15.000 ore aggiuntive. Tuttavia, questo approccio richiede una gestione termica precisa durante la saldatura per evitare fessurazioni nel metallo di base; Per i dischi di spessore superiore a 60mm è obbligatorio il trattamento termico di distensione post-saldatura.
Monitoraggio dell'usura e criteri decisionali per la sostituzione
La gestione proattiva dei dischi previene guasti catastrofici e mantiene una qualità del prodotto costante. Gli indicatori chiave che attivano l’ispezione o la sostituzione includono:
- Aumento dell'ampiezza della vibrazione: L'aumento della vibrazione di base >25% suggerisce un'usura irregolare o un allentamento del segmento; è necessario lo spegnimento immediato se l'accelerazione supera 7,1 mm/s RMS secondo ISO 10816-3.
- Deviazione dell'assorbimento di potenza: Il consumo specifico di energia in aumento di oltre il 10% rispetto al valore di base indica una ridotta efficienza di rettifica a causa della geometria del profilo usurato.
- Deriva della finezza del prodotto: La frazione grossolana (200 mesh) che supera i limiti delle specifiche nonostante le regolazioni del classificatore segnala una profondità della zona di compressione insufficiente.
- Soglie di ispezione visiva: La profondità di usura massima consentita varia in base al design; i limiti tipici sono 40–60 mm per i dischi piatti e 25–35 mm per i profili dei pneumatici prima che il ricondizionamento diventi antieconomico.
Implementare la mappatura dello spessore a ultrasuoni durante le interruzioni programmate per monitorare quantitativamente la progressione dell'usura. La documentazione dei tassi di usura rispetto al tonnellaggio lavorato consente una pianificazione predittiva della sostituzione, riducendo in media i tempi di fermo di emergenza 60-80 ore all'anno per mille secondo studi di riferimento del settore.