

 中文简体
La polvere per stampaggio rotazionale in PE può contenere ancora troppe particelle grossolane anche quando viene raggiunta la dimensione media delle particelle target. La dimensione media delle particelle riflette le condizioni generali della polvere, mentre la frazione grossolana rappresenta la proporzione di particelle sovradimensionate che non rientrano nell'intervallo di dimensioni delle particelle target.
Pertanto, la vera domanda non è semplicemente se la polvere di PE sia abbastanza fine, ma:
Da dove provengono queste particelle sovradimensionate e come si può controllare la frazione grossolana?
Cosa sono le particelle grossolane nella polvere per stampaggio rotazionale PE?
Nella polvere per stampaggio rotazionale PE, le particelle grossolane si riferiscono generalmente a particelle sovradimensionate che non rientrano nell'intervallo di dimensioni delle particelle target.
Ad esempio, se una specifica applicazione di stampaggio rotazionale del PE ha un intervallo target di 20–40 mesh, le particelle significativamente più grandi di questo intervallo possono essere considerate parte della frazione grossolana.
La frazione grossolana non corrisponde alla dimensione media delle particelle. Un lotto di polvere può avere una dimensione media delle particelle che soddisfa l'obiettivo pur contenendo una percentuale relativamente elevata di particelle sovradimensionate.
Pertanto, il controllo della produzione deve considerare entrambi:
Frazione grossolana controllata dalla dimensione delle particelle target
Come si può determinare se ci sono troppe particelle grossolane nella polvere di PE?
L'ispezione visiva può identificare alcune particelle grossolane evidenti, ma non può determinare con precisione la proporzione delle particelle grossolane.
Un approccio più affidabile consiste nell'utilizzare lo stesso metodo di campionamento, screening o analisi delle dimensioni delle particelle su diversi lotti di produzione.
Nella produzione effettiva è possibile monitorare i seguenti dati:
-
Distribuzione granulometrica
-
Frazione grossolana
-
Produttività
-
Temperatura della polvere
-
Spazio di macinazione
-
Tempo di funzionamento e stato dei componenti di macinazione
Lo scopo del test non è solo determinare la frazione grossolana, ma, cosa ancora più importante, identificare l'origine del problema:
Queste particelle sovradimensionate vengono generate durante il processo di polverizzazione o rimangono nella polvere finale a causa di un'efficienza di vagliatura insufficiente?
Questa distinzione determina quale fase del processo deve essere modificata.
Le particelle sovradimensionate vengono generate durante la polverizzazione o lasciate indietro dalla vagliatura?
Questo è uno dei passi importanti nella diagnosi di particelle grossolane eccessive.
Non tutti i problemi relativi alle particelle grossolane hanno origine nella camera di polverizzazione.
In alcuni casi, il polverizzatore ha già prodotto una distribuzione granulometrica che soddisfa i requisiti target, ma il sistema di vagliatura non riesce a rimuovere efficacemente le particelle sovradimensionate, consentendo loro di entrare nella polvere finale.
Occorre quindi distinguere queste due situazioni.
Se durante la polverizzazione vengono generate particelle sovradimensionate:
Concentrati sul controllo:
-
Spazio di macinazione
-
Condizioni del disco e della lama
-
Stabilità alimentare
-
Condizioni operative polverizzanti
In questo caso, il processo di polverizzazione dovrebbe essere l’obiettivo principale dell’aggiustamento.
Se dopo la polverizzazione rimangono particelle sovradimensionate:
Concentrati sul controllo:
-
Dimensioni di apertura dello schermo
-
Efficienza dello screening
-
Condizioni dello schermo
-
Possibile blocco
-
Flusso delle polveri attraverso il sistema di vagliatura
In questo caso, se il problema reale deriva dal sistema di vagliatura, la regolazione ripetuta della distanza di macinazione potrebbe non risolvere la causa principale.

Da dove provengono le particelle grossolane nella polvere per stampaggio rotazionale PE?
Una volta identificata la fonte delle particelle grossolane, è possibile controllare e regolare le condizioni di processo corrispondenti.
Uno spazio di macinazione eccessivo può aumentare le particelle grossolane?

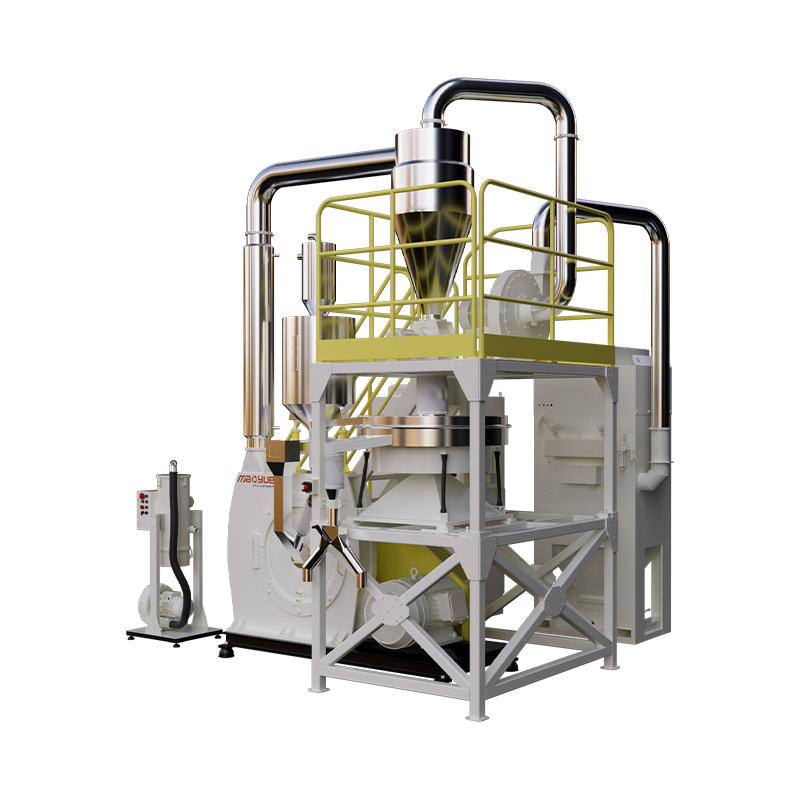
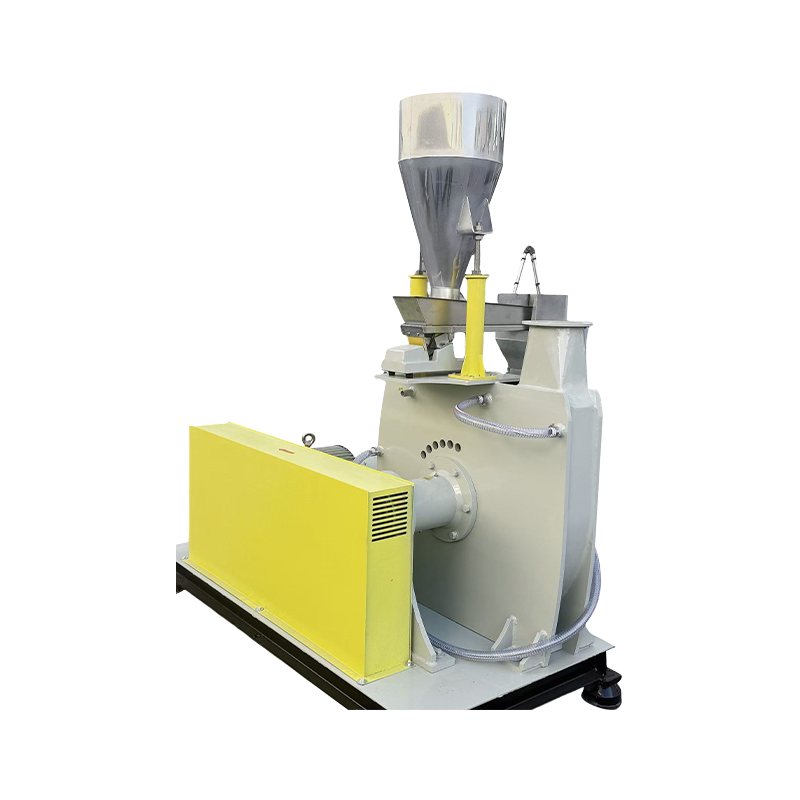
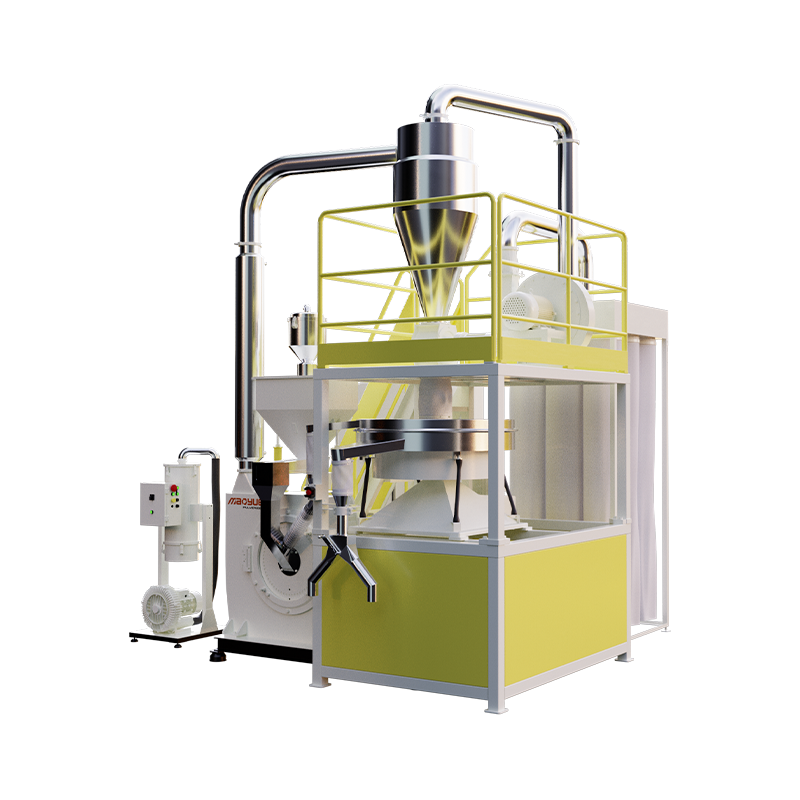
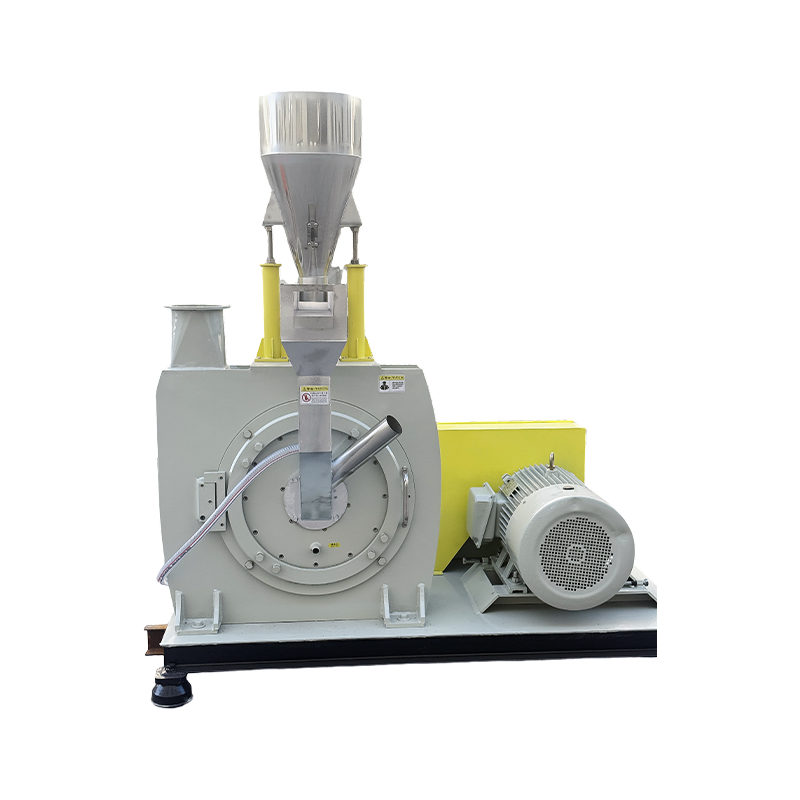
In un polverizzatore di plastica a disco, il materiale PE passa attraverso la zona di macinazione tra il disco rotante e il disco fisso.
Se lo spazio di macinazione è troppo grande, parte del materiale potrebbe lasciare la zona di macinazione senza ricevere un'azione di macinazione sufficiente, il che può aumentare la proporzione di particelle sovradimensionate nella polvere finale.
Tuttavia, un intervallo di macinazione più piccolo non è sempre migliore.
Uno spazio eccessivamente piccolo può aumentare l'attrito, l'aumento della temperatura, il consumo di energia e l'usura del disco.
L'obiettivo è stabilire un intervallo di macinazione stabile che corrisponda al materiale PE, alle condizioni di alimentazione, alla dimensione delle particelle target e ai requisiti di produttività.
L’attenzione non dovrebbe essere posta sul raggiungimento del minor divario possibile, ma sul mantenimento di condizioni di polverizzazione adeguate e stabili per la produzione effettiva.
L'usura del disco e della lama può aumentare le particelle sovradimensionate?

I componenti di rettifica non mantengono esattamente la stessa geometria di lavoro per tutta la loro durata utile.
Man mano che i bordi di lavoro si usurano gradualmente, le effettive condizioni di macinazione potrebbero cambiare. Anche se la macchina continua a funzionare normalmente, la percentuale di particelle grossolane nella polvere finale potrebbe aumentare gradualmente.
Pertanto, l'usura non deve essere valutata solo in base alla capacità o meno dell'apparecchiatura di funzionare.
È più utile confrontare:
-
Frazione grossolana
-
Distribuzione granulometrica
-
Produttività
-
Consumo energetico
-
Temperatura della polvere
-
Spazio di macinazione adjustments
Se questi dati mostrano continui cambiamenti con l'aumentare del tempo di funzionamento, è necessario controllare lo stato dei dischi e delle lame.
La domanda chiave è se i componenti di macinazione riescono ancora a mantenere il controllo granulometrico richiesto.
Le dimensioni delle particelle e la stabilità dell'alimentazione possono influenzare la frazione grossa?

I materiali PE che entrano nel polverizzatore possono avere forme e dimensioni delle particelle diverse, come pellet, materiale riciclato, scarti di produzione e materiale PE prelavorato.
Grandi variazioni nella dimensione delle particelle di alimentazione possono modificare il carico di macinazione.
La stabilità dell’alimentazione è altrettanto importante. Se la velocità di alimentazione fluttua continuamente, cambierà anche il carico di materiale all'interno della camera di polverizzazione, il che può influenzare la produttività e la distribuzione delle dimensioni delle particelle.
Pertanto, la dimensione delle particelle di mangime e la velocità di alimentazione devono essere controllate insieme.
L'alimentazione stabile aiuta il polverizzatore a mantenere un carico di macinazione e una distribuzione granulometrica più costanti.
Una temperatura eccessiva può influenzare la frazione grossolana?

Il PE è relativamente sensibile alla temperatura durante la polverizzazione meccanica.
Se la temperatura del materiale diventa troppo elevata, il PE potrebbe ammorbidirsi, rendendo il processo di polverizzazione meno stabile e influenzando potenzialmente il controllo delle dimensioni delle particelle.
Pertanto, lo scopo del sistema di raffreddamento non è semplicemente quello di raggiungere la temperatura più bassa possibile, ma di mantenere condizioni di lavorazione adeguate e stabili.
A seconda del materiale e della configurazione dell'attrezzatura, è possibile utilizzare il raffreddamento ad aria, il raffreddamento ad acqua o una combinazione di entrambi.
L'obiettivo è mantenere condizioni di polverizzazione stabili e una qualità della polvere costante.
Un'efficienza di vagliatura insufficiente può lasciare particelle grossolane nella polvere finale?

SÌ. Questo è un fattore importante da considerare quando si diagnosticano particelle grossolane eccessive.
Se il processo di polverizzazione ha già prodotto una distribuzione granulometrica relativamente adatta, ma il sistema di vagliatura non riesce a rimuovere efficacemente le particelle sovradimensionate, nella polvere PE finale potrebbero rimanere particelle grossolane.
Pertanto, il sistema di vagliatura dovrebbe essere valutato come parte del processo di polverizzazione complessivo piuttosto che trattato come una fase completamente separata.
Come è possibile ridurre le particelle grossolane nella polvere per stampaggio rotazionale PE?
Il modo efficace per ridurre le particelle grossolane è non modificare più parametri dell'apparecchiatura contemporaneamente.
Innanzitutto, identificare la fonte delle particelle grossolane, quindi regolare le condizioni di processo rilevanti e verificare i risultati attraverso i dati di produzione effettivi.
Un approccio pratico è:
Misurare
Utilizzare un metodo di test coerente per misurare la frazione grossolana e la distribuzione delle dimensioni delle particelle.
Identificare la fonte
Determinare se le particelle sovradimensionate vengono generate durante la polverizzazione o rimangono dopo lo screening.
Regolare
In base ai risultati del test, verificare le condizioni di polverizzazione, alimentazione, raffreddamento o vagliatura pertinenti.
Verifica
Confrontare la frazione grossolana, la distribuzione delle dimensioni delle particelle, la produttività e le condizioni della polvere prima e dopo la regolazione.
Un approccio basato sui dati è più affidabile che giudicare la qualità della polvere mediante la sola ispezione visiva.
Come scegliere un polverizzatore in PE per il controllo delle particelle grossolane?
Quando si sceglie un polverizzatore di plastica PE, la potenza del motore e la produttività teorica da sole non possono determinare se la macchina può controllare efficacemente le particelle di grandi dimensioni.
Una valutazione più pratica dovrebbe concentrarsi su quattro aree.
Controllo della macinazione
Controllare se la distanza di macinazione può essere regolata in base al materiale e alla dimensione delle particelle target e mantenuta costante durante la produzione.
Condizione del componente di macinazione
Valutare il materiale, la precisione della lavorazione, il trattamento termico e lo stato di usura dei dischi e delle lame.
Stabilità del processo
Prendere in considerazione il controllo dell'alimentazione, le condizioni di raffreddamento e il monitoraggio dei parametri operativi.
Screening e raccolta
Controllare se il sistema di screening può separare efficacemente le particelle sovradimensionate e mantenere stabile la raccolta della polvere.
La domanda importante è:
Il polverizzatore per PE è in grado di mantenere l'intervallo di dimensioni delle particelle target e una frazione grossolana controllata durante la produzione continua?
In che modo Mao Yue diagnostica e risolve le particelle grossolane in eccesso nella polvere per stampaggio rotazionale PE?
Quando i clienti riscontrano un numero eccessivo di particelle grossolane nella polvere di PE, la soluzione non dovrebbe iniziare semplicemente aumentando la potenza del motore o modificando un singolo parametro dell'apparecchiatura.
Il passaggio 1 consiste nello stabilire la relazione tra il materiale, le condizioni di polverizzazione, la distribuzione delle dimensioni delle particelle e i risultati dello screening.
Passaggio 1: testare il materiale PE effettivo
Quando è richiesto il test dei materiali, Mao Yue può utilizzare il materiale PE effettivo del cliente per i test di polverizzazione.
Il test può essere condotto sulla base delle seguenti informazioni:
-
Tipo di materiale PE
-
Dimensione attuale delle particelle di mangime
-
Dimensione delle particelle di polvere target
-
Velocità effettiva richiesta
-
Orari di funzionamento giornalieri
-
Attuale problema delle particelle grossolane
Ciò aiuta a determinare se il problema è correlato alla condizione del materiale, alle condizioni di alimentazione o al processo di polverizzazione.
Fase 2: stabilire condizioni di polverizzazione adeguate
Le condizioni di polverizzazione dovrebbero essere adattate al materiale PE effettivo piuttosto che selezionate solo in base alla potenza nominale del motore dell'apparecchiatura.
La valutazione può includere:
-
Spazio di macinazione
-
Condizione di alimentazione
-
Condizioni di raffreddamento
-
Carico di macinazione
-
Dimensione delle particelle target
L'obiettivo è stabilire condizioni di polverizzazione stabili che raggiungano la dimensione delle particelle target evitando attriti inutili, aumento di temperatura e usura dei componenti.
Passaggio 3: controllare i risultati dello screening
Se il materiale polverizzato ha già una distribuzione granulometrica relativamente adeguata ma la polvere finale contiene ancora troppe particelle sovradimensionate, il processo di vagliatura dovrebbe essere esaminato ulteriormente.
Ciò aiuta ad evitare di regolare ripetutamente il polverizzatore quando il problema reale proviene dal sistema di vagliatura.
Passaggio 4: verificare i risultati con i dati di produzione
Una volta completate le modifiche al processo, i risultati dovrebbero essere verificati utilizzando i dati di produzione effettivi.
È possibile confrontare i seguenti dati:
-
Frazione grossolana
-
Distribuzione granulometrica
-
Produttività
-
Temperatura della polvere
-
Stabilità operativa
Questo crea un ciclo di processo completo:
Materiale effettivo → Condizioni di polverizzazione → Screening → Dati sulla dimensione delle particelle → Regolazione del processo
Piuttosto che scegliere un polverizzatore basandosi solo sulla scheda tecnica dell’attrezzatura, è più efficace valutare l’attrezzatura e il processo nel suo insieme in base ai reali requisiti di polvere.
Conclusione: il controllo delle particelle grossolane è un problema di controllo del processo
Un numero eccessivo di particelle grossolane nella polvere per stampaggio rotazionale in PE non è semplicemente dovuto al fatto che la polvere “non è abbastanza fine”.
Un controllo efficace delle particelle grossolane richiede la considerazione sia del processo di polverizzazione che di quello di vagliatura, mantenendo al contempo un equilibrio tra dimensione delle particelle target, frazione grossolana controllata e stabilità della produzione.
Un processo stabile di produzione di polvere per stampaggio rotazionale in PE dovrebbe in definitiva raggiungere:
Frazione grossolana controllata dalla dimensione delle particelle target Stable Production Consistent Powder Quality
La polvere per stampaggio rotazionale in PE contiene troppe particelle grossolane?
Se la tua polvere per stampaggio rotazionale in PE contiene troppe particelle sovradimensionate, puoi fornire a Maoyue le informazioni sulla produzione effettiva.
Consigliamo di fornire:
-
Tipo di materiale PE
-
Dimensione attuale delle particelle di mangime
-
Dimensione delle particelle di polvere target
-
Velocità effettiva richiesta
-
Modello polverizzatore esistente, se disponibile
-
Dati di test su particelle grossolane o dimensioni delle particelle, se disponibili
Se disponi già dei dati del test della dimensione delle particelle, puoi inviarli insieme alle informazioni di cui sopra.
Se non disponi di dati di test completi, puoi semplicemente fornire il materiale PE, la dimensione delle particelle di polvere target e la produttività richiesta.
Mao Yue può valutare il processo di polverizzazione in base ai vostri reali requisiti di materiale e produzione e organizzare test sui materiali quando necessario.
Inviaci il tuo materiale PE, la dimensione target delle particelle di polvere e la produttività richiesta per discutere della tua soluzione di polverizzazione e dei test sui materiali.