

 中文简体
La polvere di PVC riciclato consente ai produttori di profili per finestre di riutilizzare gli scarti di produzione, ridurre gli sprechi di materiale e migliorare l'utilizzo delle materie prime. Tuttavia, l'aggiunta di materiale riciclato a volte può causare difetti superficiali nei profili finiti, tra cui punti neri, superfici ruvide, particelle in rilievo, striature e lucentezza non uniforme.
La polvere di PVC riciclato causa sempre questi problemi? No. La qualità della superficie è influenzata da diversi fattori, tra cui la contaminazione del materiale, la distribuzione delle dimensioni delle particelle, la cronologia del trattamento termico precedente, la compatibilità della formulazione e le condizioni di estrusione.
La chiave è identificare se il problema ha origine dal materiale riciclato, dal processo di polverizzazione o dalla linea di estrusione a valle.
Questo articolo esamina le principali cause dei difetti superficiali nei profili di finestre in PVC riciclato, spiega come identificarne le fonti e discute come adeguati processi di polverizzazione del PVC e controllo delle materie prime possano migliorare la consistenza della polvere.
Quali difetti superficiali possono verificarsi nei profili delle finestre in PVC riciclato?
Diversi difetti superficiali possono indicare diversi problemi legati alle materie prime, all'estrusione o alla lavorazione a valle. Il loro aspetto, posizione e frequenza possono fornire indizi utili per identificare la fonte.
Queste relazioni sono indicatori diagnostici preliminari piuttosto che conclusioni definitive di causa-effetto. Lo stesso difetto può derivare da molteplici fattori, pertanto sono necessari registri di produzione e prove controllate per ulteriori indagini.
Macchie nere e inclusioni scure
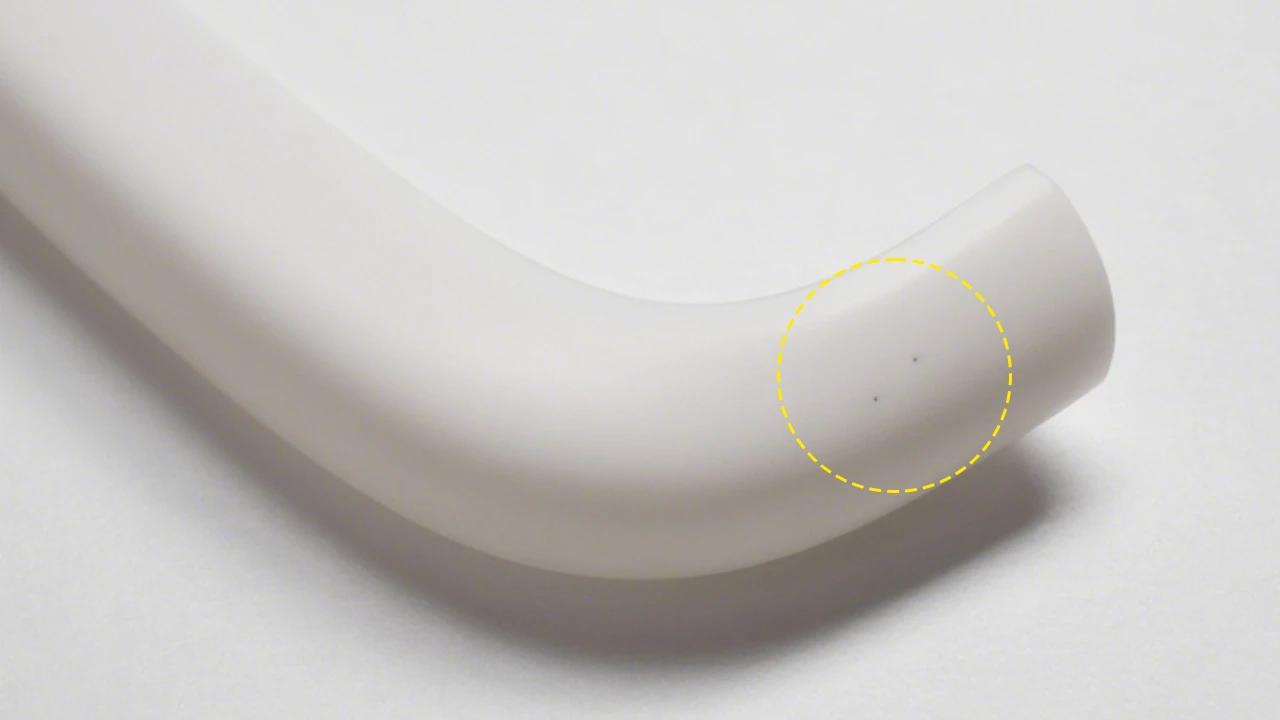
I punti neri sono particolarmente evidenti sui profili delle finestre in PVC bianchi o chiari. Anche un piccolo numero di macchie può influenzare l'aspetto del prodotto e l'accettazione della qualità.
Possono provenire da materiali estranei nel PVC riciclato, materiale precedentemente degradato o depositi accumulati all'interno dell'estrusore o della filiera.
Se i punti neri aumentano in modo significativo dopo l'introduzione di un particolare lotto di materiale riciclato, è necessario controllare prima la materia prima e la polvere polverizzata di quel lotto. Se durante la produzione continua compaiono gradualmente punti neri, è necessario indagare anche sull'accumulo di apparecchiature e sul surriscaldamento localizzato all'interno del sistema di estrusione.
Superfici ruvide, particelle in rilievo e striature
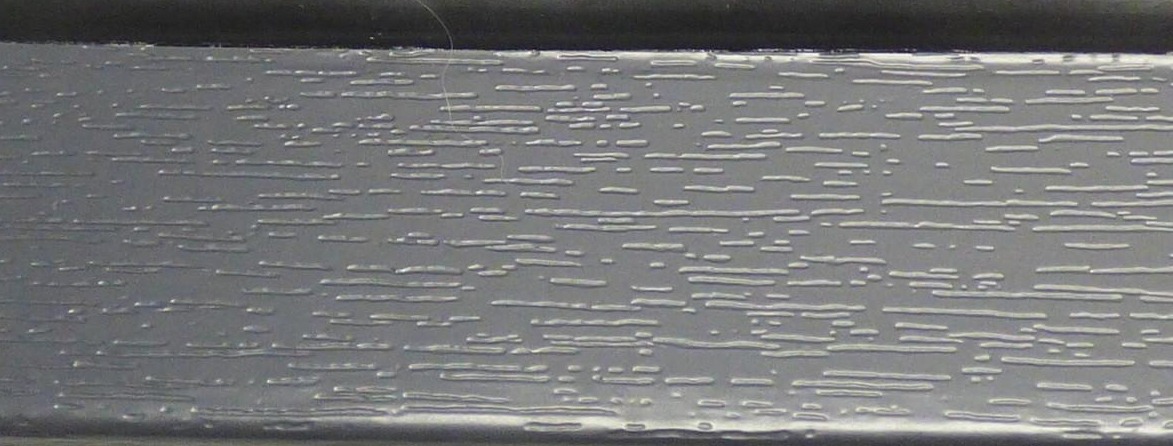
Le superfici ruvide possono essere associate a fusione insufficiente, incompatibilità dei materiali o lavorazione della fusione instabile. Le particelle sollevate possono indicare materiali estranei, particelle non sufficientemente lavorate o dispersione non uniforme del riempitivo.
È importante distinguere tre diversi concetti: granulometria della polvere, dispersione del materiale e fusione del PVC. Anche quando la polvere soddisfa le specifiche dimensionali delle particelle richieste, ciò non significa necessariamente che tutti i componenti siano uniformemente dispersi o che il PVC possa raggiungere una fusione sufficiente nelle condizioni di estrusione esistenti.
Le striature superficiali richiedono un approccio diverso. Se appaiono costantemente delle strisce nella stessa posizione sul profilo, è necessario ispezionare la superficie dello stampo, i canali di flusso e l'attrezzatura di calibrazione. Se cambiano con lotti di materie prime diversi, è necessario studiare la consistenza del materiale e la stabilità dell'estrusione.
Perché la polvere di PVC riciclato può influire sulla qualità della superficie del profilo della finestra?
Il PVC riciclato non significa necessariamente materiale di scarsa qualità. Spesso è possibile riutilizzare scarti di produzione puliti con una fonte nota e una composizione relativamente coerente.
La vera sfida è controllare le variazioni dei materiali riciclati e garantire che la qualità della polvere soddisfi i requisiti di estrusione a valle.
Cinque fattori meritano particolare attenzione.
Contaminazione nel PVC riciclato
I profili delle finestre in PVC recuperato possono contenere guarnizioni in gomma, frammenti di metallo, residui di adesivi, pellicole protettive, polvere o altri polimeri.
Questi contaminanti possono comportarsi diversamente dal PVC rigido durante l'estrusione. Alcuni potrebbero rimanere come inclusioni estranee, mentre altri potrebbero ammorbidirsi, decomporsi o mostrare un comportamento di lavorazione diverso in condizioni di estrusione. Ciò può contribuire alla formazione di punti neri, particelle in rilievo o irregolarità della superficie.
La polverizzazione riduce le dimensioni del materiale, ma non può rimuovere polimeri incompatibili o contaminanti chimici. In alcuni casi, la riduzione dei materiali misti in particelle più piccole può rendere più difficile la successiva identificazione e separazione.
Pertanto, la selezione del materiale, la rimozione del metallo e la pulizia necessaria devono essere completate prima della polverizzazione fine.
Distribuzione granulometrica e particelle grossolane
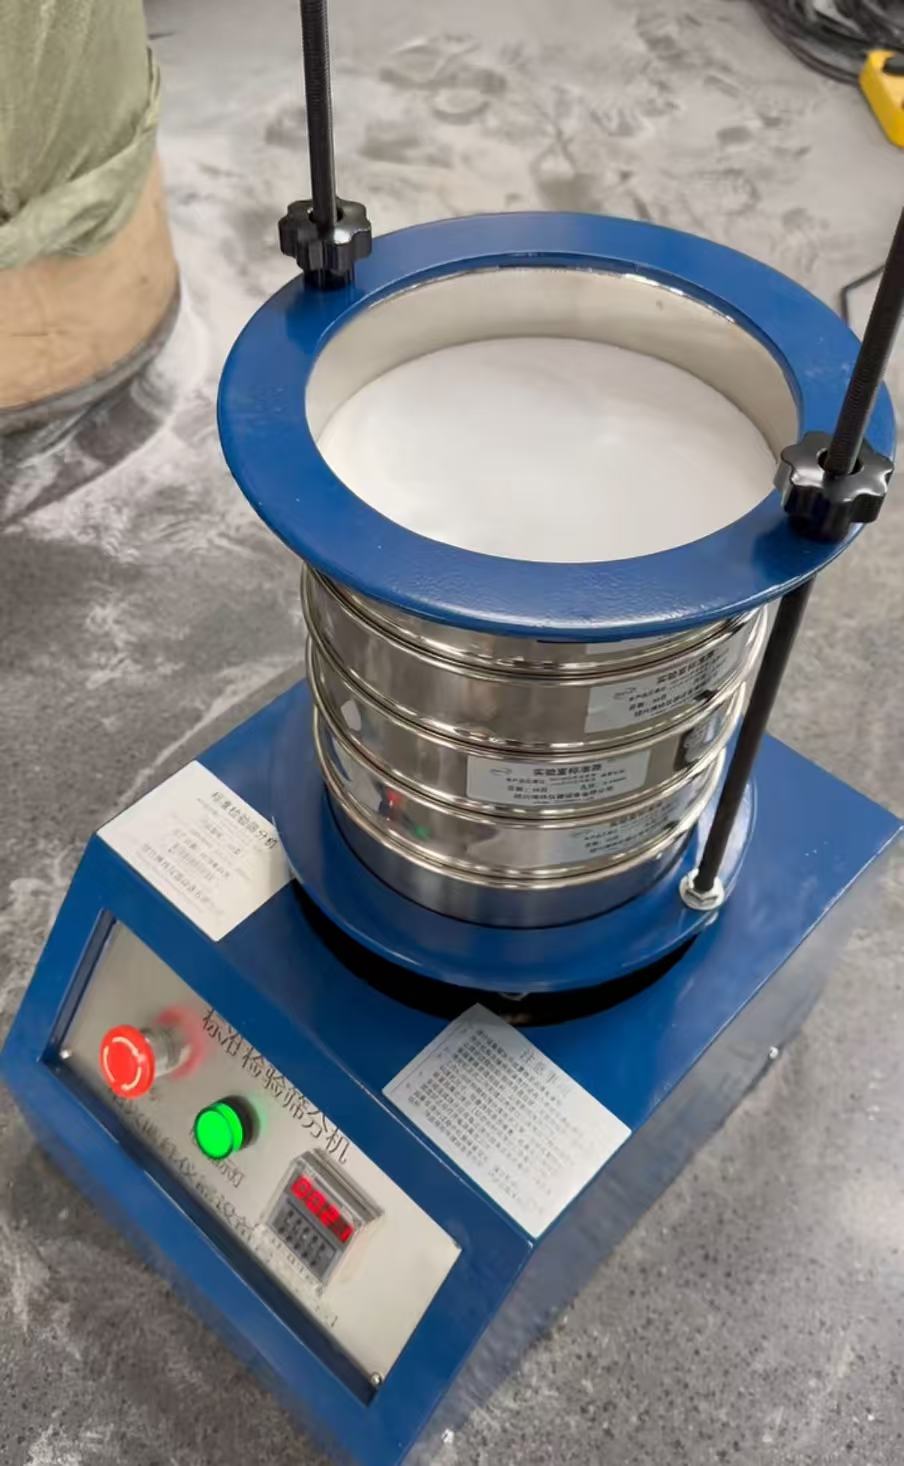
La distribuzione delle dimensioni delle particelle si riferisce alla proporzione di particelle all'interno di diversi intervalli di dimensioni in un campione di polvere. Il raggiungimento di un obiettivo di dimensione media delle particelle non significa necessariamente che l'intero lotto abbia una distribuzione dimensionale coerente delle particelle.
Se le particelle grossolane non sono adatte ai processi di miscelazione ed estrusione esistenti, possono influire sulla stabilità di alimentazione, sull'uniformità della miscelazione e sulla successiva fusione. Una proporzione eccessiva di fini può aumentare la generazione di polvere, la segregazione del materiale e l'instabilità dell'alimentazione.
Bisogna distinguere tre concetti:
-
Dimensione delle particelle: Le dimensioni fisiche e la distribuzione delle particelle di polvere.
-
Dispersione del materiale: Come vengono distribuiti il PVC, i riempitivi e gli altri componenti nella miscela.
-
Grado di fusione: La formazione di un PVC omogeneo fuso durante l'estrusione.
Questi fattori sono correlati, ma non sono intercambiabili. La polvere più fine non si traduce necessariamente in una migliore dispersione o fusione del materiale.
Pertanto, l’obiettivo della polverizzazione non dovrebbe essere semplicemente quello di produrre la polvere più fine possibile. L'obiettivo dovrebbe invece essere una distribuzione coerente delle dimensioni delle particelle che soddisfi i requisiti di lavorazione effettivi in base all'attrezzatura di miscelazione, al metodo di alimentazione e al processo di estrusione del cliente.
Degradazione termica e storia di lavorazione precedente
Il PVC è sensibile all'eccessiva esposizione al calore. Il PVC riciclato è stato solitamente sottoposto ad almeno un ciclo di lavorazione precedente e alcuni materiali recuperati potrebbero aver subito un riscaldamento aggiuntivo o una lavorazione ripetuta.
Un importante meccanismo di degradazione è la deidroclorazione. Durante questo processo, il PVC rilascia acido cloridrico (HCl), formando strutture coniugate lungo le catene polimeriche. Ciò può causare scolorimento e accelerare ulteriormente il degrado termico.
La restante stabilità termica del PVC riciclato dipende dalla sua precedente lavorazione, dal sistema stabilizzante, dalla formulazione e dall'effettiva esposizione al calore.
Durante la polverizzazione viene introdotta anche energia meccanica e parte di questa energia viene convertita in calore. Un raffreddamento insufficiente, condizioni operative inadeguate o componenti di macinazione usurati possono causare aumenti inutili della temperatura.
Tuttavia, un aumento della temperatura della polvere non significa necessariamente che il PVC abbia subito una degradazione termica. Quando si valuta il potenziale degrado, è necessario considerare insieme le registrazioni della temperatura, lo scolorimento del materiale, i test appropriati di stabilità termica e le prove di estrusione controllata.
Incompatibilità di formulazione e materiali riciclati misti
Diversi produttori di profili per finestre in PVC possono utilizzare diversi sistemi stabilizzanti, contenuti di riempitivi, lubrificanti, pigmenti e additivi di lavorazione.
Due lotti di PVC riciclato possono sembrare simili ma comportarsi diversamente durante l'estrusione. Le variazioni nel contenuto del riempitivo o nei sistemi di lubrificazione possono influenzare il comportamento della fusione, la lavorazione della fusione e l'accumulo sullo stampo.
Un polverizzatore può controllare il processo di riduzione delle dimensioni fisiche, ma non può rendere completamente compatibili formulazioni di PVC chimicamente diverse o ripristinare la formulazione originale del materiale.
Pertanto, i materiali riciclati dovrebbero essere classificati in base alle loro fonti e alle informazioni disponibili sulla formulazione prima di decidere se possono essere miscelati e riutilizzati.
Umidità, contaminanti volatili e manipolazione delle polveri
La polvere di PVC riciclato può contenere umidità residua derivante dal lavaggio, residui di detergenti o altri contaminanti volatili introdotti durante il riciclaggio e lo stoccaggio.
Diverse fonti di gas possono produrre difetti superficiali simili durante l'estrusione, ma i loro meccanismi sottostanti non sono necessariamente gli stessi:
-
Umidità: può formare vapore acqueo durante la lavorazione.
-
Contaminanti volatili: Può rilasciare sostanze volatili alle temperature di estrusione.
-
Aria intrappolata: può formare bolle o vuoti all'interno della massa fusa.
-
Ventilazione insufficiente: può impedire l'efficace rimozione dei gas.
Pertanto, fori di spillo o bolle non dovrebbero essere automaticamente attribuiti all'umidità. Le condizioni del materiale, il sistema di ventilazione e i parametri di estrusione devono essere valutati insieme.
Se il materiale riciclato è stato lavato, è necessario verificarne lo stato di asciugatura. La polvere deve inoltre essere conservata in un ambiente pulito e controllato per prevenire l'assorbimento di umidità e la contaminazione incrociata tra i lotti.
Come determinare se la polvere di PVC riciclato è la causa reale?
Quando compaiono difetti superficiali dopo l’aggiunta di PVC riciclato, è facile incolpare direttamente la qualità della polvere. Tuttavia, i parametri di estrusione, le condizioni dello stampo e l'accumulo di materiale all'interno delle apparecchiature di lavorazione possono produrre difetti simili.
Una diagnosi affidabile richiede la separazione dei fattori relativi alle materie prime dalle condizioni di lavorazione. Quando possibile, modifica solo una variabile alla volta e registra i risultati effettivi.
Passaggio 1: confrontare il materiale vergine e diversi lotti di materiale riciclato
Innanzitutto, stabilire una formulazione di riferimento che abbia già dimostrato una produzione stabile di profili di finestre accettabili.
In condizioni di estrusione che rimangano quanto più costanti possibile, introdurre una proporzione controllata di PVC riciclato da un lotto specifico.
Confronta l'aspetto del profilo, la pressione di estrusione, il carico della vite, il comportamento di fusione e la stabilità della produzione.
Se i difetti aumentano ripetutamente dopo l'aggiunta di un particolare lotto di materiale riciclato e diminuiscono quando il lotto viene rimosso, il materiale dovrebbe essere studiato ulteriormente.
Sono ancora necessari ulteriori test per determinare se la causa effettiva è la contaminazione, differenze di formulazione o un precedente degrado termico.
Passaggio 2: ispezionare la qualità della polvere prima dell'estrusione
Una volta che il materiale riciclato diventa la principale fonte sospetta, è necessario controllarne le caratteristiche fisiche e chimiche prima di apportare modifiche immediate all'attrezzatura di polverizzazione.
L’ispezione dovrebbe rispondere a diverse domande pratiche:
-
La polvere è contaminata?
-
La distribuzione delle dimensioni delle particelle è coerente?
-
Sono presenti particelle grossolane o fini eccessive?
-
La composizione del materiale corrisponde alla formulazione confermata?
-
Ci sono segni di degrado termico?
-
La polvere contiene umidità residua o contaminanti volatili?
Tabella 2: Lista di controllo per l'ispezione della qualità delle polveri di PVC riciclato
Per i test sulla dimensione delle particelle, dovrebbe essere registrata la percentuale trattenuta su ciascun setaccio anziché riportare solo la dimensione media delle particelle.
Se si sospetta una contaminazione, è necessario ispezionare sia il materiale riciclato originale che la polvere polverizzata. Alcuni materiali incompatibili diventano più difficili da identificare dopo la riduzione delle dimensioni.
Passaggio 3: controllare i parametri di estrusione e le condizioni dell'attrezzatura
Se il test delle polveri non rivela anomalie evidenti, è necessario indagare sulla linea di estrusione a valle.
I principali punti di ispezione includono:
-
Distribuzione della temperatura del cilindro e dello stampo
-
Carico della vite e pressione di estrusione
-
Tempo di permanenza del materiale
-
Stabilità alimentare
-
Condizioni di fusione e processo di fusione
-
Accumulo di matrici o danni alla superficie
-
Condizioni dell'attrezzatura di calibrazione
La posizione e la tempistica dei difetti possono fornire indizi utili. Le striature che appaiono costantemente in posizioni fisse possono essere correlate a problemi localizzati del moncone o di calibrazione. I difetti che aumentano dopo l'introduzione di un particolare lotto di materiale riciclato indicano che la materia prima merita un controllo più attento.
Queste osservazioni dovrebbero guidare ulteriori indagini piuttosto che essere trattate come conclusioni finali.
Risultati diagnostici e possibili cause
Come ridurre i difetti superficiali nei profili delle finestre in PVC riciclato?
Una volta identificata la possibile fonte di un difetto, le misure correttive dovrebbero mirare alla fase di lavorazione pertinente piuttosto che apportare modifiche inutili lungo l’intera linea di produzione.
Migliorare la selezione delle materie prime e il controllo della contaminazione
La priorità dovrebbe essere data agli scarti di produzione del PVC con una fonte nota e una composizione relativamente coerente. Gli scarti puliti della produzione interna dovrebbero essere gestiti separatamente dai complessi materiali riciclati post-consumo.
Prima della polverizzazione fine, rimuovere componenti metallici, strisce di tenuta in gomma, pellicole protettive, residui di adesivi e altri materiali non in PVC. A seconda della materia prima, è possibile utilizzare il rilevamento dei metalli, il lavaggio, la separazione dell'aria o altri metodi di separazione idonei.
Il controllo della contaminazione dovrebbe essere completato prima della polverizzazione poiché un polverizzatore riduce le dimensioni del materiale ma non sostituisce le apparecchiature di smistamento o separazione.
Controllare la dimensione delle particelle di polvere in base ai requisiti di lavorazione a valle
La distribuzione granulometrica target dovrebbe essere determinata attraverso prove effettive di miscelazione ed estrusione. La distanza di macinazione, la velocità di alimentazione, le condizioni dei componenti di macinazione e la configurazione della vagliatura possono quindi essere regolate di conseguenza.
Sia le particelle grossolane che le particelle fini eccessive dovrebbero essere monitorate durante la produzione. La semplice ricerca di una polvere più fine non è una strategia di controllo qualità efficace.
Le specifiche della polvere idonea possono variare a seconda delle formulazioni del PVC e dei processi di estrusione. Una distribuzione granulometrica stabile che soddisfi i requisiti di lavorazione a valle è generalmente più preziosa di una polvere inutilmente fine.
Controllare gli aumenti di temperatura durante la polverizzazione

La polverizzazione del PVC richiede un'adeguata gestione della temperatura.
È necessario controllare le prestazioni di raffreddamento, la velocità di alimentazione, l'usura dei componenti di macinazione e l'efficienza di scarico. Durante le prove sui materiali, le temperature dovrebbero essere registrate in punti di misurazione coerenti per confrontare i cambiamenti in diverse condizioni operative.
Se si verifica uno scolorimento, un'adesione o un comportamento anomalo della lavorazione della polvere, è necessario indagarne la causa prima di aumentare la capacità produttiva o regolare i parametri operativi.
Ottimizza i rapporti di materiale riciclato e le condizioni di estrusione
La proporzione adeguata di PVC riciclato deve essere determinata in base alla qualità del materiale, alla struttura del prodotto, alla capacità di estrusione e ai requisiti applicabili.
Alcuni sistemi di profili per finestre utilizzano PVC riciclato nello strato centrale interno mentre applicano materiali idonei allo strato esterno per soddisfare i requisiti di aspetto e resistenza agli agenti atmosferici. Il materiale adatto per applicazioni strutturali interne potrebbe non necessariamente soddisfare i requisiti delle superfici esposte.
Dovrebbero essere condotte prove di produzione controllate per valutare i rapporti di materiale riciclato. La formulazione deve essere approvata per la produzione regolare solo dopo aver verificato l'aspetto superficiale, le proprietà meccaniche e la stabilità dimensionale.
Cosa dovresti considerare quando acquisti un polverizzatore in PVC?
Se la qualità della polvere di PVC riciclato non è costante, la decisione non dovrebbe essere quella di sostituire il polverizzatore. Gli acquirenti dovrebbero identificare quale parte del processo esistente non soddisfa le specifiche della polvere richieste.
Per le applicazioni di riciclaggio dei profili delle finestre in PVC, tre fattori di equipaggiamento meritano particolare attenzione.
Struttura di macinazione e parti soggette ad usura
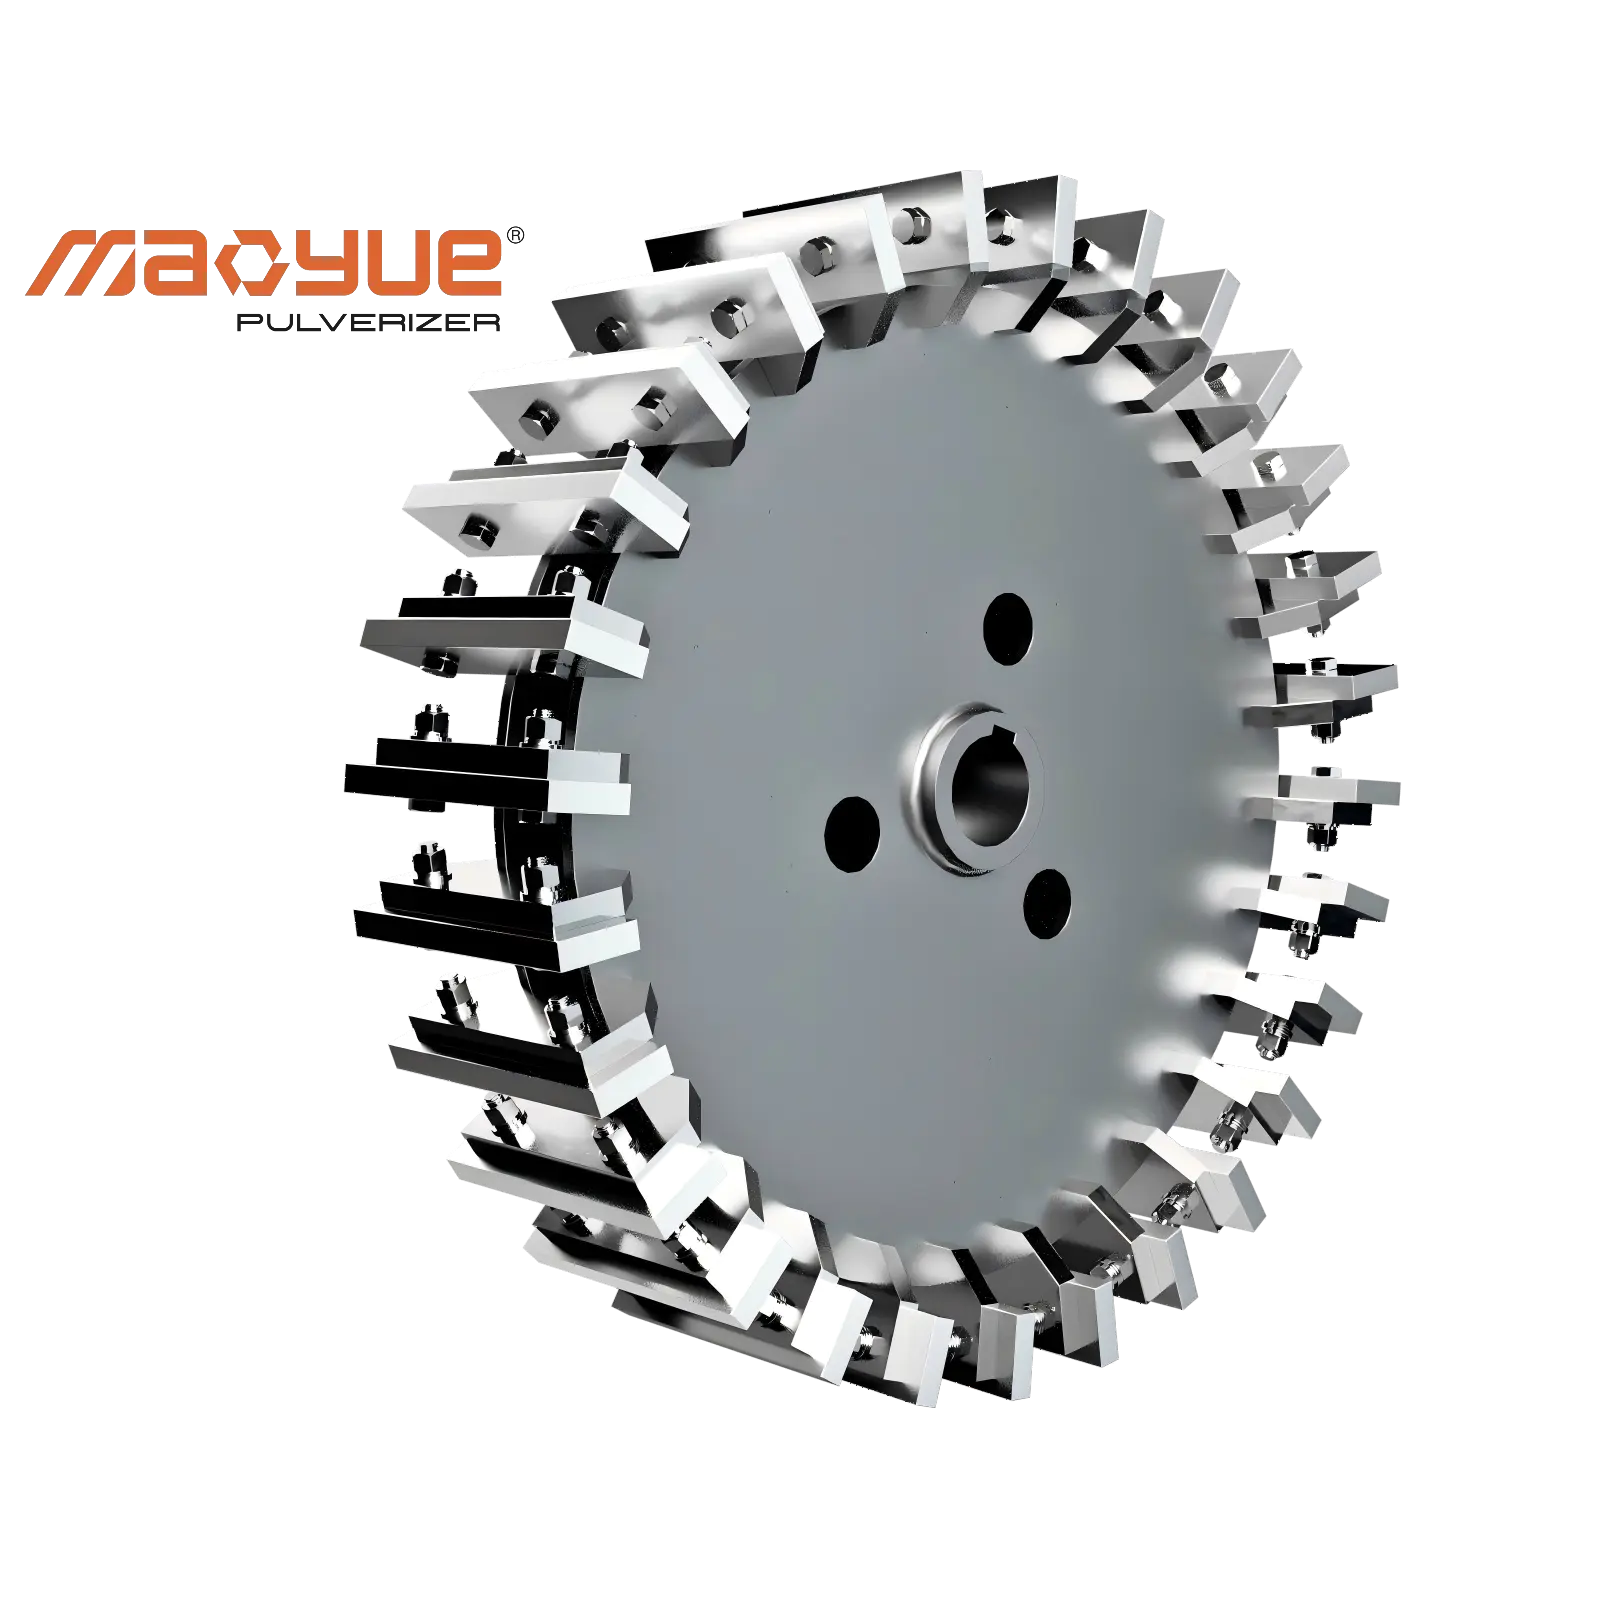
La struttura di macinazione influisce direttamente sulle prestazioni di riduzione dimensionale dei rottami di profili in PVC rigido.
La geometria dei denti di rettifica, la durezza del materiale, la precisione della lavorazione, le condizioni di installazione e le condizioni di usura possono influenzare la distribuzione delle dimensioni delle particelle di polvere e la stabilità della lavorazione.
Gli acquirenti dovrebbero chiedere ai fornitori di specificare il materiale, le dimensioni, la struttura e i requisiti di manutenzione dei componenti di macinazione. Dovrebbero inoltre confermare se le parti di ricambio possono essere fornite secondo le specifiche originali.
È anche importante capire come vengono valutati gli intervalli di sostituzione delle parti soggette ad usura, se i pezzi di ricambio possono essere forniti in modo coerente e se la manutenzione richiede la sostituzione di un intero gruppo.
Il valore a lungo termine di un polverizzatore dipende non solo dalle sue prestazioni operative iniziali ma anche dalla disponibilità e dalla manutenibilità delle parti critiche soggette ad usura.
Raffreddamento, screening e prestazioni di produzione
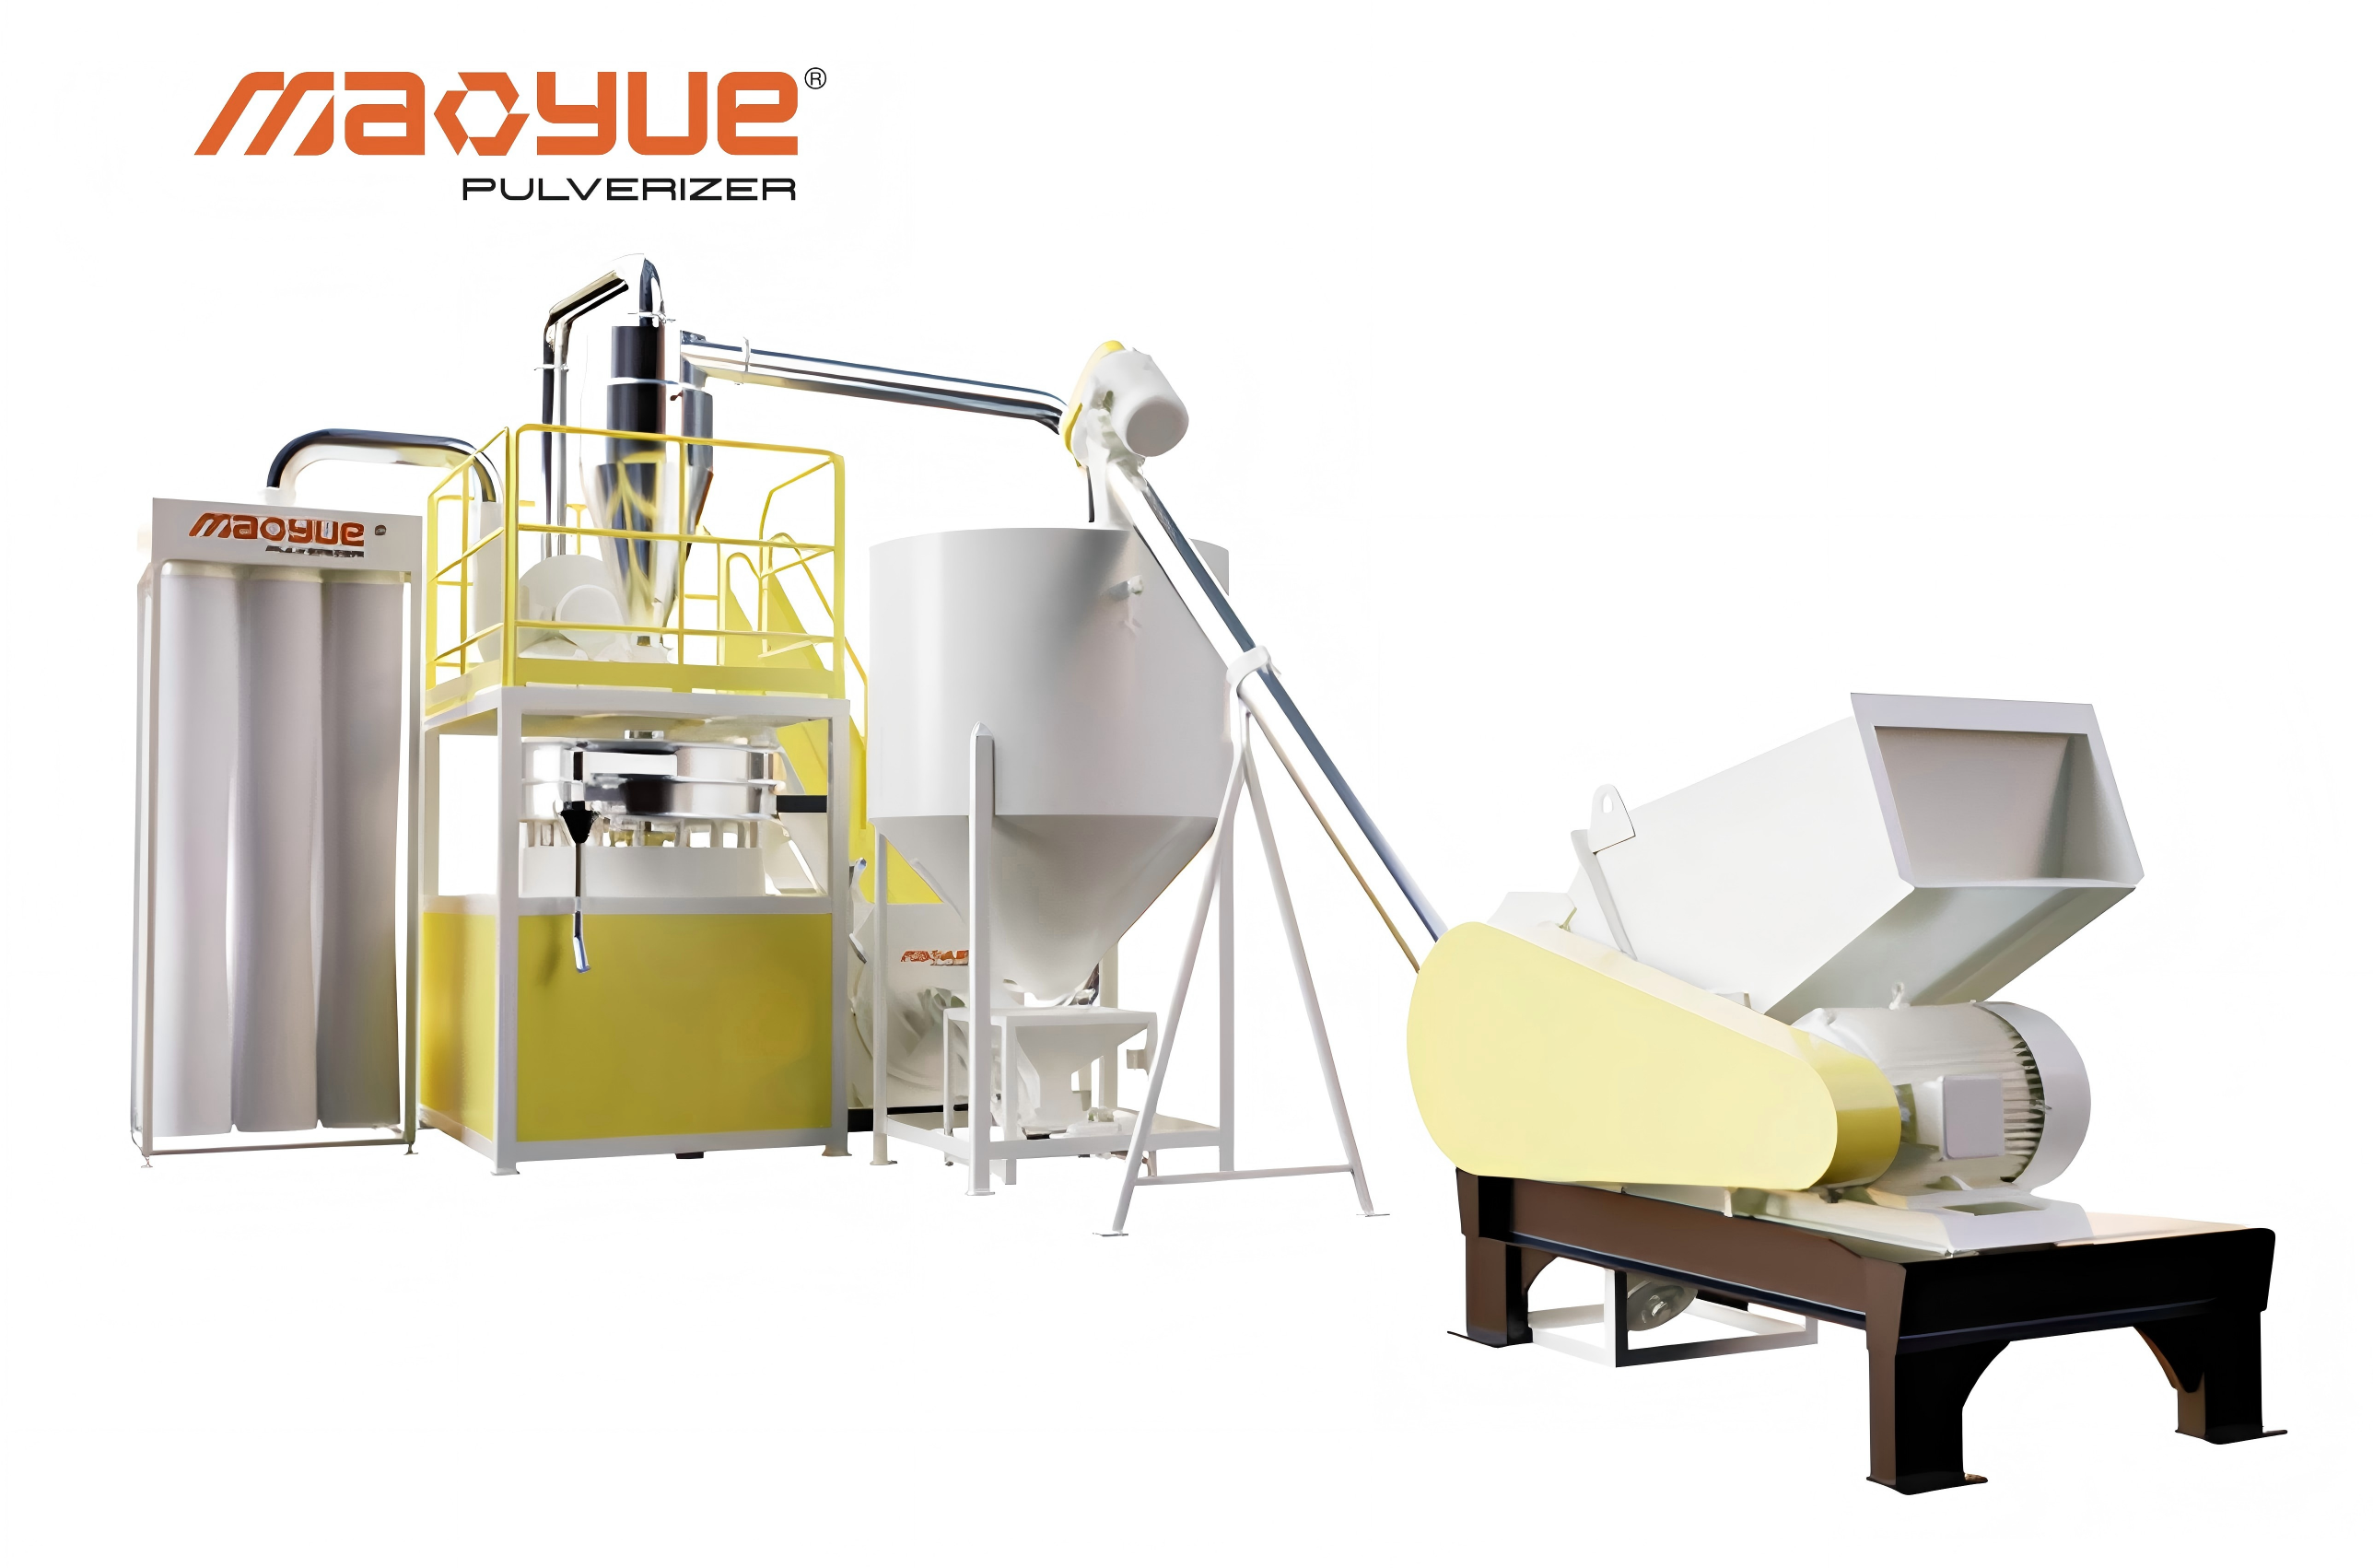
Il sistema di raffreddamento aiuta a controllare l'aumento della temperatura durante la macinazione, mentre l'apparecchiatura di vagliatura classifica la polvere in base alla dimensione delle particelle richiesta.
Tuttavia, la screening non può rimuovere tutti i polimeri incompatibili o ripristinare il PVC che ha già subito un degrado. Ogni fase di lavorazione ha uno scopo diverso.
Durante la valutazione dell'attrezzatura, gli acquirenti dovrebbero richiedere dimostrazioni di funzionamento continuo e registrazioni della velocità di alimentazione, della temperatura di lavorazione, della distribuzione delle dimensioni delle particelle, del recupero effettivo della polvere e della produzione qualificata di polvere.
Due indicatori di produzione meritano particolare attenzione:
-
Recupero effettivo della polvere: La quantità di polvere fisicamente raccolta dal sistema di lavorazione entro un periodo definito, valutata in relazione alla quantità di mangime.
-
Produzione polvere qualificata: La quantità di polvere prodotta all'ora che soddisfa i requisiti di dimensione e qualità delle particelle concordati.
Una velocità di alimentazione più elevata non significa necessariamente una maggiore produttività utilizzabile. Parte della polvere raccolta potrebbe non soddisfare le specifiche target, mentre altro materiale potrebbe rimanere all'interno del sistema o andare perso durante la lavorazione.
Per gli acquirenti, la produzione qualificata di polvere fornisce un'indicazione più realistica della produttività dell'attrezzatura e del valore dell'investimento rispetto alla sola capacità di alimentazione nominale.
Prove sui materiali e verifica delle prestazioni
Un polverizzatore in PVC dovrebbe essere testato utilizzando materiali che rappresentino le effettive condizioni di produzione dell'acquirente.
Gli scarti puliti della produzione interna e i profili di finestre riciclati misti possono comportarsi diversamente a causa delle variazioni di contaminazione, dimensioni, formulazioni e storia di lavorazione precedente.
Prima del test, è necessario definire chiaramente la distribuzione delle dimensioni delle particelle target, la capacità di elaborazione richiesta, il metodo di monitoraggio della temperatura e la procedura di campionamento.
Dopo i test, i risultati dovrebbero essere confrontati con i requisiti tecnici concordati. Per le applicazioni con severi requisiti di qualità della superficie, la polvere risultante dovrebbe essere valutata anche attraverso il processo di estrusione a valle del cliente.
Una prova di polverizzazione riuscita dimostra la capacità dell'apparecchiatura di trattare la polvere, ma non garantisce automaticamente profili finiti privi di difetti. La compatibilità dei materiali e le condizioni di estrusione richiedono ancora ulteriori verifiche.
In che modo Mao Yue aiuta a migliorare la consistenza della polvere di PVC riciclato?
Per i produttori di profili per finestre, il valore di un polverizzatore in PVC non sta semplicemente nella capacità di trasformare gli scarti di produzione in polvere. Ancora più importante, l'attrezzatura dovrebbe produrre costantemente polvere che soddisfi le specifiche richieste consentendo al tempo stesso di valutare la configurazione dell'attrezzatura, le prestazioni operative e i costi di manutenzione a lungo termine.
Mao Yue supporta la selezione delle apparecchiature e la verifica delle prestazioni attraverso tre aree chiave: produzione interna di componenti critici di rettifica, valutazione della configurazione delle apparecchiature e test effettivi sui materiali.
Produzione interna di componenti di macinazione in PVC per ridurre le incertezze sulla manutenzione
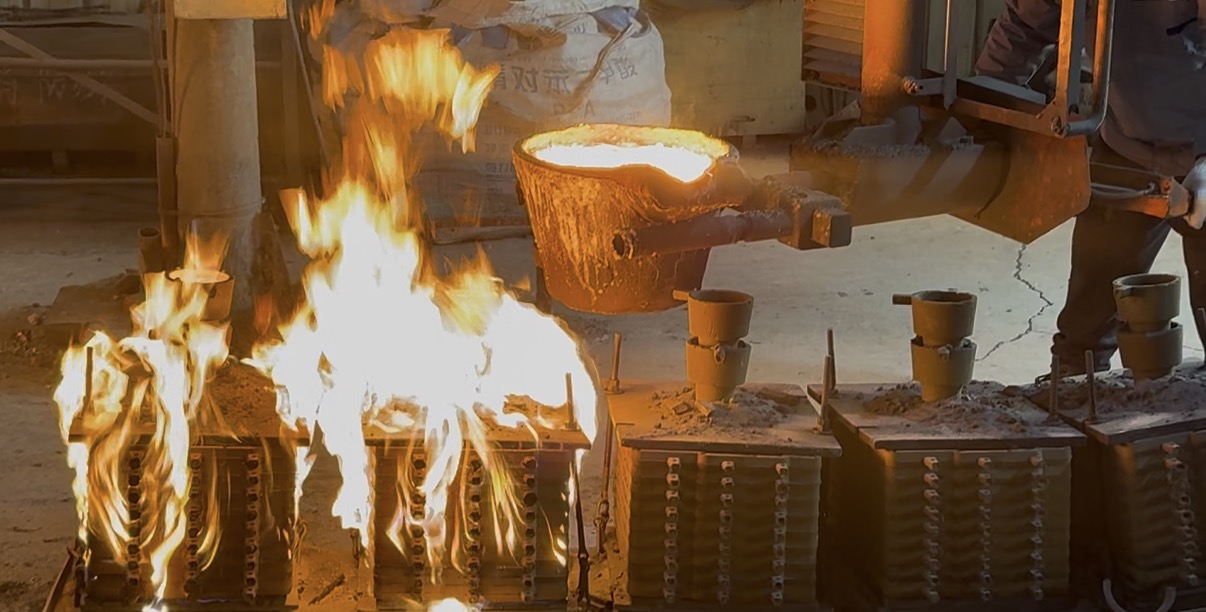
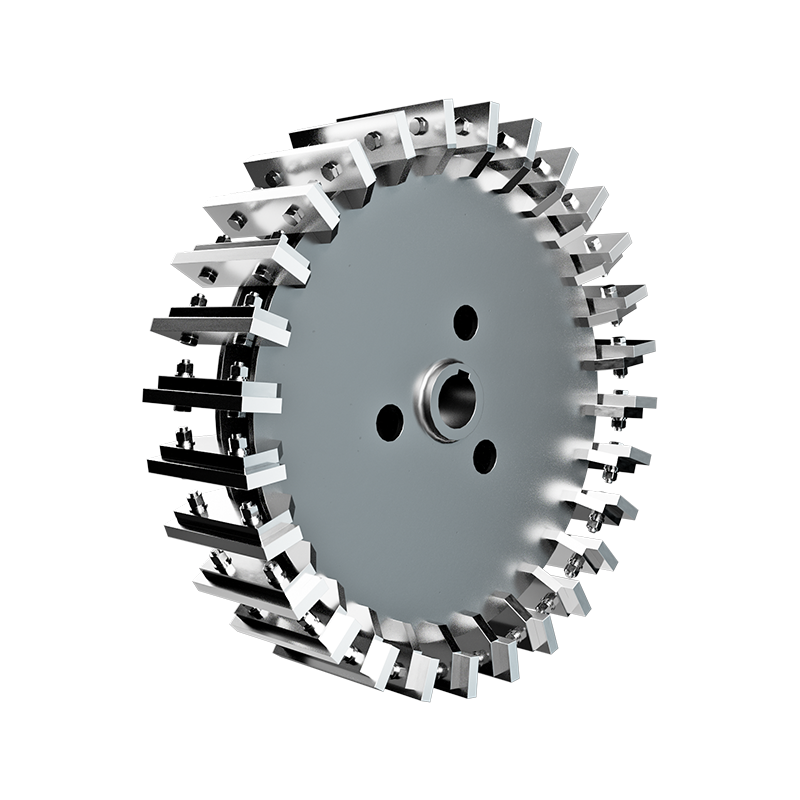
Mao Yue produce internamente componenti critici per la macinazione del PVC, inclusi rotori, piastre dentate e lame.
Per i produttori che utilizzano polverizzatori in PVC a lungo termine, i componenti di macinazione influiscono non solo sulle prestazioni di lavorazione, ma anche sulla pianificazione della manutenzione e sui costi dei pezzi di ricambio.
La capacità di produzione interna di Mao Yue consente ai clienti di verificare il materiale, le dimensioni, la struttura e l'ambito di fornitura dei componenti critici di rettifica prima dell'acquisto. È inoltre possibile pianificare le parti di ricambio e le esigenze di sostituzione in base alle condizioni operative effettive.
Ciò significa che gli acquirenti non devono confrontare i preventivi delle attrezzature basandosi esclusivamente sul prezzo della macchina principale. Possono anche valutare le modalità di fornitura di parti critiche soggette ad usura e stimare in anticipo le spese di manutenzione future.
Per le aziende di riciclaggio di PVC che richiedono una produzione continua, componenti chiaramente specificati e disposizioni affidabili per i pezzi di ricambio aiutano a ridurre l'incertezza nella manutenzione a lungo termine.
Abbinamento della struttura di macinazione e della configurazione di raffreddamento alle caratteristiche del materiale
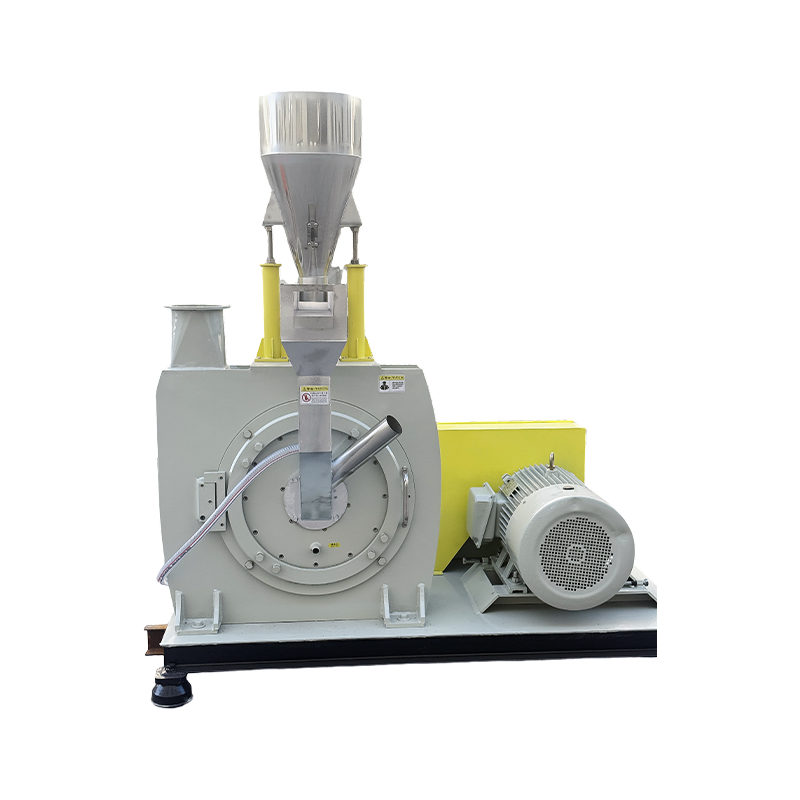
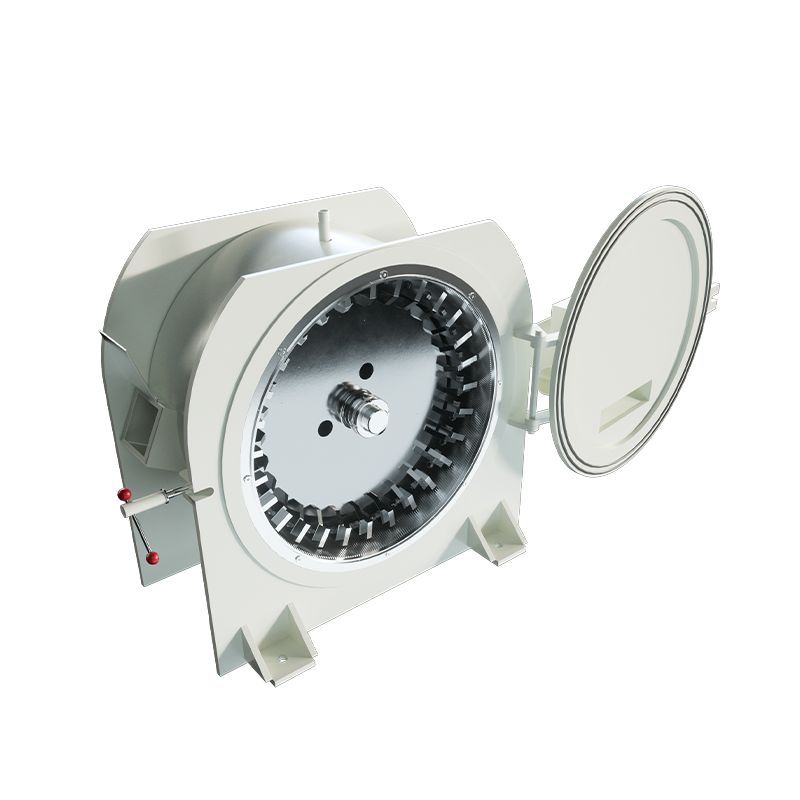
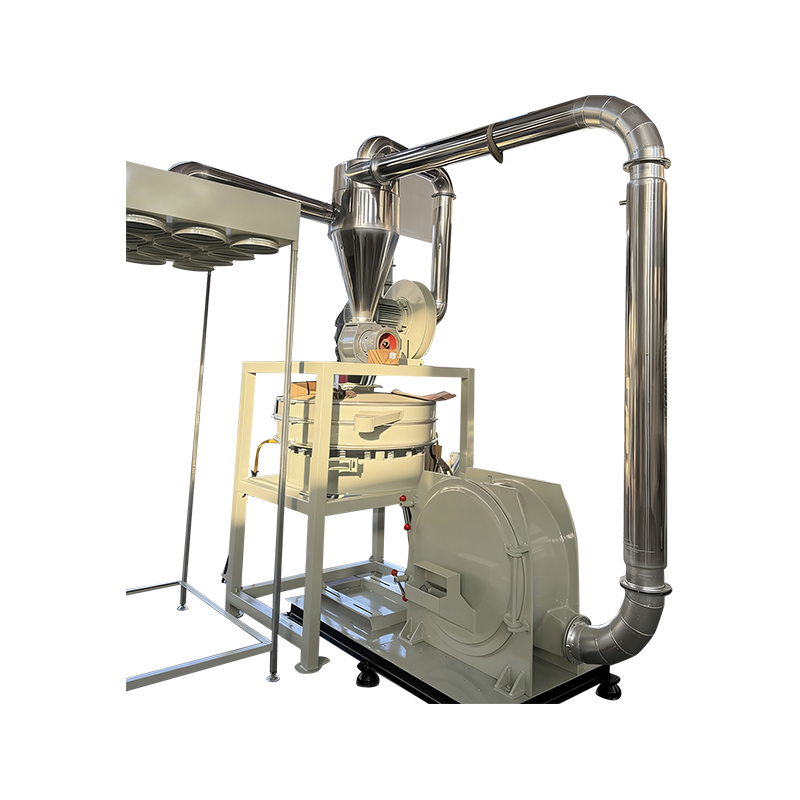
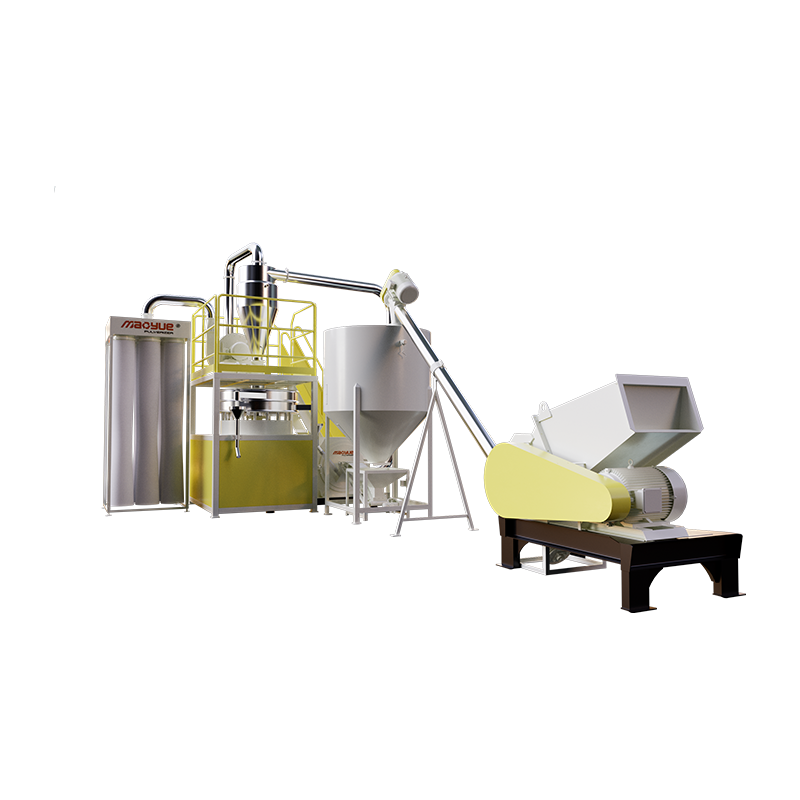
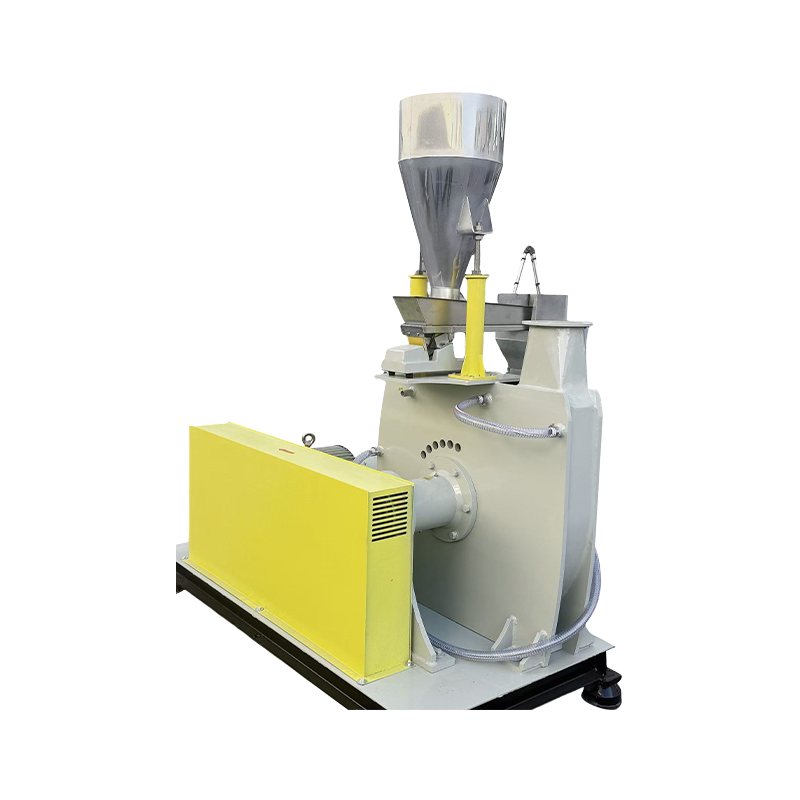
I polverizzatori in PVC Mao Yue adottano una struttura di macinazione a rotore e statore e sono dotati dei corrispondenti sistemi di raffreddamento in base ai requisiti applicativi effettivi.
I diversi materiali in PVC variano in dimensioni, formulazione, condizioni di alimentazione e dimensione delle particelle target. Pertanto, la configurazione dell'apparecchiatura non deve essere determinata esclusivamente dalla potenza del motore o dalla capacità nominale.
Durante la valutazione dell'attrezzatura, Mao Yue può valutare la struttura di macinazione, le condizioni operative e la configurazione di raffreddamento in base alle condizioni del materiale del cliente, alla dimensione delle particelle target e alla capacità di lavorazione richiesta.
Durante le prove sui materiali, è inoltre possibile registrare la temperatura di lavorazione e la distribuzione delle dimensioni delle particelle di polvere per valutare se la configurazione selezionata soddisfa i requisiti di lavorazione previsti.
Questa valutazione della configurazione basata sui materiali aiuta i clienti a ridurre i rischi di acquisto associati alla selezione delle apparecchiature basata solo sulle specifiche tecniche.
Verifica delle prestazioni delle apparecchiature attraverso test sui materiali effettivi
Ciò che i clienti devono veramente verificare non è semplicemente se un polverizzatore può funzionare normalmente, ma se è in grado di trasformare i rottami dei profili di finestre in PVC in polvere adatta alle loro esigenze di riciclaggio.
Mao Yue può condurre prove di polverizzazione utilizzando materiali in PVC reali forniti dai clienti e valutare i risultati attraverso le fasi seguenti.
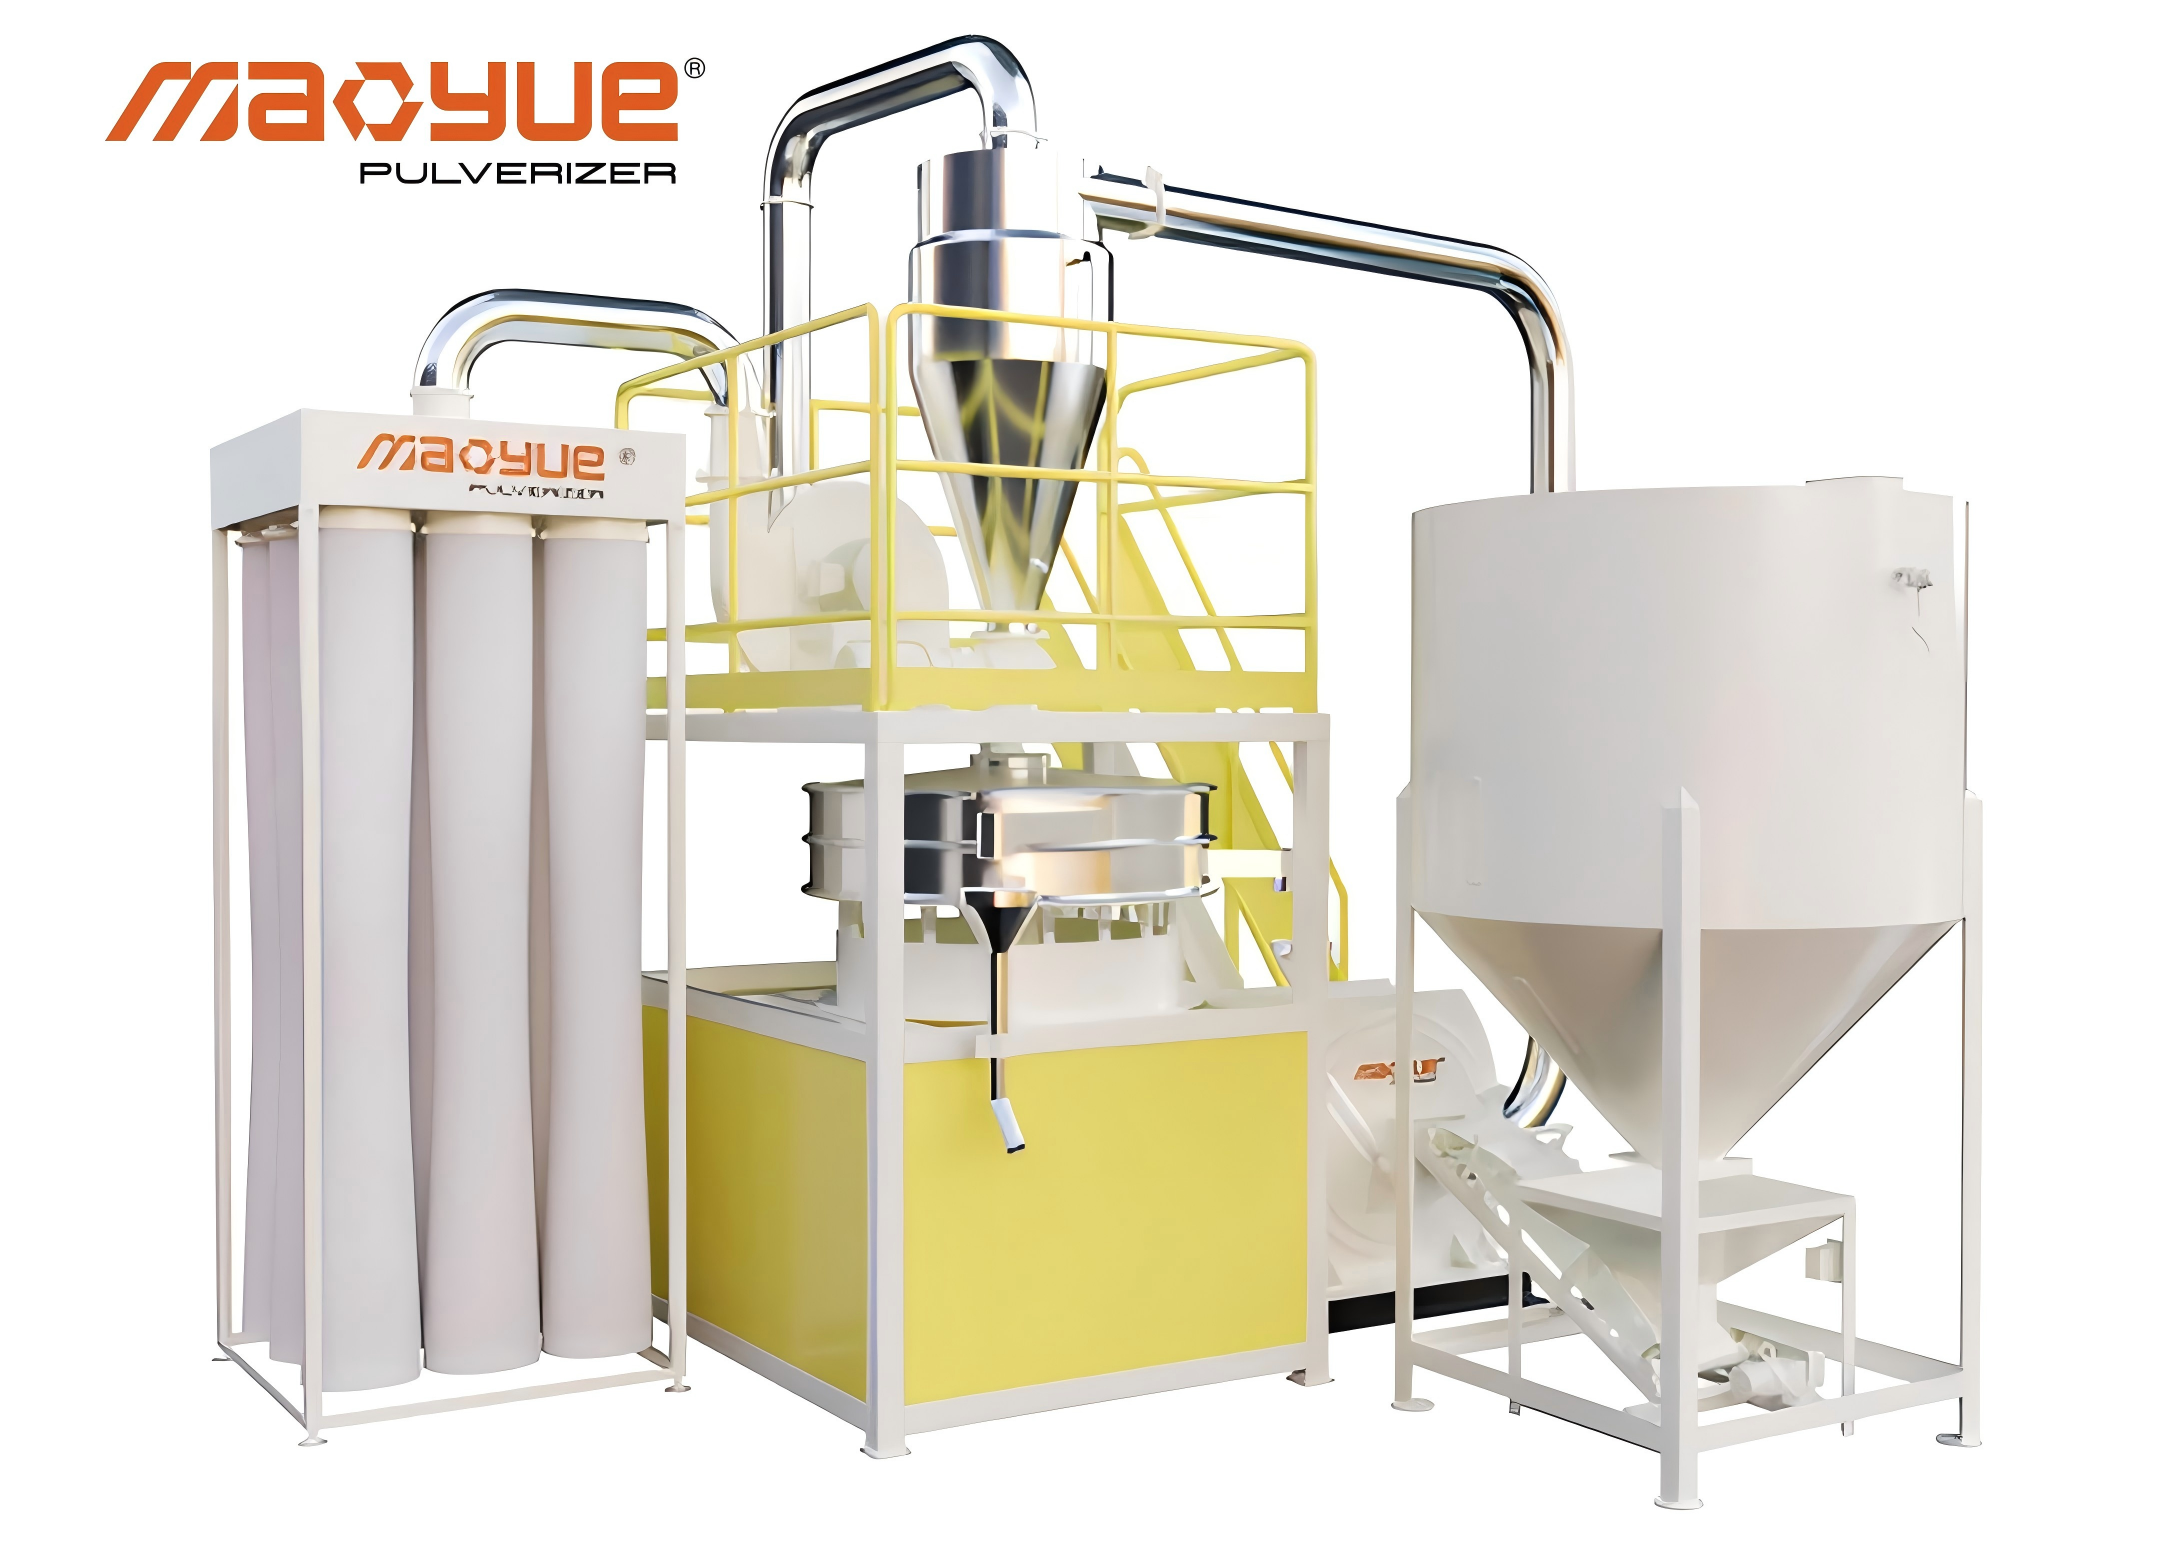
Prima del test: definire le condizioni del test
-
Origine e composizione base del materiale PVC
-
Dimensioni della materia prima e condizioni di alimentazione
-
Distribuzione dimensionale delle particelle di polvere target
-
Capacità di elaborazione prevista
Durante il test: registrare le prestazioni dell'apparecchiatura
-
Tasso di alimentazione effettivo
-
Temperatura di lavorazione
-
Prestazioni di macinazione e raffreddamento
-
Prestazioni operative continue
Dopo il test: valutare i risultati della lavorazione delle polveri
-
Distribuzione granulometrica e proporzione delle particelle grossolane
-
Recupero effettivo della polvere
-
Produzione di polvere qualificata
-
Aspetto della polvere e altre specifiche concordate
Questi risultati consentono ai clienti di confrontare le prestazioni delle apparecchiature con i loro reali requisiti di produzione e di determinare se la configurazione selezionata è adatta alla loro applicazione di riciclaggio.
Per i produttori di profili per finestre, la polvere di prova dovrebbe essere valutata anche attraverso il processo di estrusione a valle previsto per verificare ulteriormente la compatibilità dei materiali e la qualità del profilo finito.
È importante chiarire che una prova di polverizzazione verifica la capacità dell'apparecchiatura di trattare le polveri. Non può garantire in modo indipendente che i profili finiti siano esenti da difetti superficiali. La formulazione delle materie prime, le condizioni di estrusione e le condizioni dello stampo devono comunque essere valutate separatamente.
Domande frequenti sulla polvere di PVC riciclato
È possibile utilizzare la polvere di PVC riciclato nei profili delle finestre?
SÌ. Il PVC riciclato può essere utilizzato in idonei processi di produzione di profili per finestre quando la composizione del materiale, il livello di contaminazione, la stabilità termica e altre proprietà richieste soddisfano le specifiche tecniche pertinenti.
Alcuni produttori utilizzano PVC riciclato nella struttura interna dei profili mentre applicano materiali idonei sulle superfici esterne esposte.
L'applicazione specifica dipende dalla progettazione del prodotto, dalle condizioni di lavorazione e dai requisiti di qualità applicabili.
La polvere di PVC più fine produce superfici più lisce dei profili delle finestre?
No. La polvere di PVC più fine non produce necessariamente superfici dei profili delle finestre più lisce.
La dimensione delle particelle è solo uno dei fattori che influenzano la miscelazione, l'alimentazione e la fusione. Fini eccessivi possono aumentare le difficoltà di manipolazione delle polveri, mentre formulazioni inadatte o condizioni di estrusione instabili possono comunque causare difetti superficiali.
Le specifiche appropriate della polvere dovrebbero essere determinate attraverso prove di lavorazione effettive.
Un polverizzatore in PVC può eliminare i punti neri?
Un polverizzatore in PVC non può eliminare i punti neri da ogni fonte.
Un migliore controllo della macinazione può aiutare a ridurre le variazioni di qualità della polvere associate al processo di polverizzazione. Tuttavia, se i punti neri provengono da contaminanti incompatibili, materiale precedentemente degradato o depositi all'interno dell'estrusore, sono necessarie altre misure correttive.
La fonte dei punti neri dovrebbe essere identificata prima di decidere quale attrezzatura o fase di lavorazione necessita di modifiche.
Come dovrebbe essere testata la polvere di PVC riciclato prima di acquistare un polverizzatore di PVC?
Gli acquirenti dovrebbero definire le specifiche della polvere richieste e fornire campioni rappresentativi dei loro materiali reali.
Le prove di polverizzazione possono essere utilizzate per valutare la distribuzione delle dimensioni delle particelle, le prestazioni di temperatura, il recupero della polvere e la produzione qualificata di polvere.
La polvere risultante deve quindi essere testata nelle condizioni di estrusione previste per confermare se soddisfa l'aspetto del profilo richiesto e le specifiche di prestazione del prodotto.
Conclusione: il miglioramento della qualità della polvere di PVC richiede un migliore controllo del processo
I difetti superficiali nei profili delle finestre in PVC riciclato possono derivare da contaminazione, distribuzione granulometrica inadeguata, degrado termico del materiale, differenze di formulazione o condizioni di estrusione instabili.
Le soluzioni efficaci dovrebbero iniziare identificando la vera fonte del problema piuttosto che incolpare automaticamente la polvere riciclata o il polverizzatore.
Per i produttori che riciclano i ritagli dei profili delle finestre in PVC, una corretta selezione, una polverizzazione controllata, la gestione della temperatura e i test sui materiali sono passi importanti verso il miglioramento della consistenza della polvere.
Quando acquistano un polverizzatore in PVC, gli acquirenti dovrebbero concentrarsi sulle specifiche misurabili della polvere, sulla produzione di polvere qualificata, sulla qualità dei componenti di macinazione e sui requisiti di manutenzione a lungo termine piuttosto che confrontare solo la capacità nominale o la finezza minima di macinazione.
Contattare Mao Yue per prove di polverizzazione degli scarti di profili di finestre in PVC
Stai riciclando ritagli di profili di finestre in PVC ma riscontri una qualità della polvere incoerente, particelle grossolane eccessive o prestazioni di lavorazione instabili?
Mao Yue può valutare il vostro materiale in PVC effettivo, la distribuzione delle dimensioni delle particelle target e la capacità di lavorazione richiesta per aiutare a identificare una configurazione di polverizzazione adeguata.
Con rotori in PVC, piastre dentate e componenti di macinazione prodotti internamente, insieme alle effettive capacità di test sui materiali, Mao Yue aiuta i clienti a valutare le prestazioni di macinazione, la consistenza della polvere, la produzione di polvere qualificata e i futuri requisiti di manutenzione prima di investire in attrezzature.
Per favore fornisci a Mao Yue le seguenti informazioni:
-
Foto e dettagli sui materiali dei rottami del profilo della tua finestra in PVC
-
Dimensione delle particelle di polvere target
-
Capacità di elaborazione richiesta
-
Le attuali sfide produttive