

 中文简体
Due lotti della stessa resina PE vengono macinati sullo stesso polverizzatore. Il primo lotto scorre in modo uniforme attraverso la tramoggia, si deposita in ogni angolo dello stampo e produce una parte stampata in rotazionale con uno spessore di parete uniforme. Il secondo lotto si collega alla gola della tramoggia, blocca l'alimentazione e lascia dei vuoti nella parte finita. L'analisi al setaccio sembra quasi identica per entrambi i lotti. L'indice di fluidità no.
L'indice di fluidità è il numero pratico che indica come si comporterà una polvere in una linea di produzione reale piuttosto che la media delle sue dimensioni delle particelle sulla carta. Non si tratta di un singolo valore fisso ma di una famiglia di misurazioni costruite a partire da pochi semplici test. Questo articolo spiega cos'è l'indice di fluidità, come vengono calcolate le versioni più comuni e perché questi numeri dovrebbero influenzare il modo in cui si sceglie e si utilizza l'attrezzatura per la polverizzazione della plastica.
Cos'è un indice di fluidità?
Un indice di fluidità è un grado numerico che descrive la facilità con cui una polvere si muove sotto gravità, pressione atmosferica o agitazione meccanica. Poiché nessun singolo test cattura ogni aspetto del flusso, il termine copre diverse misurazioni correlate, ciascuna delle quali risponde a una domanda diversa. La polvere scorre liberamente? Si compatta sotto le vibrazioni? Si inarca sopra l'apertura della tramoggia? Si scarica a una velocità costante attraverso un orifizio?
La scala composita più ampiamente utilizzata è l’indice di fluidità di Carr, sviluppato negli anni ’60. Combina quattro sottoindici, ciascuno con punteggio da 0 a 25:
- Indice dell'angolo di riposo
- Indice dell'angolo della spatola
- Indice di compressibilità, chiamato anche indice di Carr
- Indice di uniformità
La somma dei quattro valori dà un punteggio totale su 100. Un totale più alto significa un flusso migliore. Di seguito sono riportate le fasce di interpretazione.
| Punteggio totale | Classificazione del flusso |
|---|---|
| 90-100 | Eccellente |
| 80-89 | Bene |
| 70-79 | Giusto |
| 60-69 | Passabile |
| 40-59 | Povero |
| 20-39 | Molto povero |
| 0-19 | Molto, molto povero |
Molte polveri plastiche fini si trovano nell'intervallo compreso tra 60 e 75 prima di qualsiasi azione correttiva. Punteggi superiori a 80 sono ottenibili quando la distribuzione delle dimensioni delle particelle è ristretta e la forma delle particelle è regolare, che è esattamente ciò che un polverizzatore di plastica ben progettato dovrebbe offrire.
Indice di Carr e rapporto di Hausner: i due numeri più semplici
La maggior parte dei laboratori di controllo qualità iniziano con due valori che non richiedono strumentazione costosa: l'indice di Carr, chiamato anche indice di compressibilità, e il rapporto di Hausner. Entrambi derivano dalla densità apparente e dalla densità sfruttata.
La densità apparente viene misurata versando una massa nota di polvere in un cilindro graduato e leggendo il volume non stabilizzato. La densità spillata viene misurata dopo aver spillato meccanicamente il cilindro finché il volume non smette di cambiare. Le formule sono:
Indice Carr = [(Densità spillata - Densità apparente) / Densità spillata] x 100
Rapporto Hausner = Densità spillata / Densità apparente
La logica dietro entrambi è semplice. Una polvere che si compatta molto più saldamente dopo la spillatura presenta un elevato attrito interparticellare e un incastro meccanico, che resistono entrambi al flusso. Una polvere le cui densità sciolta e spillata sono quasi uguali ha un basso attrito interno e scorrerà liberamente.
Ecco un esempio funzionante. Una polvere di PE ha una densità apparente di 0,35 g/cm3 e una densità spillata di 0,47 g/cm3. L'indice Carr è [(0,47 - 0,35) / 0,47] x 100, che equivale a 25,5. Il rapporto Hausner è 0,47/0,35, che equivale a 1,34. Entrambi i numeri indicano un flusso passabile, il che significa che la polvere si muoverà ma potrebbe necessitare di vibrazioni o di un aiuto al flusso nelle geometrie critiche della tramoggia.
| Indice Carr (%) | Rapporto Hausner | Classificazione del flusso |
|---|---|---|
| 10 o meno | 1.00-1.11 | Eccellente |
| 11-15 | 1.12-1.18 | Bene |
| 16-20 | 1.19-1.25 | Giusto |
| 21-25 | 1.26-1.34 | Passabile |
| 26-31 | 1.35-1.45 | Povero |
| 32-37 | 1.46-1.59 | Molto povero |
| 38 o più | 1,60 o più | Molto, molto povero |
Questi due indici sono sufficientemente affidabili da essere elencati dalla Farmacopea degli Stati Uniti nel capitolo ufficiale sul flusso delle polveri, USP <1174>, insieme a numerosi altri metodi. Ciò rende l'indice di Carr e il rapporto Hausner una scelta difendibile e ripetibile per il controllo del processo in qualsiasi impianto di produzione di polveri.
Angolo di riposo e altri test che vale la pena conoscere
L'angolo di riposo è l'angolo più ripido tra la pendenza di un cumulo di polvere e la base orizzontale dopo che la polvere è stata versata attraverso un imbuto. È l'indicatore di fluidità più rapido disponibile ed è direttamente correlato alla forma delle particelle. Le particelle arrotondate si rotolano l'una sull'altra e formano pile ad angolo basso; particelle irregolari, a blocchi o fibrose formano mucchi ripidi.
Due ulteriori metodi completano il quadro per le polveri plastiche. Il flusso attraverso un orifizio misura la massa di polvere scaricata attraverso un'apertura definita per unità di tempo, che è direttamente rilevante per lo scarico e il dosaggio della tramoggia. I test con celle di taglio misurano l'attrito interno e la coesione sotto carico, prevedendo l'incurvamento e la formazione di ratholing nei silos di stoccaggio. Per il controllo di routine della produzione, l'angolo di riposo combinato con l'indice di Carr e il rapporto Hausner è solitamente sufficiente.
Perché l'indice di fluidità è importante nella produzione di polveri plastiche
La fluidità non è un problema astratto di laboratorio. Decide se una linea di produzione funziona alla capacità nominale o si ferma più volte per turno e decide se una parte finita soddisfa le specifiche di spessore della parete o diventa scarto.
Stampaggio rotazionale
Nello stampaggio rotazionale, la polvere di PE deve fluire uniformemente all'interno di uno stampo che ruota su due assi. Una scarsa fluidità produce spessori di parete irregolari, fori di spillo e ponti in geometrie complesse. I gradi per stampaggio rotazionale vengono quindi macinati con una distribuzione granulometrica ristretta con elevata uniformità e il mulino a dischi che li produce deve essere sufficientemente stabile da mantenere tale distribuzione da lotto a lotto.
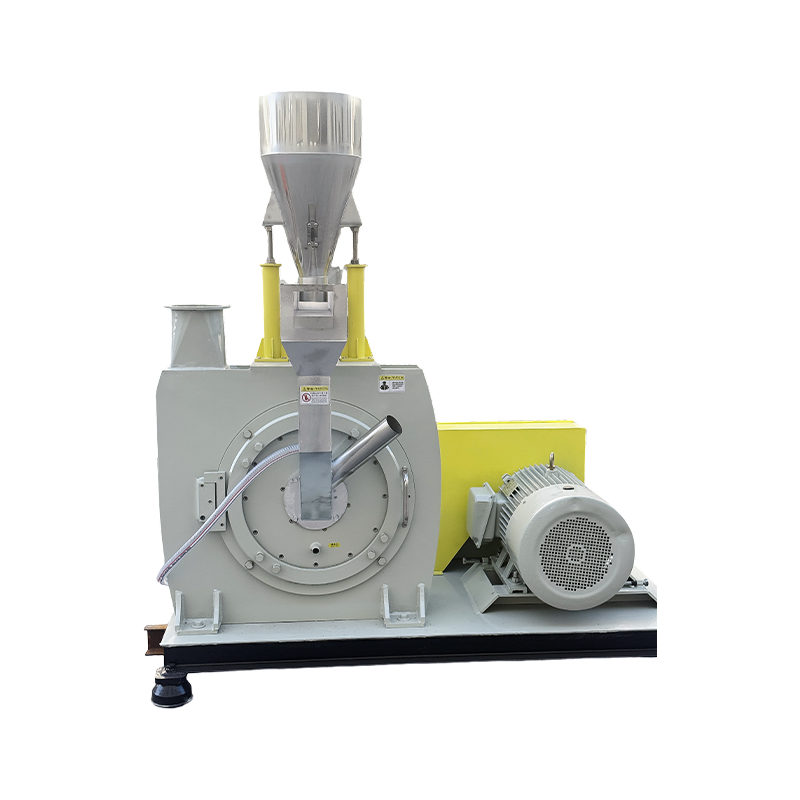
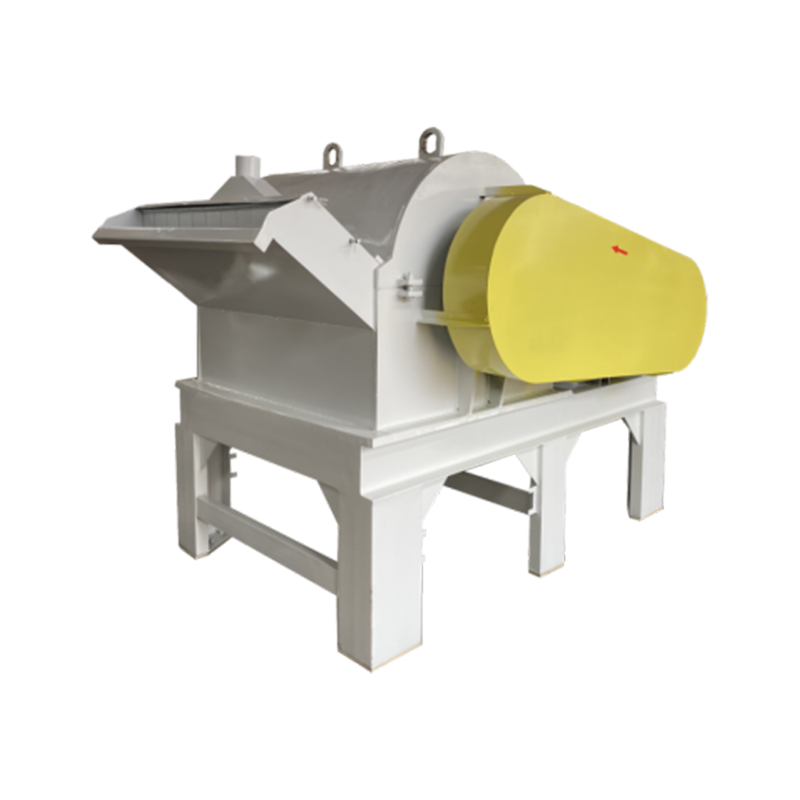
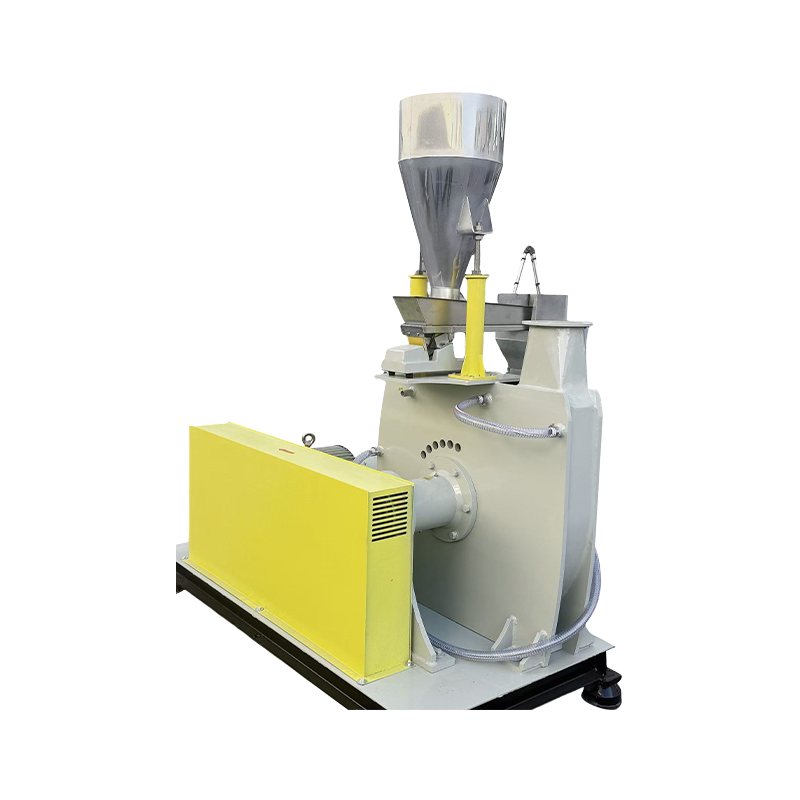
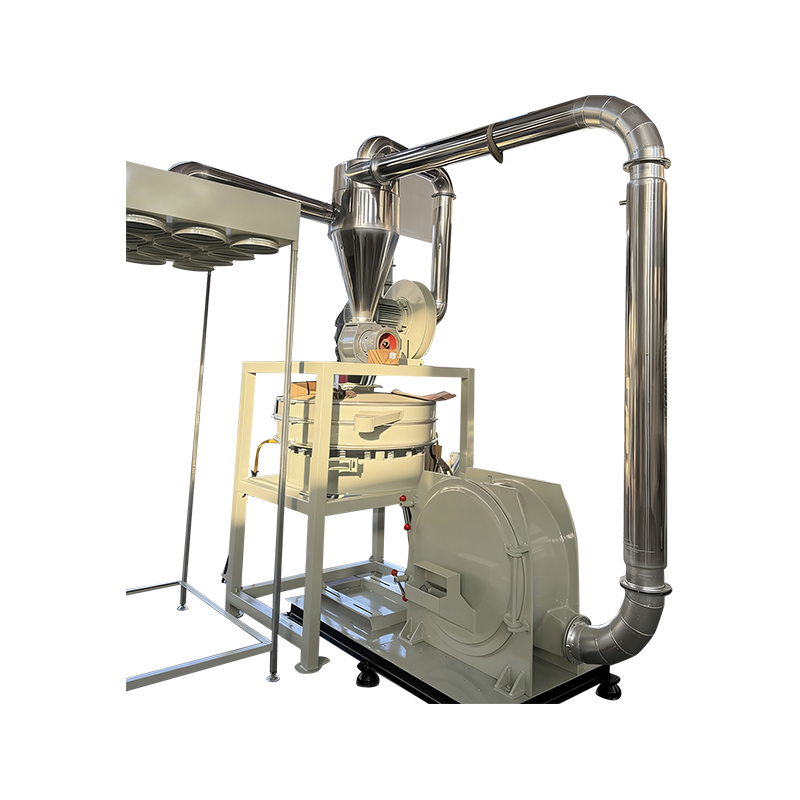
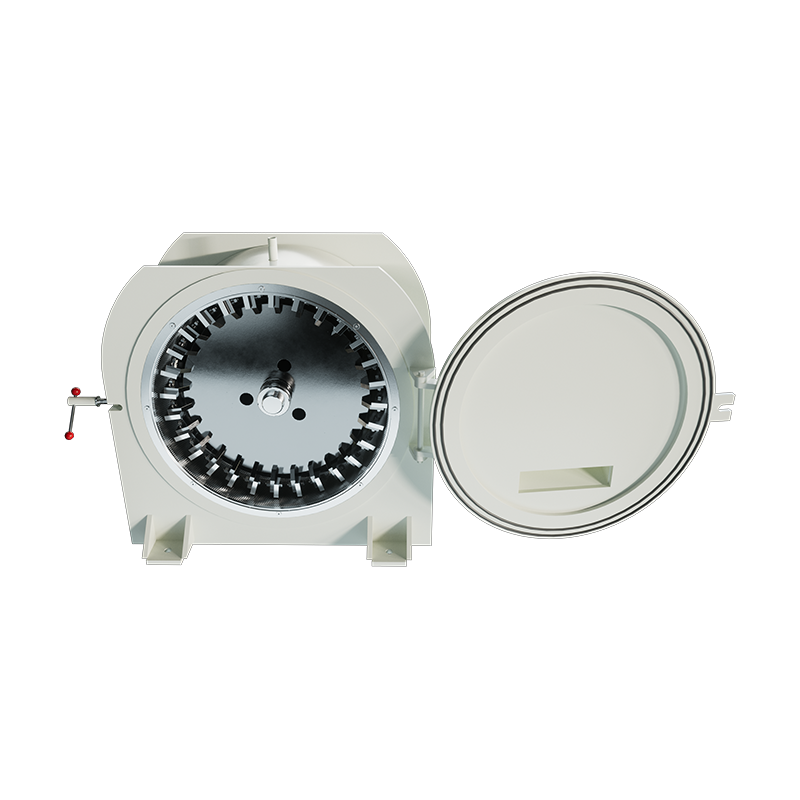
 Polverizzatore di polveri per stampaggio rotazionale Mao Yue 500 PE con dischi abrasivi DC53 Questo polverizzatore compatto è costruito per i produttori di stampaggio rotazionale di piccole e medie dimensioni, offrendo 150–450 kg/h con finezza da 20 a 100 mesh. I suoi dischi DC53 e le lame rettificate di precisione aiutano a mantenere una distribuzione ristretta delle particelle per una fluidità costante. Visualizza il prodotto →
Masterbatch e compound polimerici
Nella produzione di masterbatch e composti, la polvere viene dosata continuamente in un estrusore o in un miscelatore. Se la polvere si allaga, si inarca o cambia la densità apparente tra un lotto e l'altro, il dosaggio dell'additivo cambia e il colore finale o le proprietà meccaniche cambiano. Un indice di fluidità stabile è quindi parte della coerenza da lotto a lotto, non solo una metrica di qualità piacevole da avere.
PA e PP a temperatura ambiente
PA e PP sono polimeri tenaci e duttili che resistono alla macinazione al di sotto della temperatura di transizione vetrosa, a meno che non siano infragiliti con azoto liquido. La macinazione a temperatura ambiente evita tali costi, ma la forma delle particelle e il contenuto dei fini dipendono fortemente dal design del disco e dalla velocità del rotore. Una macchina che produce particelle squadrate e regolari fornirà un indice di fluidità notevolmente migliore rispetto a una macchina che tritura il polimero in frammenti filamentosi.
 Mao Yue PA/PP-500 Polverizzatore a temperatura ambiente per polimeri tenaci Progettata per PA e PP senza azoto liquido, questa unità è dotata di dischi in lega ad alto contenuto di cromo e controllo intelligente della temperatura per prevenire l'adesione della fusione. Produce polvere uniforme e scorrevole nell'intervallo 20-100 mesh, supportando indici di flusso costanti. Visualizza il prodotto →
Polvere fine di PVC
Le miscele secche di PVC e le polveri fini vengono utilizzate nei plastisol, nello stampaggio rotazionale e nell'estrusione. Le particelle inferiori a 100 mesh aumentano l'area superficiale e migliorano la fusione, ma aumentano anche la coesione e aumentano l'angolo di riposo. Un polverizzatore in grado di produrre polvere fine mantenendo una stretta distribuzione delle dimensioni manterrà l'indice di fluidità in un intervallo praticabile; una macchina che genera un'ampia gamma di multe la vedrà cadere rapidamente.
 Polverizzatore di polveri fini in PVC Mao Yue 900 per produzione di grandi volumi Fiore all'occhiello della serie per la lavorazione del PVC su larga scala, questa macchina con dischi da 900 mm raggiunge capacità fino a 1.300 kg/ora con dischi in lega resistente e raffreddamento a doppio circuito. Mantiene stretta la forma e la distribuzione dimensionale delle particelle, contribuendo a mantenere una fluidità stabile nelle operazioni più impegnative. Visualizza il prodotto →
Come le scelte relative alle attrezzature modificano l'indice di fluidità
Il punto che la maggior parte delle discussioni sulle apparecchiature non tralascia è che l’indice di fluidità di una polvere di plastica è in gran parte deciso dalla macchina che la macina. L'analisi al setaccio indica la dimensione media delle particelle, ma la fluidità dipende dalla distribuzione attorno a quella media e dalla forma di ciascuna particella.
Un’ampia distribuzione granulometrica è il primo nemico di una buona fluidità. Le particelle fini si accumulano negli spazi tra quelle più grandi, aumentano la coesione e aumentano la densità sfruttata. Una distribuzione ristretta mantiene la polvere mobile. Presso Changzhou Mao Yue Intelligent Equipment, un produttore di polverizzatori di plastica con trent'anni di esperienza nella riduzione delle dimensioni, ogni progetto di macchina mira allo stesso risultato: una distribuzione granulometrica ristretta e un indice di fluidità stabile alla potenza nominale.
La gestione della temperatura è il secondo fattore. Resine come PA e PP si ammorbidiscono quando il mulino a dischi si riscalda e il polimero ammorbidito si deforma invece di fratturarsi in modo netto. Il risultato sono particelle allungate e un indice di fluidità degradato. Un macinatore a temperatura ambiente con un raffreddamento adeguato mantiene il polimero sufficientemente fragile da fratturarsi, producendo particelle regolari e a blocchi che scorrono bene.
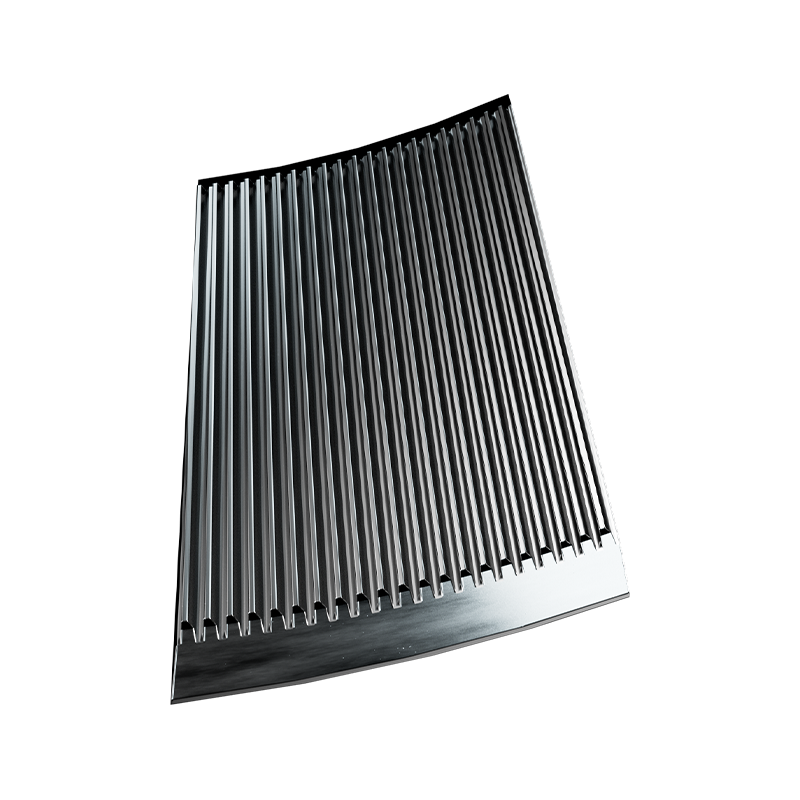
La condizione del disco e della lama è il terzo fattore. Man mano che i taglienti si usurano, lo stress meccanico sul polimero aumenta, la generazione di calore aumenta e la proporzione di particelle irregolari e fini aumenta. L'ispezione regolare dei dischi e delle pale del polverizzatore non è solo un compito di manutenzione; è un compito di controllo della fluidità. Per uno sguardo più approfondito su come le parti interne del polverizzatore influiscono sulla forma delle particelle, leggi la nostra spiegazione di cosa fa realmente un polverizzatore di plastica .
Cosa chiedere prima di acquistare un polverizzatore
Quando valuti le apparecchiature di polverizzazione, chiedi i dati sul flusso di polvere, non solo l'analisi dei setacci. Qualsiasi fornitore può indicare una dimensione media delle particelle; meno possono mostrarti l'indice di Carr, il rapporto Hausner e l'angolo di riposo della polvere che la loro macchina produce dalla tua resina. Poiché siamo una fabbrica di origine, possiamo eseguire prove con il tuo materiale e fornire tali numeri prima che tu ti impegni.
Utilizza questa lista di controllo durante la prossima revisione dell'attrezzatura:
- Qual è l'indice di Carr della polvere di riferimento alla dimensione delle particelle target?
- Qual è l'angolo di riposo a quella dimensione?
- Quale percentuale di fini al di sotto della maglia target genera la macchina?
- La macchina funziona a temperatura ambiente o richiede azoto liquido o raffreddamento secondario?
- Come cambia l'indice di scorrevolezza con l'usura del disco e delle pale?
Le risposte ti diranno di più sulla consistenza della polvere a lungo termine rispetto a qualsiasi specifica della brochure. Se un fornitore non è in grado di fornire dati sul flusso, consideralo un segnale di avvertimento. Il nostro guida alla scelta del polverizzatore copre tipi di macchine, principi operativi e criteri di acquisto in modo più approfondito.
L'indice di fluidità non è un numero di marketing o una curiosità di laboratorio. È una previsione diretta di come si comporterà la polvere in una tramoggia, in uno stampo o nella gola di alimentazione dell'estrusore. Misuralo sul tuo materiale, confrontalo con le macchine e inseriscilo nei tuoi criteri di acquisto. Ne seguiranno la coerenza del processo a valle e la qualità delle parti finite.