

 中文简体
Un impianto di stampaggio rotazionale cambia fornitore di resina e nel giro di una settimana la polvere inizia a formare ponti sopra la coclea di alimentazione. Le reazioni abituali sono quella di asciugarla più intensamente, avvitare un vibratore alla tramoggia o incolpare la nuova resina. Un test di fluidità della polvere sostituisce le ipotesi con i numeri che è possibile scrivere nelle specifiche di acquisto.
Il test misura come si comporta una polvere sfusa sotto le sollecitazioni applicate dalla tua attrezzatura, non come appare in una borsa o come si sente tra le dita. Due polveri con risultati di setacciatura identici possono scaricarsi in modo molto diverso e il divario è solitamente misurabile molto prima che si trasformi in un lotto rifiutato.
Cosa misura effettivamente un test di fluidità delle polveri
La fluidità è la capacità di una polvere di muoversi nel modo in cui un pezzo specifico di attrezzatura richiede che si muova: fuori da una tramoggia, attraverso una coclea, attraverso uno stampo, in un estrusore. Questa definizione è volutamente specifica per l'apparecchiatura, motivo per cui raramente un unico numero risolve una discussione tra fornitore e cliente.
- Coesione — quanto fortemente le particelle si tengono l'una sull'altra senza carico esterno. Le multe, l'umidità e l'aderenza superficiale lo aumentano.
- Attrito interno — resistenza quando le particelle scivolano l'una sull'altra. Le particelle angolari e fresate ne generano di più rispetto a quelle arrotondate.
- Attrito del muro — resistenza dove la polvere incontra l'acciaio, che decide se una tramoggia necessita di un cono a 60 gradi o di 70 gradi.
- Comprimibilità e permeabilità — quanto cambia la densità apparente sotto carico e con quanta facilità l'aria si muove attraverso il letto. Entrambi influenzano le inondazioni e le tane dei topi.
Le condizioni contano tanto quanto il metodo. Un risultato registrato a un consolidamento di 10 kPa dice poco sullo scarico a 1 kPa in una tramoggia poco profonda. Riportare sempre lo stress, il contenuto di umidità e la distribuzione granulometrica accanto al valore del flusso; senza di essi il numero non può essere riprodotto o confrontato.
Metodi di test e cosa restituisce ciascuno
La maggior parte dei laboratori sceglie tra un test indice rapido per i controlli di routine e un test di taglio per il lavoro di progettazione. La tabella seguente illustra ciò che effettivamente offrono i metodi comuni.
| Metodo | Cosa restituisce | Note pratiche |
|---|---|---|
| Angolo di riposo | Angolo di heap in gradi | Veloce ed economico; nessun controllo dello stress e sensibile alla tecnica di colata |
| Densità tappata, indice di Carr, rapporto di Hausner | Comprimibilità in percentuale o rapporto | Dieci minuti con cilindro graduato; cieco all'attrito e alla permeabilità |
| Flusso da orifizio o imbuto | Pochi secondi per svuotare una tazza standard | Bene per i granuli; le polveri plastiche coesive spesso si limitano a bloccarsi |
| Cella di taglio, diretta o ad anello (ASTM D6128, ASTM D6773) | Coesione, flow function, internal and wall friction angles | Base per la progettazione della tramoggia; operatore addestrato e qualche centinaio di grammi di campione |
| Reometria dinamica | Energia o coppia per ciclo pala | Ottimo per studi di classificazione e aerazione; non trasferibile alla progettazione di silos |
| Tamburo rotante o valanga | Angolo e diffusione della valanga | Adatto al flusso di strati sottili come lo spargimento di polvere in uno stampo |
| Attrito del muro | Attrito del muro angle against a named steel | Richiede il materiale della parete e la finitura superficiale reali |
Due note pratiche. I metodi a imbuto che funzionano bene per i granuli spesso si inceppano con polveri plastiche coesive, quindi un imbuto bloccato è il risultato piuttosto che un test fallito. I dati delle celle di taglio sono validi tanto quanto la preparazione del campione: un'essiccazione eccessiva di un campione può far sì che una polvere borderline abbia un aspetto molto migliore di quanto si comporti sul pavimento dell'impianto.
Trasformare i numeri in una linea di successo o fallimento
I valori limite pubblicati negli standard e nei libri di testo sono convenzioni tratte da ampi set di campioni, non leggi fisiche. Sono utili come filtri di screening e non dovrebbero mai essere l'unica frase in una specifica.
| Indicatore | A flusso libero (tipico) | Coesivo (tipico) |
|---|---|---|
| Rapporto Hausner | sotto 1,25 | superiore a 1,40 |
| Indice di comprimibilità Carr | sotto il 15%. | superiore al 25 per cento |
| Angolo di riposo | sotto i 30 gradi | superiore a 40 gradi |
| Funzione di flusso ff (cella di taglio) | superiore a 10 | sotto 4 |
Leggere attentamente la funzione di flusso. Tra circa 4 e 10 una polvere è solitamente lavorabile in una tramoggia correttamente proporzionata; sotto 4, aspettarsi un arco; al di sotto di 2, il materiale si muoverà solo con aerazione, vibrazione o assistenza meccanica. Mantenere lo stress di consolidamento collegato al risultato, perché una polvere coesiva testata a 20 kPa non è paragonabile a una polvere scorrevole testata a 1 kPa.
Per una specifica di acquisto, indicare un metodo di indice per i controlli di routine del lotto e una prova di taglio per il campione di qualificazione, quindi indicare la routine di condizionamento, lo stress di prova e l'intervallo accettabile nello stesso documento.
Perché le polveri di plastica macinate sono un caso speciale
La forma conta più della dimensione media. Un polverizzatore taglia e cesoia, quindi l'output è angolare e solitamente contiene una frazione simile a una piastra. L'attrito di incastro è quindi maggiore rispetto a quello di una polvere atomizzata o cristallizzata della stessa D50 e due campioni possono condividere una dimensione media pur comportandosi in modo completamente diverso nella stessa tramoggia.
Le multe dominano il comportamento. Sui gradi per stampaggio rotazionale, un modesto aumento nella frazione inferiore a 100 micron è spesso sufficiente per spostare il rapporto Hausner da circa 1,2 nella fascia compresa tra 1,35 e 1,45, che è dove iniziano i ponti. Riportare la distribuzione granulometrica e il risultato del flusso insieme, mai l'uno senza l'altro.
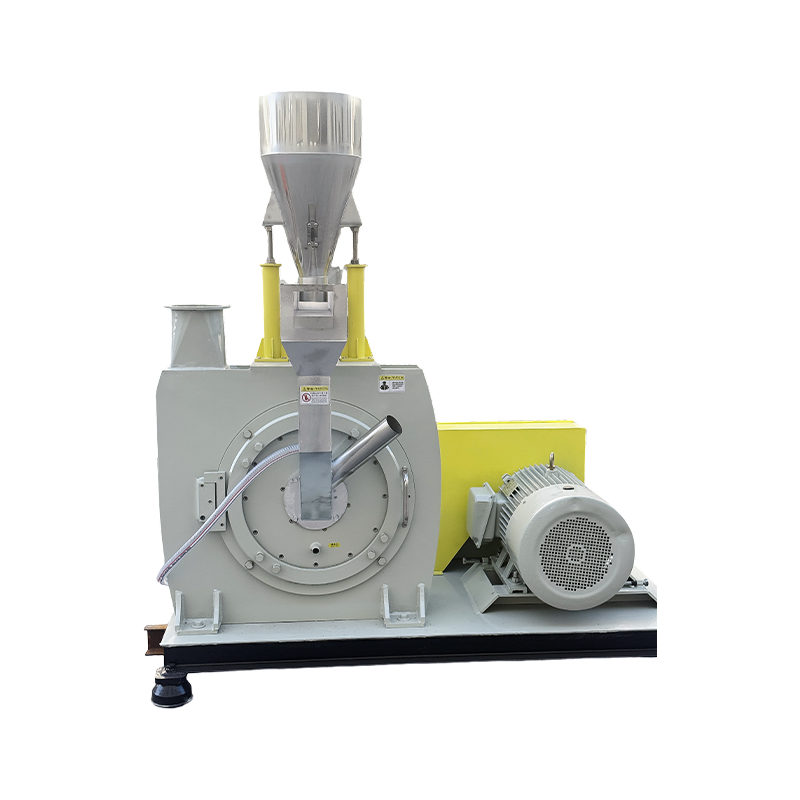
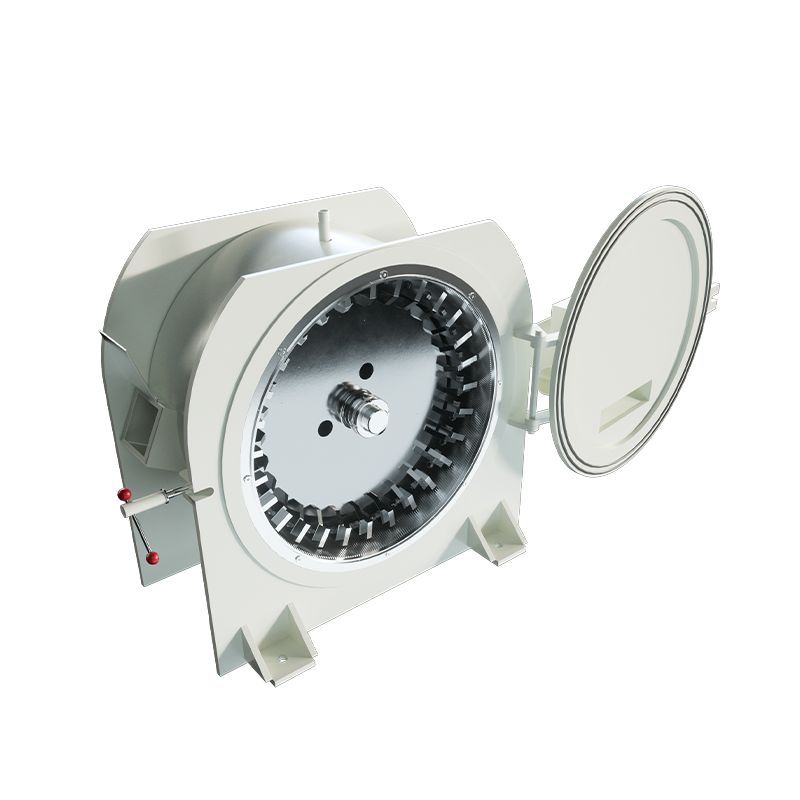
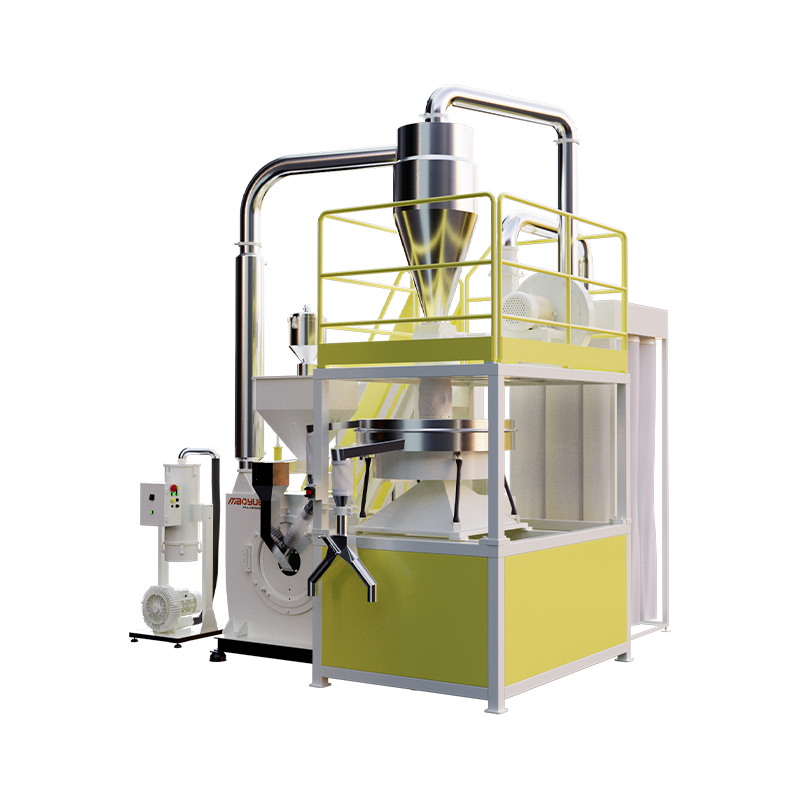 Polverizzatore di polveri per stampaggio rotazionale in PE Modello 600 Un polverizzatore a disco da 600 mm per polvere di PE per stampaggio rotazionale, con finezza regolabile e macinatura a temperatura controllata per una produzione costante mirata al flusso. Visualizza il prodotto →
La chimica aggiunge i propri effetti. La poliammide assorbe l'umidità dall'aria e diventa notevolmente più coesa dopo poche ore dalla macinazione. Il polipropilene è meno igroscopico ma genera elettricità statica nel trasporto pneumatico, producendo lo stesso sintomo, attaccamento e foratura di topi, per un motivo completamente diverso.
I composti formulati sono ancora più difficili. Masterbatch e composti fortemente caricati trasportano cere, stearati e agglomerati di pigmenti sulla superficie delle particelle. I risultati del flusso possono variare da un lotto all'altro anche quando la resina di base e le impostazioni del mulino non sono cambiate, il che rende un campione di riferimento conservato l'elemento più utile in laboratorio.
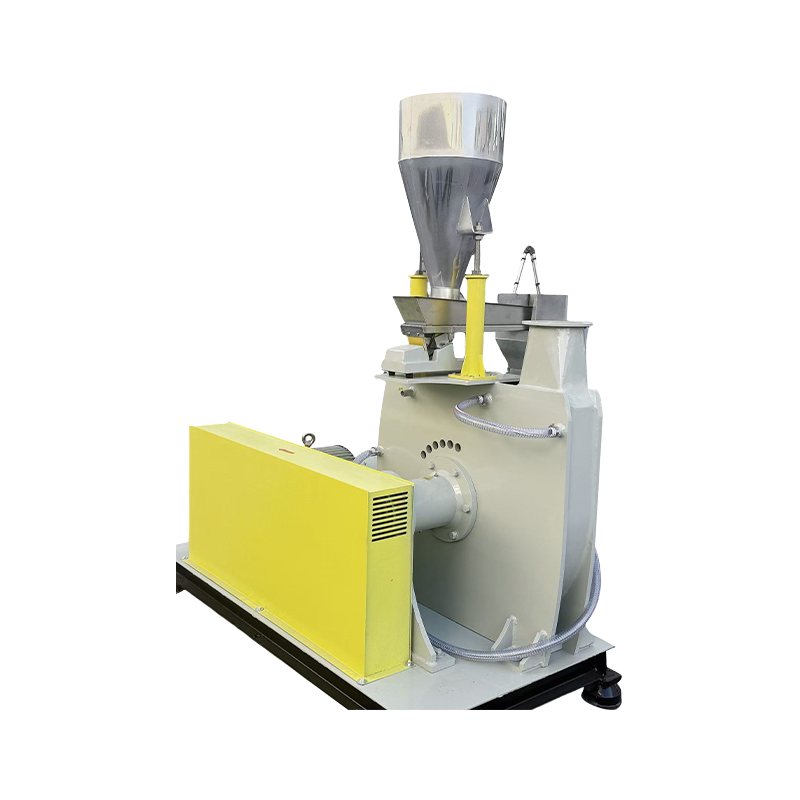
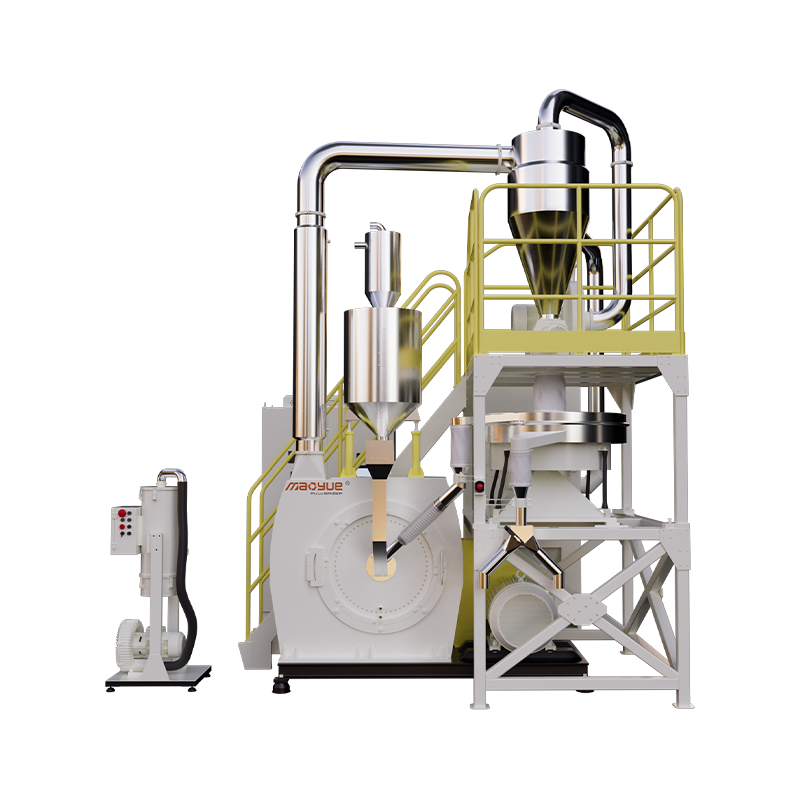 Polverizzatore di masterbatch ad alta capacità serie 800 Per le linee di masterbatch e composti riempiti in cui il flusso da lotto a lotto è importante, questo polverizzatore ad alta capacità offre il controllo della velocità con inverter e un doppio raffreddamento. Visualizza il prodotto →
Dal risultato del test all'impostazione del polverizzatore
I dati di flusso diventano utili quando indicano una regolazione della macchina. Se la coesione aumenta perché la frazione fine è cresciuta, il problema risiede solitamente nella classificazione, nelle condizioni del vaglio, nella velocità di avanzamento o nella distanza e nell'affilatura degli elementi di macinazione. Le condizioni e il design del disco abrasivo sposta l'intera distribuzione, quindi una sostituzione della pala o del disco dovrebbe sempre essere seguita da un nuovo controllo del flusso piuttosto che dal presupposto che l'output sia invariato.
Anche la storia termica conta. La macinazione a temperatura ambiente di poliammide e polipropilene senza azoto liquido mantiene bassi i costi operativi, ma una macinazione a caldo può arrotondare e fondere leggermente le superfici delle particelle. Ciò può migliorare lo scarico riducendo al contempo la densità apparente e la disperdibilità, quindi entrambe le proprietà rientrano nei criteri di accettazione. Le apparecchiature costruite per la lavorazione a temperatura ambiente riflettono questo compromesso nella progettazione del raffreddamento e dell'alimentazione.
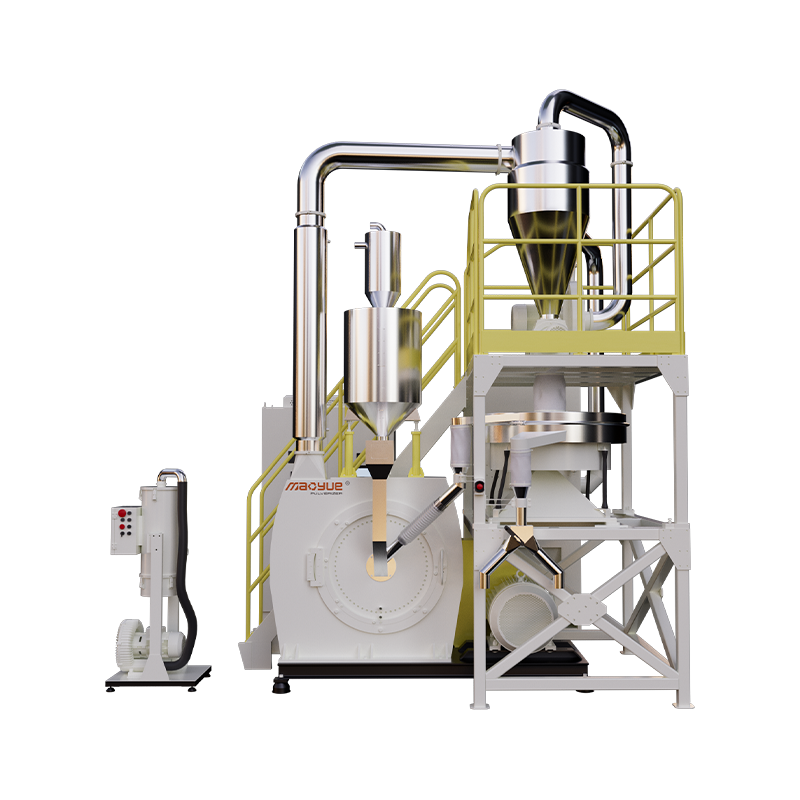
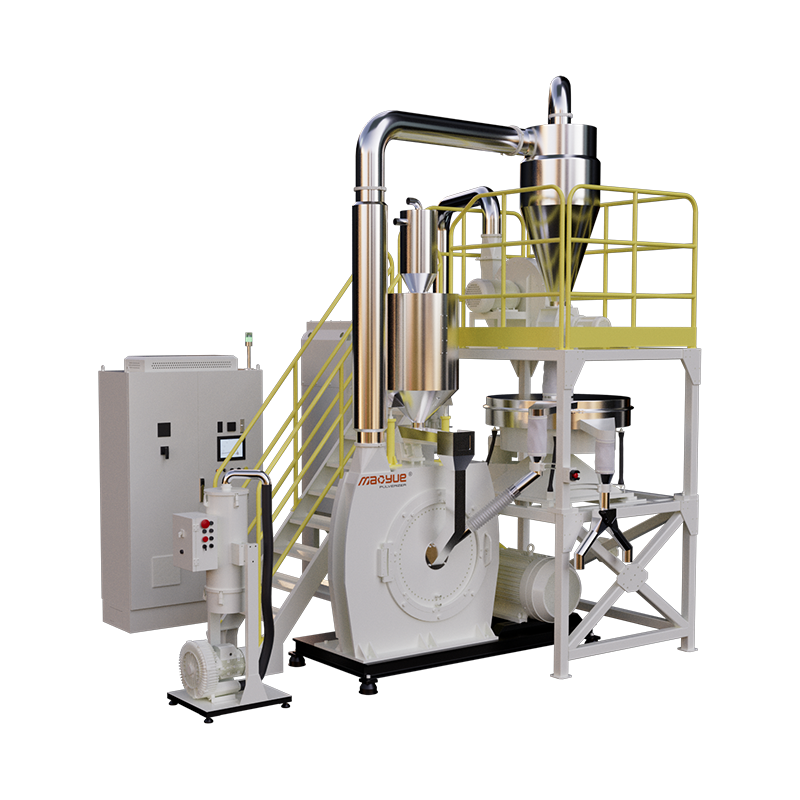 Polverizzatore in plastica a risparmio energetico a temperatura ambiente 800PA/PP Per la macinazione di PA/PP in cui la storia del calore influisce sulla qualità della polvere, questo polverizzatore a temperatura ambiente abbina un'elevata capacità al raffreddamento a doppio circuito e al controllo della temperatura di ±2°C. Visualizza il prodotto →
Da ciò segue una semplice iniziativa di manutenzione: testare la prima polvere prodotta dopo un nuovo set di lame, quindi ripetere a intervalli fissi. Quando la coesione o la frazione fine si sposta oltre la fascia concordata, è necessario prestare attenzione all'attrezzatura. Ciò costa molto meno di un lotto di produzione rifiutato e trasforma il test di flusso in uno strumento di pianificazione anziché in un’autopsia.
Campionamento, condizionamento e un piano di test da eseguire la prossima settimana
La riproducibilità più scarsa deriva dal campionamento, non dagli strumenti. Prelevare il campione dal flusso di processo effettivo anziché dalla parte superiore di un sacchetto, sigillarlo immediatamente e registrare l'umidità, la densità apparente e la distribuzione delle dimensioni delle particelle insieme al valore del flusso. Se stai ancora restringendo le opzioni della macchina, questa panoramica di tipi di polverizzatori e consigli per l'acquisto è un punto di partenza sensato prima di impegnarsi a rispettare una specifica.
- Definire innanzitutto la decisione: progettazione della tramoggia, accettazione del lotto o monitoraggio dell'usura degli utensili.
- Condizionare i campioni per 24 ore a 23 gradi Celsius e al 50% di umidità relativa, quindi ricontrollare l'umidità.
- Eseguire il metodo dell'indice scelto tre volte per campione e riportare la media e l'intervallo; differenze inferiori a circa il 10% sono solitamente rumore.
- Testare il campione di qualificazione in una cella di taglio allo stress di consolidamento misurato o stimato nella vostra attrezzatura.
- Ripetere il test dopo una, quattro e dodici settimane di conservazione per verificare il tempo di consolidamento e agglomerazione.
- Conservare un campione di riferimento sigillato da ogni lotto approvato in modo che i confronti futuri abbiano una base di riferimento.
Il comportamento del flusso è uno dei pochi attributi di qualità che è possibile misurare prima che una singola parte venga stampata ed è economico rispetto a un lotto rifiutato. Scegli il metodo che corrisponde alla decisione che hai di fronte, registra ogni volta le condizioni e osserva l'andamento dei lotti. La direzione del viaggio ti dice più di ogni singola lettura.